 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


GM’s engine wire harness tape standards are stricter than industry-wide standards (such as QC/T 29106), specifically in terms of material diversity, температурен диапазон, and performance requirements. The following are the core requirements after comprehensive summary:
I. Material Type and Temperature Grade
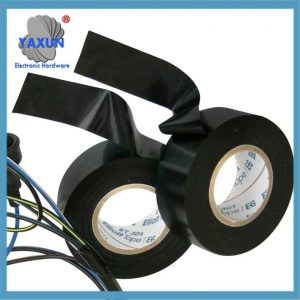 GM Wiring Harness Tape Factory OEM Smooth |
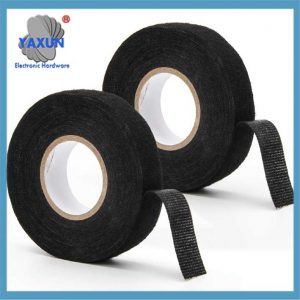 Wire Film flexible Flannel Wiring Harness Tape – 15m, 9/19мм, Temperature Resistant |
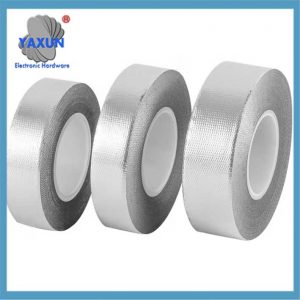 Устойчива на висока температура лента за окабеляване – Силиконова лента |
Material Type
GM allows the use of PVC, PE, ПП, PET, алуминиево фолио, PA, PE coating materials, and paper tapes, и т.н., with significantly more material types than the national standard (the national standard is mainly PVC, PET, PA, и т.н.).
Temperature Range
GM requires the tape to have a temperature resistance range of -40℃~200℃, което е по-високо от горната граница на националния стандарт от -40 ℃ ~ 150 ℃, за да отговори на изискванията за висока температура на околната среда в двигателното отделение.
II. Ключови изисквания за ефективност
Устойчивост на абразия
GM разделя устойчивостта на абразия на степени A~G, и са необходими специфични тестове за оценка на издръжливостта на лентата в среда на триене (националният стандарт не дефинира ясно класификацията). Намаляване на шума
Фланелената лента трябва да отговаря на нивото на намаляване на шума, определено от GM (като ниво A/B) за намаляване на шума, генериран от контакта между кабелния сноп и твърдите материали. Толерантност към околната среда
Химическа устойчивост: Необходимост от устойчивост на корозия от масло и киселинни вещества (изисквания за околната среда в двигателното отделение). Устойчивост на влага/устойчивост на висока температура: Проверен чрез тест за устойчивост на студено (-40℃) и тест за термично стареене (симулиране на среда с висока температура за повече от 10 години). Опазване на околната среда и безопасност
Нисък VOC/SVOC: Ограничете емисиите на летливи органични съединения и отговаряйте на изискванията за качество на въздуха в автомобила. Забавяне на горенето: Необходимо е да преминете теста за разпространение на пламъка, за да предотвратите рискове от пожар.
III. Тестови стандарти и допълнителни изисквания Тестови елементи
Допълнителни изисквания на GM Ефективност на пулверизиране, съдържание на алдехиди и кетони, тест за миризми, тест за пръскане с гореща вода, и т.н., за да се осигури дълготрайна стабилност и безопасност на лентата. Ефективност на адхезия
Включително якост на обелване, адхезия на основата на лентата, тест за огъване, и т.н., за да се гарантира, че лентата няма да падне в среда на вибрации.
IV. Типични спецификации на лентата
Дебелина: Обикновен 0,12 мм, 0.15мм, 0.2мм, и т.н. Ширина: Основно 19 мм, 25мм, поддръжка на персонализирани нужди. Дължина: Стандартът е 18м, 20m, 25m, и т.н.
В обобщение, стандартът на лентата за кабелна лента на двигателя на GM е съсредоточен върху разнообразието на материалите, висока температурна толерантност, и стриктно тестване на производителността, като се вземе предвид опазването на околната среда и безопасността, което е значително по-високо от общите индустриални спецификации.
Тази статия е китайският превод на стандарта на лентата за окабеляване на GM GMW16740.
1-Въведение
ЗАБЕЛЕЖКА: Нищо в този стандарт не замества приложимите закони и разпоредби.
Забележка: В случай на конфликт между английския и националния език, Английският ще има предимство.
1.1 Цел: Този стандарт определя размерите, методи за изпитване и изисквания за ленти за кабелни снопове.
1.2 Приложимост: Този стандарт се прилага за всички кабелни снопове за леки автомобили и лекотоварни тежкотоварни камиони, което позволява оценка и избор на ленти за кабелни снопове въз основа на дадено приложение. Посочените температурни класове, определени в табл 1, покриват различните температурни диапазони, срещани в автомобилите.
Таблица 1: Температурни нива
Забележка 1: Температура от -25 също е приемливо за поливинилхлорид (PVC). Вижте 4.8.4.
1.3 Забележка: Няма международен или национален еквивалент на този стандарт.
2-справка
Забележка: Приложими са само последните одобрени стандарти, иначе има специални инструкции
2.1 Външни стандарти/инструкции
2.3 Други справочни материали
Международна автомобилна оперативна група (IATF), IATF 16949 може да се намери в Independent Resource Locator (URL адрес)
3-Подготовка за тестове и оценяване
3.1 Ресурси
3.1.1 Оборудване: Помещение с контролирана температура с контакти и интернет връзка
3.1.1.1 Калибриране: Тестовото оборудване трябва да е в добро работно състояние и да има валиден етикет за калибриране.
3.1.1.2 Алтернативи: Може да се използва алтернативно оборудване за изпитване. Въпреки това, всички измервателни променливи, посочени в този стандарт, трябва да бъдат правилно избрани въз основа на физически дефиниции.
3.1.1.3 Термостат. Освен ако не е посочено друго, когато е необходим термостат, трябва да бъде термостат за горещ въздух. Типът термостат трябва да бъде въздух под налягане или механична конвекция. Гледайки фигурата 1, въздухът трябва да влезе в пещта по такъв начин, че да тече по повърхността на изпитваната проба и да излезе близо до горната част на пещта. При определена температура на стареене, термостатът трябва да има пълен брой смени на въздуха не по-малко от 8 и не повече от 20 на час. Измерванията за равномерност на температурата и обмен на въздух са описани в ASTM D5423 и ASTM D5374.
3.1.2 Оборудване Вижте всеки отделен тест в глава 4
3.1.3 Тестови модели/тестови проби. Броят на тестовите проби се отразява във всеки отделен тест. Части, които не са в инструмента за чертане на прототип, не могат да се използват. Отстранете три слоя лента от ролката на лентата, преди да отстраните тестовата проба. За всеки набор от тестове, тестовата проба не може да бъде по-стара от 6 месеца в началото на теста и не трябва да са били използвани преди това в други тестове. .
3.1.4 Време за тестване
Общ срок на валидност: 125 дни
Време за тестване: 4400 часове
Координиране на забавянето във времето: 80 часове IATF16949 на независим локатор на ресурси (URL адрес)
3.1.5 Информация за изискванията за тестване.
3.1.5.1 Осигуряване на качеството на продукта: Производителите на ленти трябва да извършват управление на качеството в съответствие с International Automotive Task Force (IATF), IATF 16949, които могат да бъдат намерени в независимия локатор на ресурси (URL адрес), да извършва управление на качеството. Трябва да се използват подходящи статистически инструменти за анализ на процеса и генериране на данни, така че вариациите в крайния продукт да могат непрекъснато да се намаляват. Доставчикът на лента трябва да създаде многофункционален екип (CFT) да разработи план за контрол и да обработи анализ на режима на отказ и ефектите (FMEA) за одобрение от инженерните отдели и отделите по качество на съответния доставчик на кабелни снопове.
Производителите на ленти трябва да разработят планове за контрол в системата, подсистема, нива на части и материали, подходящи за доставяния продукт. Като минимум, планът за контрол трябва да включва изчерпателна документация. Документацията трябва да включва характеристики на продукта/процеса, контрол на процеса, и тестване и измервания, които се случват по време на обемно производство. Когато продуктът или процесът се променят, когато процесът стане нестабилен, или когато процесът стане неефективен, планът за контрол трябва да бъде преразгледан и актуализиран.
Процесът FMEA е помощно средство, за да се гарантира, че лентата с кабелен сноп продължава да поддържа всички работни характеристики, които могат да бъдат намерени в спецификациите. Трябва да се полагат усилия за непрекъснато подобряване на процеса за предотвратяване на дефекти, а не за откриване на дефекти.
Коментирайте: IATF 16949 изисква надеждно измервателно оборудване. Тъй като повечето ленти, описани в тази спецификация, са материално разрушителни измервания. Подготовката на пробите е свързана с висока степен на сложност, условия на околната среда и въздействие върху оборудването. Тъй като изпитването на полимерни материали като цяло е силно променливо. В същото време, замяната (Р&Р) изискване за по-малко от 30% на обикновената IATF 16949 не могат да бъдат изпълнени. Тъй като това са стандартни тестове за лента. Въпреки че имат по-ниско ниво на производителност, могат да се използват.
3.1.6 Персонал/умения По време на този процес, е необходимо правилно обучение за работа с инструмента. Всеки тест трябва да бъде извършен от професионален персонал.
3.2 Подготовка: Вижте всеки отделен тест в гл 4
3.3 Условия
3.3.1 Условия на околната среда Освен ако не е посочено друго, всички тестови проби трябва да се поставят в среда при стайна температура 23 °C ± 3 °C и относителна влажност (RH) 45%-75% поне за 16 часове. Освен ако не е посочено друго, всички тестове, с изключение на „процесни“ тестове, трябва да се извършва при стайна температура 23 °C ± 3 °C и относителна влажност (RH) 45%-75%.
3.3.2 Условия на изпитване. Допускат се отклонения от изискванията на този стандарт. Тези изисквания трябва да бъдат посочени на чертежите на частта, тестови сертификати, доклади, и т.н.
3.4. Инструкции: вижте всеки отделен тест в гл 4
3.5 данни. Вижте 3.7.1.
3.6 сигурност
Този инженерен стандарт може да включва изисквания за безопасност и опасни материали, методи на работа и оборудване. Този стандарт не предлага разглеждане на всички въпроси, свързани с безопасността, свързани с употребата му. Потребителите на този стандарт носят отговорност за спазването на всички подходящи мерки за безопасност и здраве. Този дизайн на среща изисква специално обучение. Стандартите за безопасност и здраве включват специфични местни правила и процедури, фирмени правила и процедури, и държавните стандарти. Трябва да се установи връзка със съответните местни органи за безопасност и здраве, за да се осигурят допълнителни указания и насоки по тези въпроси.
3.7 Документация: Образците на части или материали, издадени от този стандарт, трябва да бъдат тествани за съответствие с изискванията на този стандарт и одобрени от отговорния отдел на GM, преди да започне изпращането на части и материали на ниво производство.
Всички промени в части или материали, като дизайн, функция, изпълнение, производствен процес и произход, ще изисква повторно пускане на продукта. Единствената отговорност на доставчика е доброволно да предостави на клиентите документация за всички промени или промени в продукта/процеса, необходими за заявяване на пускане на нов продукт.
Ако това не е договорено, целият тест за проверка трябва да бъде повторен и документиран от доставчика преди изпращане на модифицирания или променен продукт. В някои случаи, по-кратък тест може да бъде договорен между отговорния отдел на GM и доставчика.
3.7.1 Резултати от теста. Резултатите от изпитването трябва да се записват в протокола от изпитването. Вижте информационен лист A1 в Приложение A. Заедно със сравнението на резултатите/данните (решения за преминаване/неуспех) изисквания, резултатите от тестовете трябва да включват поне следните изисквания:
• Име на доставчик Име на доставчик
• дата
• Име на продуктаProductDesignation
• GM номер на част GM номер на част
• Международни стандарти за данни за материали (IMDS) Идентификация (ID) Международни стандарти за данни за материали (IMDS) Идентификация (ID)
• Температурен класТемпературен клас
• Вид на лепилото
• TestResult и интерпретация на резултата от теста
Тестовете трябва да се провеждат на честотите, описани в Приложение А, Таблица A1
4 Изисквания и процедури
4.1 Материали: Лентите трябва да отговарят на изискванията на този стандарт за 6 месеца съхранение и да се пази от пряка слънчева светлина. Цветът на лентата трябва да бъде определен според GMW3176. Докато другите свойства остават непроменени, освобождаването на един цвят показва и останалите.
4.2 Етикетиране. Всяка ролка лента трябва да бъде етикетирана с името на доставчика.
4.2.1 GM покриваща кодова система за именуване. За идентификация на инженерни чертежи, всяка отделна ролка лента трябва да бъде кодирана, както е показано на фигура B1. Използвайте атрибути от таблици B1 до B8
4.3 Размери
4.3.1 Обща дебелина: Изпитването се извършва в съответствие с BS EN 1942. За компресивни ленти за намаляване на шума, изпитването трябва да се извършва в съответствие с ISO 2286. Единичната стойност не трябва да надвишава диапазона, даден в таблица C1 в допълнение C.
4.3.2 Ширина на лентата:
4.3.2.1 Пробни проби. Подгответе два тестови образеца, всеки с дължина 450 mm.
4.3.2.2 Оборудване: стоманена линийка с разстояние на скалата 0,5 mm.
4.3.2.3 Процедура: Поставете гумената повърхност на пробата за изпитване без напрежение или натиск върху твърда повърхност, гладка повърхност. Измерете ширината със стоманена линийка, перпендикулярна на ръба на 3 еднакво равноотдалечени точки по дължината.
4.3.2.4 Анализ на резултатите. Ширината трябва да бъде в съответствие с Таблица C1 от Приложение C. Отклонението на ширината трябва да бъде ≤ ± 1 mm
4.4 Якост на опън и удължение. Тестът се извършва в съответствие с ISO 29864, освен че се подготвят пет екземпляра с еднаква ширина, всеки екземпляр 200 мм дължина. За ленти с шир > 25 мм, a 25 Образецът за изпитване с ширина mm се изрязва вертикално от лентата. Използвайте остър нож, за да получите чист отрязан ръб. За обяснение на резултатите от теста, вижте Таблица C1 в Приложение C.
4.5 Размотаваща сила: Тестът се извършва в съответствие с EN 1944. За анализ на резултатите от теста, моля, вижте Таблица C1 в Приложение C. Запишете средната сила. ЗАБЕЛЕЖКА: Силата на развиване трябва да бъде договорена между доставчика на лентата и доставчика на кабелния сноп.
4.6 Peel Force: Изпитването се извършва в съответствие с ISO 29862, Процес 1,180 Степен (°) Тест.
4.6.1 Пробни проби. Подгответе се 3 комплекти проби с еднаква ширина, всяка проба е с дължина 300 mm. За ленти с шир > 25 мм, a 25 Образецът за изпитване с ширина mm се изрязва вертикално от лентата. Използвайте остър нож, за да получите чист отрязан ръб. .
4.6.2 Процес: Вискозитетът на отлепване се отразява от ширината на лентата N/25 mm
4.6.3 Анализ на резултатите от теста. Вижте Таблица C1 в Приложение C
4.7 Адхезия към основата на лентата: Това изпитване се извършва в съответствие с ISO 29862, Процес 2, 180° тест за адхезия към основата на лентата. Вискозитетът на отлепване се изразява в ширина на лентата N/25 mm
4.7.1 Пробни проби: Подгответе се 3 комплекти проби с еднаква ширина, всяка проба е с дължина 300 mm. За ленти с шир > 25 мм, a 25 Образецът за изпитване с ширина mm се изрязва вертикално от лентата. Използвайте остър нож, за да получите чист отрязан ръб. .
4.7.2 Анализ на резултатите от теста. Вижте Таблица C1 в Приложение C.
4.8 Тест за огъване.
4.8.1 Тест на огъване след краткотрайно стареене
4.8.1.1 Пробни проби: Подгответе се 3 комплекти тестови проби, всяка проба се състои от 16 0.35mm2 изолирани проводници (ISO тънка стена) 0.35mm2 или 12 0.5mm2 изолирани проводници. Всички изолирани проводници (кабели) изисквани за изпитване трябва да бъдат тетрафлуоретилен и етилен съполимер (ETFE). При тестване на ленти във F, Е, Ж, H температурни класове, изброени в табл 1, свържете се с отговорния отдел на GM, за да попитате какъв тип проводник трябва да се използва при теста. Дължината на телта е 600 мм. Проводниците трябва да бъдат плътно навити и свити. Лентата трябва да се увие около тестовия образец отдолу, като всяко обвиване следва едно след друго, покривайки половината от ширината на лентата от предишното обвиване. Вижте Фигура 2.
4.8.1.2 Процедура: Тестовите проби трябва да се съхраняват при стайна температура и относителна влажност за ≥ 24 ч, виж 3.3.1. Поставете тестовата проба вертикално в конвекционен термостат за 240 часове. Термостатът е показан в табл 1. Тестовите проби са ≥ 50 mm един от друг и от вътрешната повърхност на термостата. След стареене, пробните образци трябва да се съхраняват за 6 часа при температура от 23 °C ± 3 °C и навита на a 30 mm дорник при същата температура. Тестовият образец трябва да бъде огънат на 720°. Времето за огъване на 360° трябва да бъде <5 s, и времето за задържане на пробата в това положение трябва да бъде > 60 s. След това тестовите проби бяха визуално проверени.
4.8.1.3 Анализ на резултатите от теста: Тестовата проба не трябва да има преливане на лепило, напукване, разхлабване, или други повреди.
4.8.2 Тест на огъване след продължително стареене
4.8.2.1 Тестова проба: Вижте 4.8.1.1, обаче, структурата на пробата за изпитване трябва да бъде както е показано в таблица 2.
Таблица 2: Видове проводници, използвани за дългосрочно изпитване на огъване при стареене и въздействие на влажност
Забележка 1: Тип изолация на проводника: ETFE = етилен тетрафлуоретилен; FEP = флуориран етилен пропилен; PVC = поливинилхлорид, XLFE = омрежен флуориран етилен (омрежен флуоретилен); XLPE = омрежен полиетилен (омрежен полиетилен); XLPO = омрежен полиолефин (омрежен полиолефин).
4.8.2.2 Процедура: Тестовите проби трябва да се съхраняват при стайна температура и относителна влажност за ≥ 24 ч, виж 3.3.1. Поставете пробата за изпитване в пещ с принуден въздух или конвекционна фурна №. 3000. Вижте Таблица 1 за термостата. Тестовите проби са на ≥ 50 mm един от друг и от вътрешната повърхност на термостата. Тестовите проби, съставени от различни лентови материали, не трябва да се измерват едновременно. След стареене, пробните образци трябва да се съхраняват за 6 часа при температура от 23 °C ± 3 °C и навита на a 30 дорник с диаметър mm при същата температура. Тестовият образец трябва да бъде огънат на 720°. Времето за огъване на 360° трябва да бъде <5 s, и времето за задържане на пробата в това положение трябва да бъде > 60 s. След това тестовите проби бяха визуално проверени.
4.8.2.3 Анализ на резултатите от теста: Тестовите проби не трябва да имат преливане на лепило, напукване, разхлабване, или други повреди.
4.8.3 Тест за огъване след стареене при температура на претоварване.
4.8.3.1 Тестова проба. Вижте 4.8.1.1, но изолационният материал на проводниците за този тест трябва да бъде ETFE.
4.8.3.2 Процедура: Тестовите проби трябва да се съхраняват при стайна температура и относителна влажност за ≥ 24 ч. Вижте 3.3.1. Поставете тестовата проба вертикално в гореща фурна за 6 ч. Вижте Таблица 1 за температури. Тестовите проби са ≥ 50 mm един от друг и от вътрешната повърхност на термостата. След стареене, пробните образци трябва да се съхраняват за 6 часа при температура от 23 °C ± 3 °C и навита на a 30 дорник с диаметър mm при същата температура. Тестовият образец трябва да бъде огънат на 720°. Времето за огъване на 360° трябва да бъде < 5 s, и времето за задържане на пробата в това положение трябва да бъде > 60 s. След това тестовите проби бяха визуално проверени.
4.8.3.3 Анализ на резултатите от теста: Тестовата проба не трябва да има разливане на лепило, напукване, разхлабване, или други повреди.
4.8.4 Тест на студено огъване
4.8.4.1 Пробни проби: Подгответе се 3 групи проби. Всяка група проби се състои от два взаимно усукани проводника с размер 0,35 mm2. Цялата изолация на проводниците за този тест трябва да бъде ETFE или FEP.
4.8.4.2 Оборудване. Студена стая
4.8.4.3 Процедура: The test sample should be stored at a temperature of -40 °C for at least 4 часове, and then wound on a mandrel with a diameter of 30 mm at the same temperature (-40 °C). Тестовият образец трябва да бъде огънат на 720°. Времето за огъване на 360° трябва да бъде < 5 s, и времето за задържане на пробата в това положение трябва да бъде > 60 s. След това тестовите проби бяха визуално проверени. If the PVC tape fails the test at -40 °C, this test can be performed at -25 °C.
4.8.4.4 Анализ на резултатите от теста: Тестовите проби не трябва да имат преливане на лепило, напукване, разхлабване, или други повреди.
4.8.5 Bending test after humidity effect
4.8.5.1 Тестова проба: виж 4.8.1.1, but the structure of the test sample should be as shown in Table 2
4.8.5.2 Процедура. The test samples shall be stored for 900 h in a climate-simulated cubicle with a relative humidity of 95% ±5% and a temperature of +70 °C. След стареене, пробните образци трябва да се съхраняват за 6 часа при температура от 23 °C ± 3 °C и навита на a 30 дорник с диаметър mm при същата температура. Then perform a visual inspection.
4.8.5.3 Анализ на резултатите от теста: Тестовите проби не трябва да имат преливане на лепило, напукване, разхлабване, или други повреди.
4.9 Wear resistance.
4.9.1 Needle Wear Resistance. This test is done in accordance with ISO6722-1, with modifications from 4.9.2 да 4.9.4
4.9.2 Тестова проба: 100mm tape should be wrapped around a mandrel with a diameter of 5.0 mm ± 0.1 мм, and the mandrel should be placed in the equipment. The tape should be wrapped from the bottom of the mandrel, и лентата трябва да се увие около тестовия образец отдолу, като всяко обвиване следва едно след друго, покривайки половината от ширината на лентата от предишното обвиване. Трябва да се подготвят десет комплекта тестови проби.
4.9.3 Оборудване/процес. Оборудването трябва:
• Запишете броя на циклите преди повреда, спиране, когато иглата износи изолацията и поддържане на контакт с иглата.
• С директен 0.45 mm ± 0.01 mm игла, състояща се от пружинна тел съгласно ISO 6931-1
• Приложена вертикална сила: 7 N ± 0.05 N
• Работете при 55 цикли/минута ± 5 цикли/минута. Забележка: Един цикъл трябва да съдържа възвратно-постъпателно движение
• Дължината на носене трябва да бъде 15 mm ± 1 мм
•При динамични условия, върху изпитвания образец се генерира продължителна вертикална сила
• Тестовата проба не може да се движи по време на теста. Ако е необходимо затягане, надлъжната сила, упражнена върху съединителя, не трябва да надвишава 100 N/mm2
• Имайте стабилна основа
• Тестван при 23 °C ± 1 °C
Повторете този процес, за да прочетете 10 набори от данни, но трябва да смените иглата след всеки тест.
Извършете един тест на всяка проба в 10 групи. И когато иглата износва изолационния слой и остава в контакт с иглата, определя се броят на циклите. 4.9.4 Анализ на резултатите от теста. Образецът за изпитване трябва да издържи минималния брой цикли от таблица C1 от допълнение C, без да бъде превключван. Ако резултатите от теста се сравнят с параметрите на тръбата или ръкава, имайте предвид, че лентата обикновено има a 50% припокриване, това е, двоен слой
4.10 Устойчив на течни химикали
4.10.1 Изпитване на огъване след потапяне в течност. Залепващата лента, използвана в открити зони, трябва да е устойчива на случаен контакт с химикали и течности за моторни превозни средства. Само ленти от температурни класове C, Г, E и по-високи трябва да бъдат измерени.
4.10.2 Тестова проба: Два проводника с площ на напречното сечение 0,35 mm2 и същата температурна степен като лентата са усукани заедно и увити с 50% припокриване на лентата, и се използват за тестване. За всеки тест за течности, подготви се 3 комплекти от проби с дължина 300 mm.
4.10.3 Процедура: Потопете тестовата проба в тестовата течност в Таблица 3 за 5 минути. За акумулаторна киселина, тестовата проба трябва да бъде потопена за 5 секунди. Това може да стане, като направите пробата във форма „U“ и оставите двата края на пробата извън тестовата течност. Дизелът и бензинът се потапят или напръскват върху пробата, докато течността започне да капе. Съхранявайте тестовите проби в термостата за 48 часове. Температурата на термостата е показана в табл 3. След това време, извадете пробите и ги съхранявайте на стайна температура за 3-16 часа. Увийте всеки комплект тестови проби върху дорник с диаметър от 20 мм, и визуално проверете всяка проба за пукнатини, сълзи, и сол. Развийте кабелите, увийте ги около 2 мм дорник, и визуално проверете изолацията на проводника за пукнатини, сълзи, или топене.
Таблица 3: Среда за химически тестове за устойчивост на течности