 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Puntos clave del diseño del arnés de conexión y el desarrollo de la producción.
I. Diseño y desarrollo
Proceso de diseño
Análisis de requisitos: Aclarar los parámetros eléctricos. (como capacidad de carga de corriente de 400A), tamaño físico (La densidad terminal aumentó en 30%) y ubicación de instalación del arnés, y personalizar el diseño en combinación con la arquitectura del vehículo (como controlador de dominio).
Diseño modular: Adopte soluciones de plataforma (como el sistema de conector grande MX), integrar la fuente de alimentación, Funciones de transmisión de señal y disipación de calor., Admite conexión en caliente para acortar el tiempo de actualización OTA al 70%.
Resultado del dibujo: Dibuje un diagrama de diseño tridimensional a través de software profesional., marcar las especificaciones del cable, tipos de conectores y requisitos de protección, y generar simultáneamente una tabla de bucles y un diagrama de dirección del arnés.
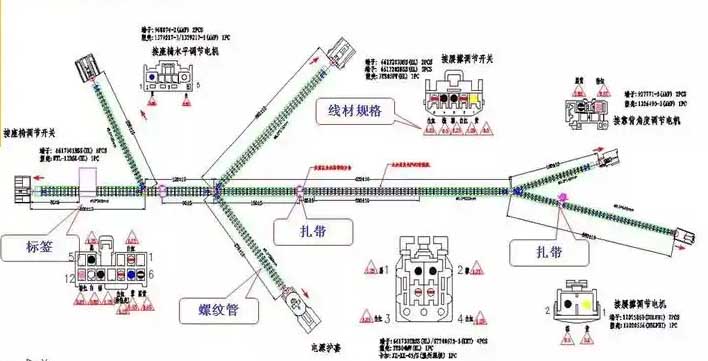
Prototipos y fabricación del conjunto del mazo de cables personalizados
Tecnología clave
Diseño de compatibilidad electromagnética: Utilice cables blindados trenzados y conectores con capa protectora para suprimir las interferencias electromagnéticas. (La diafonía se controla por debajo de -50 dB.).
Disposición en capas o en paralelo de arneses de alto y bajo voltaje para reducir la interferencia del alto voltaje en el sistema de bajo voltaje..
Optimización del sistema de alto voltaje:
El diseño de doble vía garantiza la estabilidad del circuito de alto voltaje de CC.. El conector debe cumplir los requisitos de resistencia de alto voltaje. (como el sistema de 48V), alto nivel de protección y enclavamiento de bucle.
El algoritmo de compensación dinámica de voltaje controla la fluctuación de la fuente de alimentación dentro de ±0,5 V para mejorar la confiabilidad del sistema..
Desarrollo de esquemas y diagramas de cableado.:
Cree esquemas detallados y diagramas de cableado para definir las interacciones de los componentes y las conexiones físicas..
Selección de componentes:
Elija los cables apropiados, conectores, terminales, y materiales aislantes según los requisitos.
Diseño de disposición del arnés:
Planificar la disposición física de los cables., conectores, y otros elementos, considerando las limitaciones de espacio, enrutamiento, y alivio de tensión.
Prototipos:
Construir un prototipo para validar el diseño y realizar los ajustes necesarios antes de la producción a gran escala..
2. Producción y desarrollo
Proceso central
Selección de materia prima:
El cable utiliza un núcleo de cobre o un núcleo de aluminio resistente a altas temperaturas. (como mazos de cables de alto voltaje para vehículos de nueva energía), y el conector debe adaptarse a la densidad del terminal y a los requisitos actuales (como la serie DF53 con corriente continua de 10A).
El material aislante debe tener retardo de llama y resistencia a electrolitos. (como el conector FPC serie TB4).
Proceso de procesamiento:
Corte de alambre: Cortar según la precisión del dibujo., y la tolerancia debe cumplir con el estándar de cálculo de longitud del cable.
Minchin Primping: Utilice equipos de engarzado completamente automáticos para garantizar la resistencia del contacto. <5mΩ.
Protección de montaje: Inserte el tubo corrugado o la manguera., arreglarlo con una brida para cables, y agregar una marca de etiqueta.

El diseño del arnés de cableado modular simplifica la fabricación y el mantenimiento.
Verificación de calidad
Prueba eléctrica:
Prueba de continuidad para comprobar si hay circuito abierto., prueba de resistencia de aislamiento para detectar fugas, y prueba de tensión soportada para verificar la estabilidad en entornos de alta tensión.
Prueba de tasa de error de bits (como la serie IT14 mantiene 0.01% tasa de error de bits a 85°C) Garantiza la fiabilidad de la transmisión de señales de alta velocidad..
Prueba mecánica y ambiental:
Vibración, Pruebas de niebla salina y ciclos de alta y baja temperatura para garantizar la durabilidad del mazo de cables en condiciones de trabajo extremas..
La inspección de la apariencia no muestra rebabas ni daños., y el material protector está completamente cubierto.
III. Tendencias de la industria
Integración inteligente: A través de la fusión de sensores (como sensores de ruido de carretera RNC) y algoritmos, Se logra una precisión de reducción de ruido de ±0,5 dB., y se optimiza la eficiencia energética.
Ligero y eficiente: El diseño modular reduce las uniones soldadas y la longitud del mazo de cables. (como la serie TB4 reduce las horas de montaje en 70%), ayudando a reducir el peso del vehículo en 12kg.
Los procesos e innovaciones tecnológicas anteriores han sido verificados en proyectos de producción en masa de empresas como Molex e Hirose Electric., cubriendo vehículos de nueva energía, centros de datos, y robots humanoides.
Desarrollar un arnés de conexión implica un proceso de varias etapas desde el diseño hasta la producción. Comienza con la definición de requisitos, creando un esquema, Selección de componentes, y luego colocar el arnés físicamente. La producción incluye corte, tirador, Conectando cables, ensamblaje, y probar el producto terminado.
Se determina el plan final para el diseño del arnés de conexión.:
Concepto: Antes de la producción en masa de mazos de cables conectados, Los ingenieros de procesos necesitan verificar el método del proceso después de dividir las estaciones de trabajo. (eso es, El método de proceso utilizado durante el SOP.). Se realizan ajustes y reverificaciones durante el proceso de verificación., y el método de proceso finalizado es el plan final.
Es hora de determinar el plan.: En las últimas etapas de la etapa PPAP, antes del aumento oficial, Los ingenieros de procesos necesitan finalizar el plan final..
Determinar el propósito del programa.
1. Para garantizar el buen progreso del proceso durante el lanzamiento oficial. Los problemas descubiertos durante el proceso de verificación se pueden resolver lo antes posible y no se dejarán durante la producción en masa..
2. No habrá grandes problemas ni estaciones de cuello de botella en las primeras etapas de la producción en masa..
3. Permite al equipo completar la producción en masa dentro del tiempo especificado., entrar sin problemas en la etapa SOP, y conectarse sin problemas con la etapa SOP del cliente.
4. Asegúrese de que la calidad del mazo de cables producido en la etapa de producción en masa esté intacta.
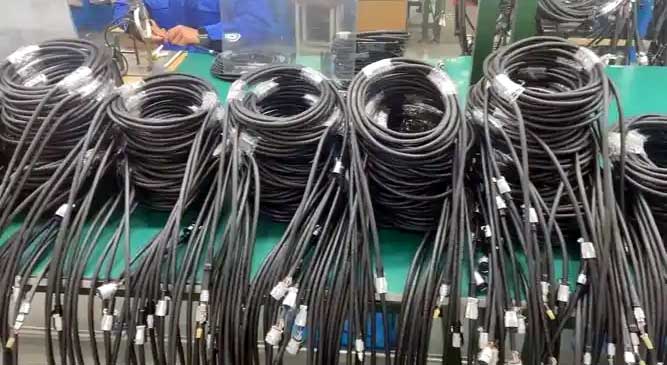
Industriales personalizados & Arneses de control médico
Criterios para determinar el diseño final del arnés de conexión.
A. Cada estación funciona sin problemas según el método de proceso.. La llamada suavidad significa que el método del proceso funciona sin problemas., y las personas y las personas y las máquinas cooperan entre sí tácitamente, sin conflictos ni esperas. Los estándares específicos son los siguientes.:
Secuencia de montaje correcta
Para el montaje del conjunto del mazo de cables., los pasos manuales son complicados. Al formular el método del proceso., Se debe prestar especial atención a la secuencia de montaje.. Aunque inicialmente se ha verificado la secuencia de montaje al aceptar la tarjeta de operación, cuando se determina el plan final, el contenido y la secuencia del montaje aún deben ser estudiados y analizados, porque estos contenidos de trabajo deben completarse dentro del tiempo del ciclo. En esta etapa, Se presta más atención a los detalles de las operaciones del operador en la estación de trabajo., tales como si el material tomado está de acuerdo con la secuencia operativa, si hay conflictos en las operaciones de varias personas en la estación de trabajo, etc..
B. El tiempo para que cada estación complete el ensamblaje del mazo de cables está dentro del ciclo. Requerimos que la efectiva (valor agregado) El tiempo de funcionamiento de cada estación de trabajo no solo debe estar dentro del tiempo del ciclo., pero también debe estar infinitamente cerca del tiempo del ciclo, para garantizar que se maximice la eficiencia del operador. Maximizar la eficiencia significa maximizar la eficacia (valor agregado) tiempo de operación del personal dentro del tiempo especificado. El concepto implica eficacia., tiempo de operación de valor agregado, que se entiende específicamente de la siguiente manera:
Para las operaciones en el proceso de producción de mazos de cables., se divide en los siguientes cuatro tipos:
1. Acciones de valor añadido: operaciones efectivas, operaciones necesarias para la producción de mazos de cables, como insertar terminales, cinta para envolver, e instalación de piezas de posicionamiento. Estas son acciones necesarias al ensamblar componentes.. Sin estas operaciones, el mazo de cables no se puede ensamblar.
2. Acciones que no aportan valor: Eso es, operaciones no válidas, operaciones innecesarias para la producción de mazos de cables. Como enderezar los cables para evitar que se desordenen.; sujetar los terminales en la dirección incorrecta al insertar los terminales; Necesidad de rotar los cables para ajustar la dirección de los terminales., recoger materiales caídos, etc.. Estas acciones son acciones adicionales generadas durante el montaje y afectarán el tiempo de montaje.. Estas acciones son acciones que IE necesita descubrir y eliminar..
3. Espera: eso es, esperando dentro del tiempo especificado. Hay dos tipos de espera.: uno es cuando el empleado ha completado todo el trabajo en esta estación, pero aún no ha llegado el takt time y no hay nada que hacer, indicando que la carga de trabajo en esta estación no es suficiente. La otra es que los empleados necesitan la línea pasada desde la estación de trabajo anterior para completar la operación de esta estación de trabajo.. Sin embargo, a la hora especificada, la estación de trabajo anterior no pasó la línea entrante, indicando que hubo un cuello de botella en la estación de trabajo anterior y que el trabajo no pudo completarse dentro del tiempo especificado y transferirse a la siguiente estación de trabajo. Estas esperas también son lo que IE necesita eliminar.
Caminar de ida y vuelta:
Cuando los empleados operan, Necesitan moverse del punto A al punto B antes de poder ingresar a la operación.; sin embargo, no hay operación durante el sobrepaso de A a B, solo caminando. La situación más común es que un empleado opera dos estaciones de trabajo., y el empleado necesita ir de A a B. Estos tiempos de desplazamientos también son indeseables.. Por lo tanto, al diseñar la estación de trabajo, Intente poner el contenido que el mismo empleado necesita para operar en una estación de trabajo., o coloque las piezas de la estación de trabajo lo más cerca posible para evitar moverse hacia adelante y hacia atrás.
Esperamos programar completamente las operaciones de valor agregado de los empleados dentro de un tiempo de ciclo limitado y verificar que sea factible durante la finalización de la solución..
do. La conexión entre estaciones de trabajo es clara y fluida.. Específicamente reflejado en los siguientes aspectos:
1. Cuando se transfieren mazos de cables entre estaciones de trabajo, Las herramientas utilizadas para la transferencia están razonablemente diseñadas para facilitar a los empleados la colocación de los mazos de cables.. El mazo de cables se coloca en la herramienta de transferencia de manera clara sin dañar el mazo de cables., y la cantidad colocada está claramente definida.
2. El proceso de transferencia es simple y fácil de operar para los empleados.. Al mismo tiempo, es fácil recoger el mazo de cables en la siguiente estación de trabajo.
3. La información se transmite completamente sin pérdida.. Después de conseguir el mazo de cables en esta estación., guíe claramente el modelo o ID del mazo de cables en la mano. Al probar el mazo de cables, Debe utilizar el ID del mazo de cables para recuperar el programa del mazo de cables correspondiente.. Por lo tanto, durante el proceso de entrega, el transportista que muestra el ID del arnés, como el orden del arnés o la etiqueta, debe ser consistente con el propio arnés, y la identidad no se puede perder durante la entrega.
Proceso de producción del arnés de conexión.
A. Trabajo preparatorio: Se requieren algunos preparativos preliminares antes de determinar el plan final.. Estas tareas deben prepararse con anticipación antes de que se pueda implementar la verificación de los métodos del proceso.. Los detalles específicos son los siguientes.:
1. El estado de las herramientas y equipos está actualizado y ha sido publicado.. Porque los cambios de ingeniería del mazo de cables son frecuentes, Los cambios de ingeniería son inevitables incluso durante la fase de aceleración.. Por lo tanto, Las herramientas y equipos en el sitio deben garantizar que los cambios de ingeniería se hayan implementado correctamente, hayan sido aceptados por el departamento de calidad y puedan usarse para la producción..
2. El diseño del área de producción en sitio está completo y no hay defectos.. El portaherramientas está colocado en la posición correcta., Las herramientas y el equipo están intactos y sin fallas., y las herramientas utilizadas están colocadas en la posición correcta.
3. El método del proceso ha sido verificado inicialmente por IE., y el estado de ingeniería es el último.
4. El estado de los parámetros requeridos para diversas producciones está actualizado y ha sido verificado y publicado..
5. Los cables y otras materias primas deben transportarse de la forma correcta. (conductores, cajas de materiales, etc.) y colocado en la posición correcta en el estante de herramientas.
6. El sistema de conexión está completo.: las herramientas de conexión utilizadas están razonablemente diseñadas, La transmisión de información es continua y completa., y los portadores de información (pedidos de mazos de cables, tarjetas de información, etiquetas) utilizados al final de la información están todos listos.
7. La conexión de red es buena.: registro y comunicación de resultados de pruebas, sistema de seguimiento de mazos de cables, etc.. están funcionando normalmente, La impresión de la etiqueta es normal y la información que se muestra en la etiqueta es correcta..
8. Los operadores están en su lugar. Se requiere que los operadores sean empleados de producción con experiencia.. Requiere empleados con amplia experiencia en producción., o empleados con experiencia en la producción de este mazo de cables., Que estén familiarizados con el proceso de montaje de este mazo de cables y tengan experiencia en su funcionamiento.. Cuando varios empleados operan en la misma estación de trabajo., el número de empleados en esta estación de trabajo debe coincidir y verificarse al mismo tiempo. De lo contrario, No se puede verificar si hay un conflicto entre estaciones de trabajo..
Según la tarjeta de proceso., el contenido de operación de cada estación de trabajo se divide en varias unidades de acción y se coloca en la lista de acciones. Al dividir, debes prestar atención al tamaño apropiado de la división de acción. Generalmente, El IE se mide manualmente in situ con un cronómetro, y hay errores en la medida misma. Si la división es demasiado fina, Los errores presentes en la medición se amplificarán., lo que resulta en horas de trabajo inexactas para esta acción. Si la división es demasiado dura, Las horas de trabajo reales de esta acción después de que algunas acciones se trasladan a otras estaciones no se pueden obtener al equilibrar la estación de trabajo.. Según la experiencia, Generalmente se sigue este método de división.:
1: Tome los cables del estante de materiales., inserte los terminales, y tender los cables (Estas tres acciones generalmente forman una unidad de acción para medir.).
2: Saque las piezas de plástico del estante de materiales y colóquelas en el soporte fijo..
3: El circuito en un mismo puesto de trabajo y la misma pieza plástica se divide en varias unidades de acción para realizar pruebas.. Una unidad de acción contiene más de 2 bucles.
4: Saque la cinta del estante de materiales., arranca la cinta, y envolver la rama. Generalmente, hay una unidad de acción por sucursal.
5: Tome la pieza de posicionamiento del estante de materiales., instalar la pieza de posicionamiento, y cortarle la cola.
Medición de horas-hombre para la producción de arneses de conexión.:
Una vez finalizado el trabajo preparatorio., IE necesita estudiar cada puesto de trabajo y medir sus horas de funcionamiento. Los métodos de implementación específicos son los siguientes:
Horas de trabajo reales:
Después de dividir las unidades de acción, llenar la tabla de medición de horas de trabajo, y luego medir las horas de trabajo según las acciones. 10 Es necesario registrar datos válidos.. Juicio de datos válidos
en principio:
Cuando el tiempo de funcionamiento de la unidad es ≤30 segundos, el rango de 10 conjuntos de datos deben ser: 90% * Promedio (10 Conjuntos de datos) ~ 110% * Promedio (10 Conjuntos de datos).
Cuando el tiempo de funcionamiento de la unidad es >30 artículos de segunda clase, el rango de 10 conjuntos de datos deben ser: 95%*Promedio (10 Conjuntos de datos) ~ 105%*Promedio (10 Conjuntos de datos).
También es necesario medir el tiempo dedicado a caminar y esperar.. Además de registrar las horas de funcionamiento reales, También es necesario observar los detalles de los empleados durante la operación.. Al medir las horas de trabajo, Es necesario distinguir entre acciones con valor añadido y sin valor añadido.. Si se comprueba que existen acciones sin valor añadido en la operación, las horas de trabajo medidas deben estar especialmente marcadas, y la prueba se volverá a realizar después de la mejora..
Estación de equilibrado para la producción de mazos de conexiones.:
Las horas de trabajo de cada estación de trabajo se suman y extraen para formar un muro de equilibrio de la estación de trabajo.. Analizar y ajustar la pared de equilibrio de la estación de trabajo.:
a. Eliminar las estaciones de cuello de botella: Mover el trabajo que excede el tiempo del ciclo a una estación que no esté llena. Como se muestra en la imagen de abajo, parte del trabajo en la estación 3 ha sido trasladado a la estación 2.
b. Eliminar el tiempo de caminata: observar la operación real y juntar las piezas que deben moverse tanto como sea posible
do. Eliminar el tiempo de espera: mover el trabajo excedente de otras estaciones a esta estación
d. Descubra trabajos sin valor añadido, optimizar las estaciones de trabajo, aumentar el contenido laboral de valor añadido, y mejorar la eficiencia
-Después de equilibrar la estación de trabajo
Después de obtener el nuevo contenido de trabajo de la estación de trabajo., es necesario volver a medir las horas de trabajo del puesto de trabajo para verificar si la solución equilibrada es factible. Si todavía hay un desequilibrio después de la verificación, la operación anterior debe repetirse nuevamente.
do. Proceso de actualización: Después de equilibrar la estación de trabajo, el contenido que necesita ser actualizado es el siguiente: Determinar los elementos de actualización específicos según la situación real..
1. Actualice la tarjeta de operación del proceso y vuelva a enviarla para la versión de calidad..
2. Actualizar el muro de equilibrio de la estación de trabajo
3. Actualizar el contenido del tablero de herramientas., especialmente el contenido del tablero del kit y del tablero de ensamblaje de la línea de ensamblaje; Aún se requiere una versión de calidad después de la actualización..
4. Actualizar el contenido de la operación del equipo., ajuste de parámetros, etc., y enviarlo a una versión de calidad después de la actualización..
5. Actualice el estante de herramientas para incluir herramientas para conectar el sistema.. Debido al ajuste de la carga de trabajo., También se ajustarán los correspondientes materiales utilizados.. Los correspondientes racks de utillaje tomarán posiciones crecientes y decrecientes para colocar los materiales., y las etiquetas de los materiales se actualizarán al mismo tiempo..
6. Actualizar flujo de información, pedidos/etiquetas de mazos de cables y otra información que se debe corregir según la información más reciente de la estación de trabajo
7. Actualizar el diseño de trabajo en el sitio., implementar el último plan de diseño, y liberar calidad nuevamente.
8. Capacite a los operadores en el sitio de acuerdo con el último plan de proceso de producción para familiarizarlos con los métodos..