 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Ключови моменти от дизайна на свързващите снопове и развитието на производството
I. Проектиране и разработка
Процес на проектиране
Анализ на изискванията: Изяснете електрическите параметри (като 400A токопреносим капацитет), физически размер (крайната плътност се увеличи с 30%) и мястото на монтаж на колана, и персонализирайте дизайна в комбинация с архитектурата на автомобила (като домейн контролер).
Модулен дизайн: Приемете платформени решения (като MX голяма конекторна система), интегрирайте захранването, функции за предаване на сигнала и разсейване на топлината, поддържане на горещо включване за съкращаване на времето за OTA надграждане с 70%.
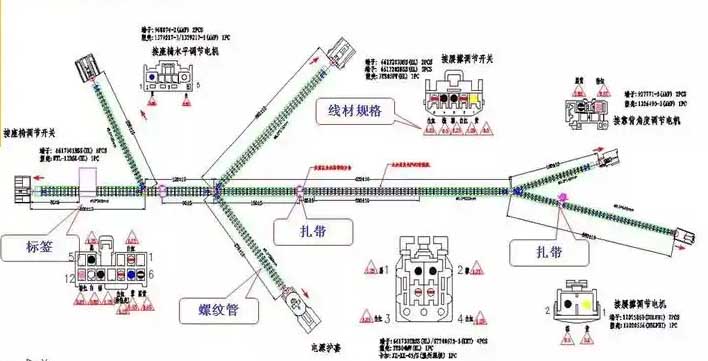
Резултат за чертеж: Начертайте триизмерна схема на оформление чрез професионален софтуер, маркирайте спецификациите на проводника, видове съединители и изисквания за защита, и едновременно с това генерирайте таблица на контурите и диаграма на посоката на сбруята.
Прототипи и производство на персонализирани кабелни снопове
Ключова технология
Дизайн за електромагнитна съвместимост: Използвайте плетен екраниран проводник и конектори с екраниращ слой за потискане на електромагнитни смущения (преслушването се контролира под -50dB).
Слоево или паралелно подреждане на снопове за високо и ниско напрежение за намаляване на смущенията на високото напрежение в системата с ниско напрежение.
Оптимизация на системата за високо напрежение:
Двукантовият дизайн гарантира стабилността на DC веригата за високо напрежение. Конекторът трябва да отговаря на изискванията за устойчивост на високо напрежение (като 48V система), високо ниво на защита и блокиране на веригата.
Алгоритъмът за динамично компенсиране на напрежението контролира флуктуацията на захранването в рамките на ±0,5 V, за да подобри надеждността на системата.
Разработване на схема и електрическа схема:
Създайте подробни схеми и електрически диаграми, за да дефинирате взаимодействията на компонентите и физическите връзки.
Избор на компонент:
Изберете подходящите проводници, конектори, терминали, и изолационни материали въз основа на изискванията.
Дизайн на оформлението на сбруята:
Планирайте физическото разположение на проводниците, конектори, и други елементи, предвид ограниченията на пространството, маршрутизиране, и облекчаване на напрежението.
Прототипиране:
Изградете прототип, за да потвърдите дизайна и да направите необходимите корекции преди пълномащабно производство.
2. Производство и развитие
Основен процес
Избор на суровини:
Телът използва устойчива на висока температура медна сърцевина или алуминиева сърцевина (като високоволтов кабелен сноп за нови енергийни превозни средства), и съединителят трябва да се адаптира към изискванията за плътност на терминала и ток (като серия DF53 с 10A непрекъснат ток).
Изолационният материал трябва да има устойчивост на горене и електролит (като FPC конектор от серия TB4).
Процес на обработка:
Рязане на тел: Изрежете според прецизността на чертежа, и толерансът трябва да отговаря на стандарта за изчисляване на дължината на проводника.
Кримпване на клеми: Използвайте напълно автоматично оборудване за кримпване, за да осигурите устойчивост на контакт <5mΩ.
Защита на монтажа: Поставете гофрираната тръба или маркуча, фиксирайте го с кабелна връзка, и добавете знак за етикет.

Модулният дизайн на кабелния сноп опростява производството и поддръжката
Проверка на качеството
Електрически тест:
Тест за непрекъснатост за проверка за отворена верига, тест за съпротивление на изолацията за откриване на течове, и тест за устойчивост на напрежение, за да се провери стабилността в среда с високо напрежение.
Тест за процент на битови грешки (като серия IT14 поддържа 0.01% битова грешка при 85°C) гарантира надеждността на високоскоростното предаване на сигнала.
Механичен и екологичен тест:
Вибрация, солен спрей и тестове при цикъл на висока и ниска температура, за да се гарантира издръжливостта на кабелния сноп при екстремни работни условия.
Проверката на външния вид не показва неравности или повреди, и защитният материал е напълно покрит.
III. Тенденции в индустрията
Интелигентна интеграция: Чрез сливането на сензори (като сензори за шум на пътя RNC) и алгоритми, постига се точност на намаляване на шума от ±0,5dB, и енергийната ефективност е оптимизирана.
Лек и ефективен: Модулният дизайн намалява спойките и дължината на кабелния сноп (като серията TB4 намалява часовете за сглобяване с 70%), спомага за намаляване на теглото на автомобила с 12 кг.
Горните процеси и технологични иновации са проверени в проекти за масово производство на компании като Molex и Hirose Electric, обхващащи нови енергийни превозни средства, центрове за данни, и хуманоидни роботи.
Разработването на свързващ сноп включва многоетапен процес от проектирането до производството. Започва с определяне на изискванията, създаване на схема, избор на компоненти, и след това поставяне на сбруята физически. Производството включва рязане, събличане, свързващи проводници, сглобяване, и тестване на готовия продукт.
Определя се окончателният план за проектиране на свързващия сноп:
Концепция: Преди масово производство на свързани кабелни снопове, инженерите по процесите трябва да проверят метода на процеса след разделянето на работните станции (това е, методът на процеса, използван по време на SOP). По време на процеса на проверка се правят корекции и повторни верификации, и окончателният метод на процеса е окончателният план.
Време е да определим плана: В по-късните етапи на етапа на PPAP, преди официалното засилване, инженерите по процесите трябва да финализират окончателния план.
Определете целта на програмата
1. За да се гарантира гладкото протичане на процеса по време на официалното стартиране. Проблемите, открити по време на процеса на проверка, могат да бъдат решени възможно най-рано и няма да бъдат оставени по време на масовото производство.
2. Няма да има големи проблеми или станции с тесни места в ранните етапи на масовото производство.
3. Това позволява на екипа да завърши масовото производство в рамките на определеното време, плавно влезте в етапа на SOP, и безпроблемно се свържете с етапа на SOP на клиента.
4. Уверете се, че качеството на кабелния сноп, произведен в етапа на масово производство, е непокътнато.
Промишлени по поръчка & Медицински контролни колани
Критерии за определяне на окончателния дизайн на свързващия сноп
A. Всяка станция работи гладко според метода на процеса. Така наречената гладкост означава, че методът на процеса работи гладко, и хората, хората и машините си сътрудничат мълчаливо, без конфликти или чакане. Специфичните стандарти са както следва:
Правилна последователност на сглобяване
За сглобяване на кабелния сноп, ръчните стъпки са сложни. При формулирането на метода на процеса, трябва да се обърне специално внимание на последователността на сглобяване. Въпреки че последователността на сглобяване е първоначално проверена при приемане на операционната карта, когато бъде определен окончателният план, съдържанието и последователността на сглобяването все още трябва да бъдат проучени и анализирани, защото това работно съдържание трябва да бъде завършено в рамките на времето на цикъла. На този етап, обръща се повече внимание на детайлите на операциите на оператора на работната станция, като например дали взетият материал е в съответствие с работната последователност, дали има конфликти в операциите на множество хора на работната станция, и т.н.
Б. Времето за всяка станция за завършване на монтажа на кабелния сноп е в рамките на цикъла. Изискваме ефективното (с добавена стойност) времето за работа на всяка работна станция не само трябва да бъде в рамките на времето на цикъла, но също така трябва да бъде безкрайно близо до времето на цикъла, така че да се гарантира, че ефективността на оператора е максимална. Максимизирането на ефективността означава максимално увеличаване на ефективността (с добавена стойност) работно време на персонала в рамките на определеното време. Концепцията включва ефективен, време за работа с добавена стойност, което конкретно се разбира по следния начин:
За операциите в процеса на производство на кабелни снопове, тя е разделена на следните четири типа:
1. Действия с добавена стойност: ефективни операции, операции, необходими за производството на кабелни снопове, като поставяне на клеми, опаковъчна лента, и инсталиране на позициониращи части. Това са необходими действия при сглобяване на компоненти. Без тези операции, кабелният сноп не може да бъде сглобен.
2. Действия, които не добавят стойност: това е, невалидни операции, ненужни операции за производство на кабелни снопове. Като например изправяне на проводниците, за да се предотврати разрушаването им; държите клемите в грешна посока, когато поставяте клеми; трябва да завъртите проводниците, за да регулирате посоката на клемите, събиране на изпуснати материали, и т.н. Тези действия са допълнителни действия, генерирани по време на сглобяването и ще повлияят на времето за сглобяване. Тези действия са действия, които IE трябва да открие и елиминира.
3. Чакане: това е, изчакване в рамките на определеното време. Има два вида чакане: единият е, когато служителят е завършил цялата работа на тази станция, но тактовото време още не е достигнало и няма какво да се прави, което показва, че натоварването на тази станция не е достатъчно. Другото е, че служителите се нуждаят от линията, предадена от предишната работна станция, за да завършат работата на тази работна станция. Въпреки това, в определеното време, предишната работна станция не е преминала входящата линия, което показва, че е имало пречка на предишната работна станция и работата не може да бъде завършена в рамките на определеното време и прехвърлена на следващата работна станция. Тези чакания също са това, което IE трябва да елиминира.
Разходка напред-назад:
Когато служителите работят, те трябва да се придвижат от точка А до точка Б, преди да могат да влязат в операцията; обаче, няма операция по време на превишаване от A към B, само ходене. Най-честата ситуация е, че един служител управлява две работни станции, и служителят трябва да премине от А до Б. Тези моменти на движение също са нежелателни. Следователно, при разполагане на работната станция, опитайте се да поставите съдържанието, от което един и същи служител се нуждае, за да работи, на една работна станция, или поставете частите на работната станция възможно най-близо, за да избегнете движение напред-назад.
Надяваме се да планираме изцяло операциите с добавена стойност на служителите в рамките на ограничен период от време и да проверим дали това е осъществимо по време на финализирането на решението.
C. Връзката между работните станции е ясна и гладка. Конкретно отразено в следните аспекти:
1. Когато кабелните снопове се прехвърлят между работни станции, инструментите, използвани за прехвърляне, са разумно проектирани, за да улеснят служителите при поставянето на кабелните снопове. Кабелният сноп се поставя върху инструмента за прехвърляне по ясен начин, без да се повреди кабелният сноп, и поставеното количество е ясно определено.
2. Процесът на прехвърляне е прост и лесен за работа от служителите. В същото време, лесно е да вземете кабелния сноп от следващата работна станция.
3. Информацията се предава напълно без загуба. След получаване на кабелния сноп на тази станция, ясно насочете модела или идентификатора на кабелния сноп в ръка. При тестване на кабелния сноп, трябва да използвате идентификатора на кабелния сноп, за да извлечете съответната програма за кабелния сноп. Следователно, по време на процеса на доставка, носачът, който показва ID на сбруята, като например поръчката или етикета на сбруята, трябва да съответства на самата колана, и самоличността не може да бъде загубена по време на доставката.
Процес на производство на съединителни снопове
A. Подготвителна работа: Необходими са някои предварителни подготовки, преди да се определи окончателният план. Тези задачи трябва да бъдат подготвени предварително, преди да може да се приложи проверката на методите на процеса. Конкретните подробности са както следва:
1. Състоянието на инструментите и оборудването е актуално и е публикувано. Тъй като инженерните промени на кабелния сноп са чести, инженерните промени са неизбежни дори по време на фазата на нарастване. Следователно, необходимостта от инструменти и оборудване на място, за да се гарантира, че инженерните промени са въведени правилно и са приети от отдела по качество и могат да се използват за производство.
2. Оформлението на производствената площ на място е завършено и няма дефекти. Поставката за инструменти е поставена в правилната позиция, инструментите и оборудването са непокътнати и без дефекти, и използваните инструменти са поставени на правилната позиция.
3. Методът на процеса е първоначално проверен от IE, и инженерният статус е най-новият.
4. Състоянието на параметрите, изисквани за различни продукции, е актуално и е проверено и пуснато.
5. Проводниците и другите суровини трябва да се пренасят по правилния начин (проводници, кутии за материали, и т.н.) и поставени в правилната позиция върху стелажа с инструменти.
6. Системата за свързване е завършена: използваните инструменти за свързване са разумно проектирани, предаването на информация е непрекъснато и пълно, и носителите на информация (поръчки за кабелни снопове, информационни карти, етикети) използвани в началния край на информацията са готови.
7. Мрежовата връзка е добра: запис на резултатите от теста и комуникация, система за проследяване на кабелния сноп, и т.н. работят нормално, отпечатването на етикети е нормално и информацията, показана на етикета, е правилна.
8. Операторите са на място. От операторите се изисква да бъдат служители с опит в производството. Изисква служители с богат производствен опит, или служители с опит в производството на този кабелен сноп, които са запознати с процеса на сглобяване на този кабелен сноп и са опитни в работата. Когато няколко служители работят на едно работно място, броят на служителите на тази работна станция трябва да бъде съпоставен и проверен едновременно. В противен случай, не може да се провери дали има конфликт между работните станции.
Според процесната карта, съдържанието на операцията на всяка работна станция е разделено на няколко единици за действие и поставено в списъка с действия. При разделяне, трябва да обърнете внимание на подходящия размер на разделението на действието. Общо взето, IE се измерва ръчно на място с хронометър, и има грешки в самото измерване. Ако разделянето е твърде фино, грешките в измерването ще бъдат увеличени, което води до неточни работни часове за това действие. Ако разделянето е твърде грубо, действителните работни часове на това действие, след като някои действия са преместени на други станции, не могат да бъдат получени при балансиране на работната станция. Според опита, този метод на разделяне обикновено се следва:
1: Вземете проводниците от стелажа с материали, поставете клемите, и положете проводниците (тези три действия обикновено образуват единица за действие за измерване).
2: Вземете пластмасовите части от стелажа с материали и ги поставете във фиксираното приспособление.
3: Веригата в същата работна станция и същата пластмасова част е разделена на няколко блока за действие за тестване. Една единица за действие съдържа повече от 2 примки.
4: Вземете лентата от стелажа с материали, откъснете лентата, и увийте клона. Общо взето, има една единица за действие на клон.
5: Вземете позициониращата част от стелажа с материали, инсталирайте позициониращата част, и отрежете опашката.
Измерване на човекочасове за производство на съединителни снопове:
След приключване на подготвителната работа, IE трябва да проучи всяка работна станция и да измери нейните работни часове. Конкретните методи за изпълнение са както следва:
Реално работно време:
След разделяне на единиците за действие, попълнете таблицата за измерване на работното време, и след това измервайте работните часове според действията. 10 трябва да се записват валидни данни. Преценка на валидни данни
по принцип:
Когато времето за работа на уреда е ≤30 секунди, обхватът на 10 набори от данни трябва да бъдат: 90% * Средно (10 набори от данни) ~ 110% * Средно (10 набори от данни).
Когато работното време на уреда е >30 секунди, обхватът на 10 набори от данни трябва да бъдат: 95%*Средно (10 набори от данни) ~ 105%*Средно (10 набори от данни).
Времето, прекарано в обикаляне и чакане, също трябва да бъде измерено. В допълнение към записването на действителните работни часове, също така е необходимо да се спазват подробностите за служителите по време на работа. При отчитане на работното време, трябва да правите разлика между действия с добавена стойност и действия без добавена стойност. Ако се установи, че в операцията има действия без добавена стойност, измерените работни часове е необходимо да бъдат специално отбелязани, и тестът ще бъде тестван отново след подобрение.
Балансираща станция за производство на съединителни снопове:
Работните часове на всяка работна станция се добавят и извличат, за да се образува балансирана стена на работната станция. Анализирайте и коригирайте балансиращата стена на работната станция:
a. Елиминирайте станциите с тесни места: Преместете работата, която надвишава времето на цикъла, на станция, която не е пълна. Както е показано на снимката по-долу, част от работата в станцията 3 е преместен на гара 2.
b. Елиминирайте времето за ходене: наблюдавайте действителната операция и поставете частите, които трябва да се преместят, колкото е възможно повече
c. Елиминирайте времето за чакане: преместване на работата по препълване от други станции към тази станция
d. Открийте работата без добавена стойност, оптимизирайте работните станции, увеличаване на работното съдържание с добавена стойност, и подобряване на ефективността
-След балансиране на работната станция
След получаване на новото работно съдържание на работната станция, необходимо е да се измери отново работното време на работната станция, за да се провери дали балансираното решение е осъществимо. Ако все още има дисбаланс след проверката, горната операция трябва да се повтори отново.
C. Процес на актуализиране: След като работната станция е балансирана, съдържанието, което трябва да се актуализира, е както следва: Определете конкретните елементи за актуализация според действителната ситуация.
1. Актуализирайте операционната карта на процеса и я изпратете отново за качествено издание.
2. Актуализирайте стената за баланс на работната станция
3. Актуализирайте съдържанието на таблото с инструменти, особено съдържанието на дъската на комплекта и монтажната дъска на монтажната линия; все още се изисква качествено издание след актуализацията.
4. Актуализирайте съдържанието на работата на оборудването, настройка на параметрите, и т.н., и го изпратете за качествено издание след актуализиране.
5. Актуализирайте стелажа с инструменти, за да включите инструменти за свързване на системата. Поради коригиране на натоварването, съответните използвани материали също ще бъдат коригирани. Съответните стелажи за инструменти ще заемат нарастващи и намаляващи позиции, за да поставят материалите, и етикетите на материалите ще бъдат актуализирани едновременно.
6. Актуализиране на информационния поток, поръчки/етикети за кабелни снопове и друга информация, която трябва да бъде коригирана въз основа на най-новата информация за работната станция
7. Актуализирайте работното оформление на място, внедрите най-новия план за проектиране, и пуснете отново качество.
8. Обучете операторите на място според най-новия план на производствения процес, за да ги запознаете с методите.