 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Especificacions tècniques de crimpat correctes i punts de pràctica per a terminals i cables de l'arns de cablejat
Jo. Preparació abans de crimpar
Coincidència de cables i terminals
L'àrea de la secció transversal del cable ha de coincidir amb la mida aplanada del peu del rebló terminal. L'àrea després del crim es calcula per “àrea de la secció transversal del conductor del cable × relació de compressió” per garantir que el conductor i la superfície de contacte del terminal estiguin completament ajustats.
La longitud de desmuntatge s'ha de controlar amb precisió (com #18 Cable AWG que sobresurt de l'àrea de crim del conductor ≥ 0,40 mm) per evitar residus d'aïllament o danys al cable central (Es prohibeix danyar el cable central per a cables inferiors a 0,5 mm²).
Connectors de cablejat de cablejat, Tireu el filferro i utilitzeu la reducció de la calor
Verificació dels paràmetres de calibració
Els paràmetres de calibratge de la matriu de crimpat s'han de determinar mitjançant una verificació real, i la mida aplanada i la relació de compressió del peu del rebló es calculen ràpidament en combinació amb eines d'Excel per optimitzar l'àrea de la part vacant del crim..
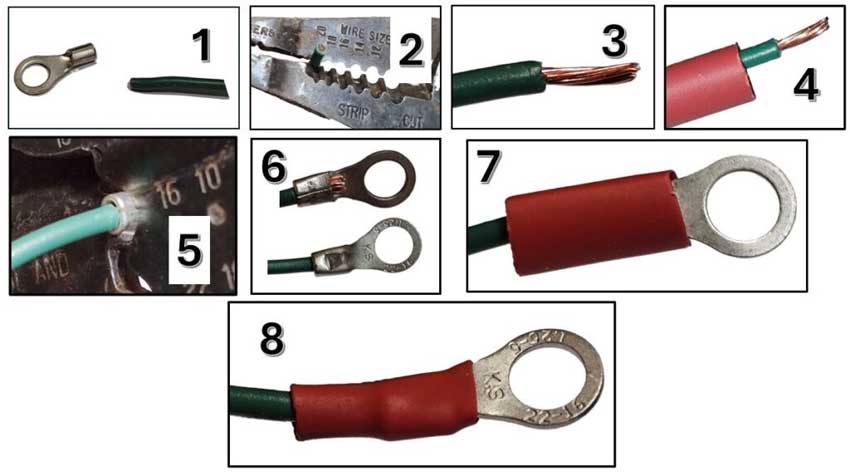
Trieu el terminal adequat: Seleccioneu un terminal adequat per a la mida del cable, tipus, i aplicació.
Peleu el cable: Traieu amb cura l'aïllament, exposant la longitud desitjada de cable nu. Eviteu danyar el conductor del cable o trencar l'aïllament.
Inseriu el cable:
Empenyeu l'extrem del cable nu al canó del terminal fins que quedi completament assegut.
Col·loca el terminal:
Col·loqueu el terminal amb el cable a l'eina de crimpar, assegurant-se que estigui correctament alineat a la matriu de crimpat.
Enganxeu la connexió:
Apliqueu pressió a les nanses de l'eina de crim per comprimir la matriu i crear un enganxament segur.
Inspeccioneu el crimp:
Després d'alliberar la pressió, Examineu la connexió per veure si hi ha signes de dany o engarxat inadequat.
Crimping adequat de terminals i cables de cablejat
II. Control del procés de crimpat
Ajust de l'alçada de crimatge
L'alçada de crim afecta directament la resistència mecànica i les propietats elèctriques: una alçada massa baixa comporta una disminució de la resistència a la tracció, i una alçada massa elevada augmenta el risc de resistència. El millor equilibri s'ha d'aconseguir mitjançant l'ajust de la matriu (com ara l'àrea de crimpat del conductor en forma de trompeta, l'àrea de transició segueix sent la mateixa).
Després de crimpar, no hi hauria d'haver trencament de fil de coure a la zona del conductor, cap punxada de la capa d'aïllament, i la mida del capçal del terminal hauria de complir amb la llegenda estàndard (tal com es mostra a la figura B).
Penseu en la reducció de calor: Per a algunes aplicacions, Utilitzeu tubs termoretràctils per protegir la crimpada del medi ambient.
Proveu la connexió: Proveu sempre la connexió del cable crimpat abans de la instal·lació.
Trinquet per a la uniformitat: Si utilitzeu una crimpadora manual, Trieu-ne un amb un mecanisme de trinquet per garantir un enganxament uniforme i estable.
Consells per a un engarxat adequat:
No girs excessivament:
Mentre torça els fils abans de crimpar, pot ajudar amb el crim, evitar la torsió excessiva, que pot danyar el cable.
Assegureu-vos de la longitud adequada del cable:
Assegureu-vos que el cable s'insereix al canó del terminal a la profunditat correcta.
Inspeccioneu el crimp:
Després de crimpar, inspeccioneu visualment la connexió per assegurar-vos que és sòlida i no deformada, tal com es descriu al bloc Hughs Hand Built.
Requisits de motlle i equips
Utilitzeu una màquina de crimpar totalment automàtica (com Rijing Intelligent Equipment) per garantir que la força de crim es distribueix uniformement i només es deforma la zona de crim.
El motlle s'ha d'alinear amb el camí d'alimentació terminal. La tecnologia patentada de Luxshare Precision (CN 119419558 B) millora la precisió de crimpat optimitzant l'alineació del motlle.
III. Inspecció de qualitat de crimpat Inspecció d'aparença i mida
No hi hauria d'haver trencament de filferro de coure a la zona de crimpat del conductor, i la longitud de l'extensió del nucli del cable ha de ser ≥ el diàmetre del cable; l'àrea de crimpat de l'aïllament hauria de comprimir la capa d'aïllament però no punxar.
Comproveu la forma de la boca de campana i la mida del cap terminal. Aspecte anormal (com ara el desplaçament del terminal) requereix comprovar el problema del camí d'alimentació del motlle.
Verificació del rendiment
Prova de força d'extracció: Per exemple, la força d'extracció de #18 El cable AWG ha de complir l'estàndard d'extensió de 0,40 mm per verificar la força d'unió entre el terminal i el cable.
Prova de resistència al crimp: Avalueu el rendiment elèctric mitjançant la corba de relació de compressió i resistència per evitar l'augment de la impedància a causa d'una compressió insuficient.
Serveis de crimpat automàtic de fils
4. Tipus de crimpat comuns i direccions d'optimització
Selecció del tipus de crim
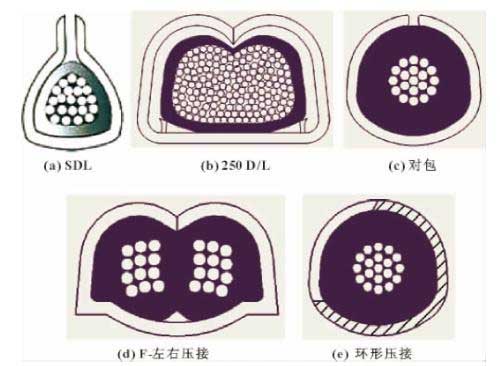
Crimpat tipus F: Aplicable a models domèstics (com ara GAC Toyota), l'àrea de crimpat de l'aïllament no perfora el nucli del cable.
Crimpat en forma de WRAP: S'utilitza en escenaris de precisió (com ara l'acoblament d'ECU), l'àrea d'aïllament ha de romandre paral·lela al plànol després de la crimpada.
Crimpat en forma d'O: S'utilitza per a terminals amb boques tancades en contacte positiu (com ara el bloc de terminals d'acoblament Zhonghua Junjie ECM).
Aplicació de les noves tecnologies
La tecnologia patentada de Luxshare Precision optimitza l'alineació del motlle i la precisió de crimpat per millorar el nivell d'automatització.
L'eina Excel s'utilitza per calcular ràpidament la mida aplanada i la relació de compressió del peu del rebló per millorar l'eficiència del procés.
Punts clau a tenir en compte
Calibració de l'alçada de crimpat: Combineu la quantitat de compressió i la corba de resistència a la tracció per evitar una deformació excessiva del cable de coure i provocar trencaments. Manteniment del motlle: Comproveu regularment la planitud de les mordasses del motlle i el camí d'alimentació per evitar la desviació de la crimpada..
Mitjançant les especificacions i pràctiques anteriors, es pot assegurar que el procés de crimpat compleix els estrictes requisits dels arnes de cablejat d'automòbils en termes de resistència mecànica, rendiment elèctric i fiabilitat a llarg termini.
El crimpat és un procés molt important en l'enginyeria de producció de cablejats d'automòbils. El procés de crimpat és el procés bàsic de la producció d'arns de filferro, que pot assegurar la connexió elèctrica entre cables i terminals. Aquest article presenta principalment el procés de crimpat dels terminals del cablejat d'automòbils. El següent és el text principal.
La seguretat i la fiabilitat de la conducció dels cablejats d'automòbils s'han de tenir en compte durant el procés de disseny i producció estructural. Al mateix temps, També s'ha de tenir en compte la racionalitat del procés de muntatge del vehicle i la possibilitat i racionalitat del procés de producció del cablejat..
Crimpat de l'arnès de corrent
Hi ha dues maneres de connectar cables i terminals: un és la connexió de soldadura i l'altre és el crimpat. El cablejat d'automòbils de producció inicial utilitza totes les connexions de soldadura utilitzades. Especialment quan el lot de producció és petit i el cablejat és relativament senzill, aquest procés de connexió s'utilitza sovint. Avui dia, la majoria dels fabricants d'arns de filferro utilitzen el procés de crimpat. Els seus avantatges són: tecnologia de processament senzilla, adequat per a la producció en massa; rendiment de contacte fiable del cablejat, Llarga vida útil, depuració de l'entorn laboral, i vetllar per la salut física i mental dels treballadors de la producció.
1.1 Concepte de crimpat
El crimpat és un procés molt important en l'enginyeria de producció de cablejats d'automòbils. El crimpat és un mètode eficaç i fiable per connectar conductors elèctrics. El crimpat és un procés important en la producció de components d'arns de filferro (circuits) a partir de matèries primeres (terminals, filferros i segells).
El crimpat és un procés important que determina les propietats elèctriques i mecàniques dels terminals i les connexions dels cables.
1.2 Principi de crimpat
El crimpat de terminals de l'arnès de cables es refereix a la forta combinació de cables i superfícies de contacte de terminals mitjançant la força externa. El procés s'aconsegueix basant-se en la potència de la màquina de crimpar enganxant les fulles superior i inferior del motlle. (Com es mostra a la figura 1). En realitat, és el procés del terminal des de la flexió lliure fins a la flexió corregida.2 Determinació de pelatge i longitud dels extrems del cable
2.1 Requisits pel peeling
Com es mostra a la figura 2, el desmuntatge de l'extrem del cable crimpat ha de complir els requisits següents:
(1) Longitud moderada
(2) Els cables de coure trencats no estan absolutament permesos
(3) No es permet danyar la forma original del cable
Tot i que els cables de diferents especificacions i diferents tipus de terminals requereixen diferents longituds de desmuntatge, la qualitat de desmuntatge ha de complir els requisits anteriors. Només d'aquesta manera es pot garantir el següent procés: el crim de cables i terminals.
2.2 Determinació de la longitud
La determinació de la longitud de desmuntatge a l'extrem del cable es mostra a la figura 3, en mm. Longitud de desmuntatge L=(0.5-1.0)+A+B/2
3 Engarceu els cables i els terminals
En cablejats d'automòbils, la qualitat de crimpat de cables i terminals és un procés molt important, que està directament relacionat amb la fiabilitat del conjunt del cablejat i la conducció del cotxe.
3.1 Factors que determinen una bona o mala qualitat de crimpat
(1) Bones propietats elèctriques: Impedància elèctrica baixa i estable; resistència a la corrosió.
(2) Bones propietats mecàniques: força de tracció elevada.
(3) Bones propietats físiques: deformació raonable del nucli; boca de campana moderada; petites rebaves; relació d'aspecte de crimpat adequada.
3.2 Requisits d'aspecte per al crimpat
(1) La part on el terminal està enganxat al nucli del cable hauria de tenir un angle d'arc corbat cap amunt prop de l'extrem (Una) del fil de cuir. Això pot garantir que el nucli del filferro no es faci malbé durant el procés de crimpat, i alhora, la transició del nucli de filferro plegat és bona, i la posició B és opcional, Com es mostra a la figura 4(una).
(2) L'extrem frontal del nucli de filferro enganxat ha de complir dos requisits:
① El capçal de crim és visible, que pot assegurar de manera més eficaç la força de tracció del terminal després del crim i complir les seves propietats mecàniques;
② La punta de crim no pot estendre's a la zona d'unió i l'àrea d'autobloqueig del terminal, en cas contrari, afectarà el rendiment del muntatge del terminal i la funda i evitarà que el terminal s'instal·li correctament a la funda.. Al mateix temps, també afectarà l'aparellament ideal dels terminals mascle i femella, i de vegades condueixen a un muntatge incomplet i al bloqueig de les beines d'acoblament.
El valor de la longitud de la punta de crimpada ve determinat per les característiques del propi terminal. Els terminals de diferents especificacions tenen diferents requisits numèrics per a la longitud que sobresurt, i els terminals dissenyats per diferents fabricants també tenen requisits diferents per a la longitud que sobresurt. S'han de tenir en compte les especificacions del terminal per determinar la longitud de crimpat del terminal. Els terminals de mida petita tenen longituds que sobresurten més curtes quan s'enrotllen cables quadrats petits. Quan enganxeu terminals de gran mida a cables quadrats grans, la longitud del capçal de crim és relativament més llarga. La longitud del cap que sobresurt és generalment de 0,5-1,0 mm. Però els diferents fabricants tenen requisits diferents. Per exemple, DELPHI requereix una longitud que sobresurt de 0,5-1,0 mm; YAZAKI requereix una longitud que sobresurt de 0,1-1,0 mm; AMP requereix una longitud que sobresurt de 0,5-1,0 mm; alguns dels terminals més precisos són 0,13-0,51 mm. MOLEX requereix que la longitud que sobresurt sigui visible fins al doble del diàmetre exterior del nucli conductor i no es pugui estendre a l'àrea d'enllaç.; KET requereix que la longitud que sobresurt sigui de 0-2,0 mm; JST requereix que la longitud que sobresurt sigui visible. Com es mostra a la figura 4(B).
El nucli i l'aïllament del cable han de ser visibles alhora entre la superfície posterior del nucli de filferro plegat i la secció frontal de l'aïllament enganxat.. En general, el millor és que la cara final de l'aïllament del cable estigui al mig de l'obertura, però no està permès que el nucli del filferro i l'aïllament no siguin visibles. Com es mostra a la figura 4(c).
(4) El terminal després del crim es pot extruir i deformar, fent que la part d'aparellament es deformi, però ha de complir la figura 4(d) (deformació superior i inferior), 4(E) (deformació esquerra i dreta), i 4(f) (deformació per torsió) requisits.
3.3 Inspecció de la secció transversal després del crimpat del terminal
La investigació demostra que quan es determina la fulla, l'alçada de crimpat té una relació amb les propietats elèctriques i mecàniques tal com es mostra a la figura 5. Es pot veure que a mesura que augmenta l'alçada de crimpat, les propietats elèctriques i mecàniques no sempre augmenten. En una zona determinada, les propietats elèctriques i mecàniques arriben al seu òptim i després disminueixen gradualment.
Després d'ajustar el motlle de crim per a cada cable i terminal del maç de cables, es requereix una inspecció transversal. El propòsit de la inspecció de la secció transversal és trobar una alçada raonable de crimpat per obtenir propietats elèctriques i mecàniques òptimes..
Mètodes específics: Després que la peça de prova passa la inspecció visual, es talla la peça de prova, terra, en vinagre i altres operacions relacionades en seqüència a l'equip especial d'anàlisi de perfils. Finalment, observar la secció transversal al microscopi amb almenys 20 vegades l'augment i fer fotos.
Nota: La part de tall de la peça de prova s'ha de seleccionar prop del cap del terminal. Si el terminal té costelles de reforç, la posició de tall ha d'evitar les costelles de reforç, Com es mostra a la figura 6.
(1) Xifra 7(una) és la secció de crimpada ideal. Les seves característiques són que les ales de plegat estan tancades, les ales de crim són simètriques, tots els cables centrals estan deformats, les ales de crim no toquen la paret ni el fons, el material terminal no té esquerdes, i les rebaves són moderades. D’aquesta manera, ja que no hi ha espai entre els nuclis de filferro, l'aire no pot entrar fàcilment, evitant així un mal contacte causat per l'oxidació de la superfície del nucli de filferro o el contacte amb substàncies àcides a l'aire..
(2) Xifra 7(B) mostra que l'especificació de l'àrea de la secció transversal del cable no coincideix amb el terminal de crimpat. Quan l'àrea de la secció transversal del cable és gran i la mida de la cua del terminal és petita, el terminal no pot tancar completament el cable després de crimpar, i fins i tot els nuclis de cable individuals estan exposats fora del terminal, tal com es mostra a l'esquerra a la figura 7(B); quan l'àrea de la secció transversal del cable és petita i el terminal Quan la mida de la cua del terminal és gran, la cua del terminal s'enrotllarà excessivament i es posarà en contacte amb la paret inferior o lateral després de la connexió, tal com es mostra a la imatge dreta de la figura 7(B).
(3) Xifra 7(c) mostra que la fallada de crim és causada per un ajust inadequat de l'alçada de crim. Quan l'alçada de crimpat s'ajusta massa alta, el nucli del fil pot estar enganxat incorrectament, resultant en un mal contacte entre el cable i el terminal. Com es mostra a la imatge de l'esquerra de la figura 7(c). Quan s'ajusta massa baixa l'alçada de crim, el plegat serà massa dur, la part inferior del terminal es tornarà prima, les cantonades afilades dels dos costats seran massa grans, i la força del terminal es farà malbé.
(4) Xifra 7(d) mostra un enganxament no qualificat causat per un motlle de crim no qualificat o un ajust inadequat del motlle de crim. Quan el motlle de crimpat s'ajusta asimètricament d'esquerra a dreta o el motlle es fa de manera asimètrica, farà que la part superior d'un costat del terminal s'enrotlli massa al nucli del cable, tal com es mostra a la imatge de l'esquerra de la figura 7(d). Quan la matriu de crim està mal ajustada, també farà que les cantonades inferiors dels terminals s'esquerdin i que els fons dels dos costats siguin asimètrics.
3.4 Prova de tensió de qualitat de crimpat de cables i terminals
El mètode d'inspecció de qualitat més comú i intuïtiu per a la crimpada de terminals de cablejat és la inspecció de tensió. A la taula es mostren els estàndards d'inspecció de resistència a la tracció després de crimpar diferents àrees de secció transversal de filferro i diferents especificacions de terminals. 1.
3.5 Crimpat d'aïllament de fils i blocs de terminals
La tecnologia de crimpat de cables i terminals també inclou el crimpat de la part d'aïllament dels cables i els terminals. A més del crimpat d'un sol cable, també hi ha el crimpat de dos o més cables. Els mètodes d'inspecció específics també adopten seccions de tall per a la inspecció. L'estàndard per al crim de filferro de cuir comú es mostra a la figura 8.
La columna de l'esquerra de la imatge mostra les seccions transversals amb un bon engarxat. Els requisits són que el crimpat sigui simètric, la pell de plàstic no està danyada, i les ales de crim envolten el cable de plàstic per proporcionar un suport de força suficient.
(2) Les seccions ondulades de les dues columnes del costat dret de la imatge no estan qualificades. Es pot dividir aproximadament en les situacions següents:
① Durant el procés de crimpat de terminals i cables, si el motlle de crim s'ajusta massa baix, l'aïllament es pressionarà per la part superior del terminal, Com es mostra a la figura 8(una). Això pot danyar fàcilment el nucli del cable. Per aquesta raó, la qualitat d'aquesta crimpada és una crimpada inferior a la norma.
② Durant el procés de crimpat de terminals i cables, si el motlle de crim s'ajusta massa alt, l'aïllament dels cables no s'enganxarà amb força, Com es mostra a la figura 8(B). Durant l'ús d'aquest tipus de crimpat, l'arrel del crim entre el nucli del filferro i el terminal és fàcil de trencar. Per aquesta raó, aquest tipus de crimpat també és un engastat no qualificat.
No és difícil veure a partir de l'anàlisi anterior que les connexions de crimpat de la figura 8(c), (d), (E), (f), (g), i (h) són totes connexions de crimpat no qualificades.
Cal tenir en compte que en el crimpat en forma d'U i laminat de cables dobles, si les àrees de secció transversal dels dos cables són diferents. Durant el procés de crimpat, l'àrea de la secció transversal més petita ha d'estar a la part inferior i l'àrea de la secció transversal més gran ha d'estar a la part superior.
A més dels comuns esmentats anteriorment, hi ha altres mètodes de crimpat per a la part d'aïllament, Com es mostra a la figura 9, i els criteris de judici són els mateixos que els anteriors.
El plegat de l'aïllament també inclou el plegat de l'aïllament, anells de tancament i terminals. Els requisits específics són: proporcionar un suport ferm per a l'anell de segellat; no hi ha rascades ni talls al coll i les costelles de l'anell de segellat; les ales de crim de filferro de plàstic no poden penetrar al coll de l'anell de segellat.