 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Punts clau de la gestió de la qualitat per al muntatge del cablejat
Jo. Control dels elements clau del procés
Processament de nucli de filferro
S'ha de comprovar la superfície del nucli de filferro per detectar rebaves, danys i altres defectes. Quan la longitud supera 50 2, cal perforar forats al mig i utilitzar una màquina especial de pelar filferro per al processament.
La longitud de desmuntatge i la precisió del crimpat del terminal afecten directament el rendiment conductor, i el rang de tolerància s'ha de controlar estrictament.
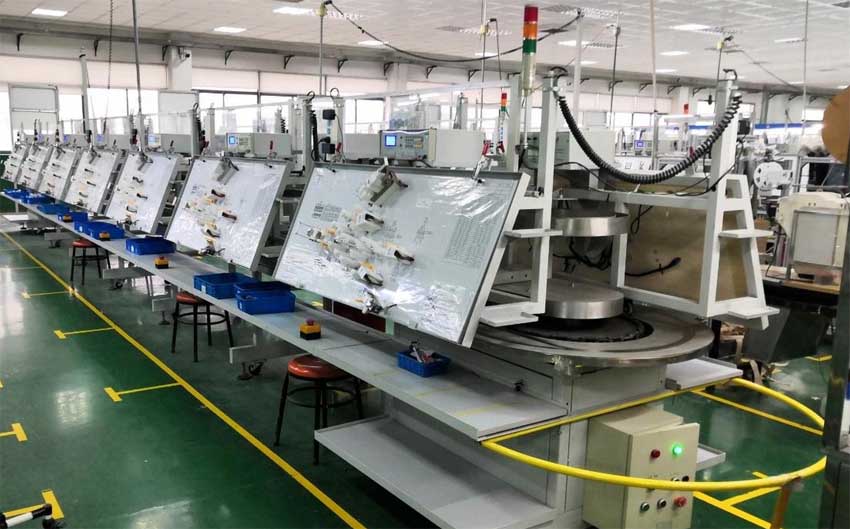
Línia de muntatge de cablejat per als fars d'automòbils
Procés de cablejat
Fixeu el nucli de filferro segons els requisits de direcció i longitud de l'arnès de cables per assegurar-vos que la disposició del tauler d'eines compleixi les especificacions de disseny i evitar l'encreuament o l'embolic..
Cal protegir els punts de la branca de l’arnès de filferro amb cinta o mànigues per evitar el desgast i la interferència electromagnètica.
Selecció de material de revestiment
El recobriment de la superfície exterior està preferentment fabricat amb plàstic aïllant (Alta resistència mecànica i resistència a la corrosió química), i els materials de goma o metàl·lics es poden utilitzar en escenaris especials.
Aspectes clau de la gestió de la qualitat dels arnesos de filferro:
Inspecció de material entrant:
Inspeccionar amb cura els cables entrants, connectors, i altres components per a defectes com l’aïllament danyat, Mides incorrectes, o corrosió abans del muntatge.
Control del procés de muntatge:
Utilitzant equips i eines automatitzades, com ara màquines de tall i despullament avançades, Per assegurar la preparació de filferro precisa i coherent.
Etiquetatge i identificació:
Implementació d’un sistema d’etiquetatge clar i robust per a cables i components per evitar confusió durant el muntatge, manteniment, i resolució de problemes.
Inspeccions i proves en procés:
Realitzant controls de qualitat regular durant tot el procés de muntatge, incloses les proves de primer article, Inspeccions de Crimp, i proves elèctriques.
Enrutament i agrupament:
Garantir un encaminament i un agrupament adequats per prevenir els punts d’estrès, Rends afilats, i possibles problemes de sobreescalfament.
Prova final:
Realitzant proves elèctriques i físiques exhaustives sobre el cablejat acabat per assegurar -se que compleix els requisits de rendiment i els estàndards de la indústria.
Línia de muntatge de cablejat per als fars d'automòbils
II. Mesures d’inspecció de qualitat Conducció i Test d’aïllament
La integritat de la connexió del circuit es verifica mitjançant la prova de continuïtat, i la prova de resistència d’aïllament ha de complir l’estàndard ≥100mΩ.
Els arnesos de fil d'alta tensió requereixen proves addicionals de tensió (com ara 1500V/1min sense desglossament).
Pearance i inspecció de mida
Comproveu visualment l'estat de la crimping del terminal, Tapet d'embolcall de la uniformitat i claredat de l'etiqueta.
Utilitzeu una pinça per mesurar la longitud de l’arnès, Angle de la branca i altres paràmetres per assegurar -se que compleixen els requisits del dibuix.
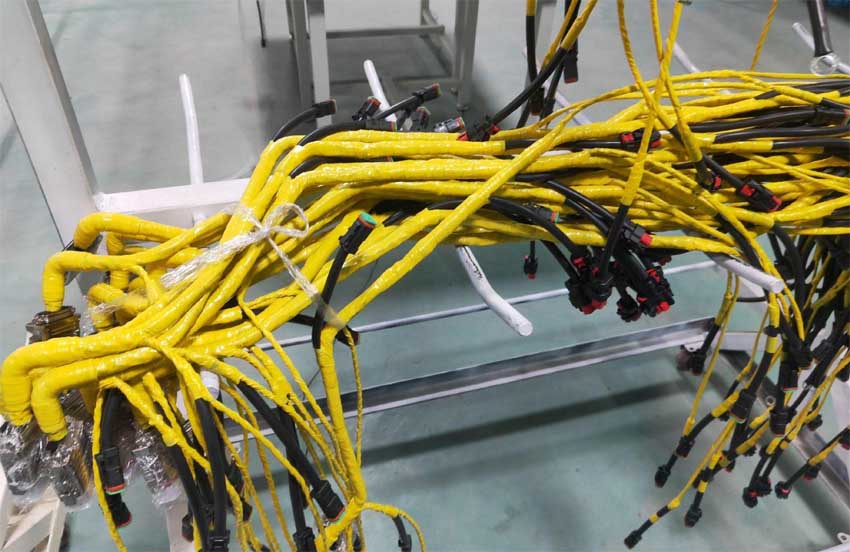
Vehicles energètics, maquinària de construcció, Emmagatzematge d'energia, Línia de muntatge de cablejat de la bateria de potència
3. Gestió de paràmetres de procés
Rimping i control de soldadura
La pressió del trànsit del terminal ha de ser ajustada segons el diàmetre del filferro, i l'error d'alçada de la sega es controla dins de ± 0,1 mm.
Les necessitats de soldadura per ultrasons per supervisar l'amplitud, Paràmetres de pressió i temps per evitar la soldadura en fred o sobre-felir.
Optimització de processos de revestiment
La temperatura de calefacció i el temps del tub de reducció de la calor han de coincidir amb les propietats del material per evitar una contracció o deformació desigual.
Quan s’agrupen diverses cadenes d’arnès de filferro, L’espai entre els lligams del cable s’ha de mantenir uniforme, i el valor de tensió s'ha d'establir en 10-15n.
4. Entorn de producció i especificacions de personal
El taller ha de mantenir una temperatura i una humitat constants (Recomanat 25 ℃ ± 2 ℃, humitat ≤60%) per reduir el risc de deformació del material.
Els operadors han de formar -se regularment, Amb un focus en reforçar les mesures anti-estàtiques i els procediments operatius estandarditzats.
A través de les mesures de control esmentades anteriorment, Es pot millorar sistemàticament la taxa de rendiment del muntatge de cablejat i es pot assegurar l’estabilitat del sistema elèctric del vehicle.
Per motius laborals, Sovint em comunico amb el gestor de qualitat del cablejat, I les queixes més habituals que escolto són: L’obra és difícil de fer, El personal és difícil de gestionar, i la qualitat és difícil de controlar. Exteriorment hi ha queixes dels clients, Internament hi ha diverses pressions sobre la capacitat de producció i els equips, problemes interns i externs, i els gestors de qualitat sovint estan extremadament ocupats.
La clau per resoldre el problema de la qualitat “ocupada” de l’arnès de filferro rau en la “prevenció”. Les queixes de clients externs solen derivar de mal control intern de qualitat. Per aconseguir una bona qualitat, Hem d’evitar problemes al lloc, Problemes de puny al brot, i enganxeu -los al brot.
Com "prevenir"?
Es realitzen tres inspeccions al pre-procés: Primera inspecció, Inspecció de patrulla i inspecció final.
Característiques del pre-procés: alt grau d’automatització, Posicions clau, qualitat relativament estable, Però un cop es produeixen problemes, Es pot produir una producció per lots, i el valor RPN és alt. A més de les inspeccions regulars de TPM d’equips cada dia laboral, Els empleats també han de fer "tres inspeccions" durant el procés de producció.
A l'operació de crimping del terminal, Les dimensions de l'alçada i l'amplada frontal i posterior i el valor de la força de tir són els elements de control clau. Els valors corresponents s’han de registrar per a la primera i última inspecció i inspeccions de patrulla de cada canvi. Primera inspecció, inspecció abans de començar el torn. La producció en sèrie només es pot dur a terme després de qualificar la primera peça de crimpat. En cas contrari, l'equip ha de ser depurat fins que estigui qualificat. La inspecció és una part indispensable. La inspecció la fan normalment inspectors del departament de control de qualitat. L'objectiu de la inspecció és garantir l'estabilitat del crimpat del terminal i reduir els riscos de qualitat. La inspecció final és un enllaç fàcil de passar per alt. Els empleats sovint estan ocupats deixant-se de la feina o canviant de material, descuidant la inspecció final. L'objectiu de la inspecció final de la peça és canviar i registrar el nombre de lots de crimpat per facilitar la traçabilitat futura dels lots..
Feu tres coses bé en el procés de postprocessament: no accepteu, no fabricar, i no passeu els cables defectuosos
Característiques posteriors al procés: molts processos, molts empleats, baix grau d’automatització, Operacions típiques amb intensitat laboral. La gestió de la qualitat dels processos post-procés se centra en cultivar la consciència de la qualitat dels empleats. Mitjançant la formació contínua i l’aprenentatge dels principis de qualitat “tres no”, Els empleats saben què fer i com fer -ho.
No acceptable: No s’acceptaran cap producte defectuós, com ara el diàmetre del filferro terminal equivocat que es troba a l'estació de sub-muntatge, Forts de filtració equivocats que es troben a l'estació d'assemblea, Dimensions incoherents que es troben a l'estació d'inspecció d'aparença, etc.. Tot això requereix consciència de la inspecció mútua;
No fabricat: El procés d’operació no produeix defectes. Documents com ara instruccions de treball, Posicions clau, i la prova d'errors ha de ser clarament visible i els empleats han de seguir estrictament les instruccions. La inspecció "push-pull-push" dels terminals endollables a l'estació de subconjunt és un exemple típic, que és inseparable de la consciència dels empleats sobre l'autoinspecció;
No passar: Després de descobrir un defecte, utilitzeu burocracia per marcar clarament la ubicació sospitosa, aïllar-lo, i no ho passis al següent procés. Aquesta és la conscienciació especial dels empleats.
La gestió de la qualitat in situ dels arnes de cablejat no és feina d'un departament o d'una sola persona. Requereix que tot l'equip treballi junts per millorar contínuament i fer-ho 3+3 in situ per fer un gran pas endavant en qualitat.