 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Opravte technické specifikace krimpování a praktické body pro svorky a vodiče kabelového svazku
I. Příprava před krimpováním
Přizpůsobení vodičů a svorek
Plocha průřezu drátu musí odpovídat zploštělé velikosti patky koncového nýtu. Plocha po krimpování se vypočítá podle “průřez vodiče drátu × kompresní poměr” aby bylo zajištěno, že vodič a kontaktní plocha svorky jsou plně namontovány.
Délku odizolování je třeba přesně kontrolovat (jako např #18 Kabel AWG vyčnívající z oblasti krimpování vodiče ≥ 0,40 mm) aby se zabránilo zbytkům izolace nebo poškození žilového drátu (Poškození žilového vodiče je zakázáno pro vodiče menší než 0,5 mm²).
Krimpovací konektory kabelového svazku, odizolujte drát a použijte tepelně smrštitelné
Ověření kalibračních parametrů
Kalibrační parametry krimpovacího nástroje je třeba určit skutečným ověřením, a zploštělá velikost a kompresní poměr patky nýtu jsou rychle vypočteny v kombinaci s nástroji Excel pro optimalizaci plochy volné části krimpování.
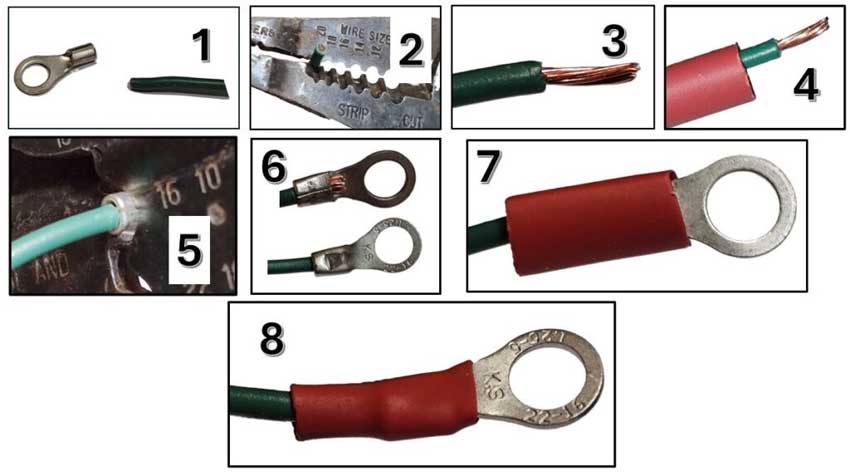
Vyberte správný terminál: Vyberte svorku vhodnou pro velikost vodiče, typ, a aplikace.
Odizolujte drát: Opatrně odstraňte izolaci, obnažení požadované délky holého drátu. Vyvarujte se poškození vodiče nebo natržení izolace.
Vložte drát:
Zatlačte holý konec drátu do válcového pouzdra, dokud zcela nezapadne.
Umístěte terminál:
Umístěte koncovku s drátem do krimpovacího nástroje, ujistěte se, že je správně zarovnán v krimpovacím lisu.
Zalisujte spojení:
Tlakem na rukojeti krimpovacího nástroje stlačíte matrici a vytvoříte bezpečné zalisování.
Zkontrolujte krimpování:
Po uvolnění tlaku, zkontrolujte připojení, zda nevykazuje známky poškození nebo nesprávného zalisování.
Správné zalisování svorek a vodičů kabelového svazku
II. Řízení procesu krimpování
Nastavení výšky krimpování
Výška krimpování přímo ovlivňuje mechanickou pevnost a elektrické vlastnosti: příliš nízká výška vede ke snížení pevnosti v tahu, a příliš vysoká výška zvyšuje riziko odporu. Nejlepšího vyvážení je třeba dosáhnout úpravou matrice (jako je krimpovací oblast vodiče ve tvaru trubky, přechodová oblast zůstává stejná).
Po krimpování, v oblasti vodiče by nemělo dojít k přerušení měděného drátu, žádné proražení izolační vrstvy, a velikost hlavy terminálu by měla odpovídat standardní legendě (as shown in Figure B).
Consider heat shrink: For some applications, use heat shrink tubing to protect the crimp from the environment.
Test the connection: Always test the crimped wire connection before installation.
Ratchet for uniformity: If using a manual crimper, choose one with a ratcheting mechanism to ensure a uniform and stable crimp.
Tips for Proper Crimping:
Don’t over-twist:
While twisting the wire strands before crimping can help with the crimp, avoid over-twisting, which can damage the wire.
Ensure proper wire length:
Make sure the wire is inserted into the terminal barrel to the correct depth.
Zkontrolujte krimpování:
Po krimpování, visually inspect the connection to ensure it’s solid and not deformed, as described in the Hughs Hand Built blog.
Mold and equipment requirements
Use a fully automatic crimping machine (jako je inteligentní zařízení Rijing) aby se zajistilo, že krimpovací síla je rovnoměrně rozložena a deformuje se pouze krimpovací oblast.
Forma musí být vyrovnána s koncovou podávací cestou. Patentovaná technologie Luxshare Precision (CN 119419558 B) zlepšuje přesnost krimpování optimalizací vyrovnání formy.
Iii. Kontrola kvality krimpování Kontrola vzhledu a velikosti
V oblasti krimpování vodiče by nemělo dojít k přerušení měděného drátu, a délka prodloužení jádra drátu by měla být ≥ průměr drátu; oblast zalisování izolace by měla stlačit vrstvu izolace, ale neměla by ji prorazit.
Zkontrolujte tvar hrdla zvonu a velikost koncové hlavy. Abnormální vzhled (jako je offset terminálu) vyžaduje kontrolu problému s cestou podávání formy.
Ověření výkonu
Zkouška síly vytažení: Například, vytahovací síla #18 Kabel AWG musí splňovat normu prodlužování 0,40 mm, aby se ověřila pevnost spojení mezi svorkou a vodičem.
Test odolnosti vůči krimpování: Vyhodnoťte elektrický výkon pomocí křivky vztahu komprese a odporu, abyste se vyhnuli zvýšení impedance v důsledku nedostatečné komprese.
Automatické krimpovací služby
4. Běžné typy krimpování a optimalizační směry
Výběr typu krimpování
Krimpování typu F: Použitelné pro domácí modely (jako je GAC Toyota), oblast slisování izolace neproráží jádro drátu.
Krimpování ve tvaru WRAP: Používá se v přesných scénářích (jako je dokování ECU), izolační plocha musí po zalisování zůstat rovnoběžná s rovinou.
Krimpování ve tvaru O: Používá se pro terminály se zavřenými ústy v kladném kontaktu (jako je dokovací svorkovnice Zhonghua Junjie ECM).
Aplikace nové technologie
Patentovaná technologie Luxshare Precision optimalizuje vyrovnání forem a přesnost krimpování pro zlepšení úrovně automatizace.
Nástroj Excel se používá k rychlému výpočtu zploštělé velikosti a kompresního poměru patky nýtu pro zlepšení efektivity procesu.
Klíčové body k poznámce
Kalibrace výšky krimpování: Kombinujte velikost stlačení a křivku pevnosti v tahu, abyste zabránili nadměrné deformaci měděného drátu a způsobili zlomení. Údržba forem: Pravidelně kontrolujte rovinnost čelistí formy a dráhu podávání, abyste zabránili odchylce při krimpování.
Prostřednictvím výše uvedených specifikací a postupů, lze zajistit, že proces krimpování splňuje přísné požadavky na automobilové kabelové svazky z hlediska mechanické pevnosti, elektrický výkon a dlouhodobá spolehlivost.
Krimpování je velmi důležitý proces ve výrobě automobilových kabelových svazků. Proces krimpování je základním procesem výroby kabelových svazků, který může zajistit elektrické spojení mezi vodiči a svorkami. Tento článek představuje především proces krimpování svorek automobilového kabelového svazku. Následuje hlavní text.
Během konstrukčního návrhu a výrobního procesu by měla být plně zohledněna bezpečnost jízdy a spolehlivost automobilových kabelových svazků. Ve stejnou dobu, musí být také zvážena racionalita procesu montáže vozidla a možnost a racionalita procesu výroby kabelového svazku.
Krimpování proudového svazku
Existují dva způsoby připojení vodičů a svorek: jeden je pájený spoj a druhý je krimpovací. Automobilová elektroinstalace z rané výroby využívá všechny použité pájené spoje. Zvláště když je výrobní dávka malá a kabelový svazek relativně jednoduchý, tento proces připojení se často používá. Dnes, většina výrobců kabelových svazků používá proces krimpování. Jeho výhody jsou: jednoduchá technologie zpracování, vhodné pro hromadnou výrobu; spolehlivý kontaktní výkon kabelového svazku, dlouhá životnost, čištění pracovního prostředí, a zajištění fyzického a duševního zdraví výrobních pracovníků.
1.1 Koncepce krimpování
Krimpování je velmi důležitý proces ve výrobě automobilových kabelových svazků. Krimpování je účinný a spolehlivý způsob spojování elektrických vodičů. Krimpování je důležitým procesem při výrobě součástí kabelových svazků (obvody) ze surovin (terminály, dráty a těsnění).
Krimpování je důležitý proces, který určuje elektrické a mechanické vlastnosti svorek a drátových spojů.
1.2 Princip krimpování
Krimpování svorek kabelového svazku se týká silné kombinace vodičů a kontaktních ploch svorek působením vnější síly. Proces je dosažen spoléháním se na výkon krimpovacího stroje krimpováním horních a spodních lopatek formy (jak je znázorněno na obrázku 1). Je to vlastně proces koncovky od volného ohybu ke korigovanému ohybu.2 Odizolování a stanovení délky konců vodičů
2.1 Požadavky na peeling
Jak je znázorněno na obrázku 2, odizolování konce krimpovaného drátu musí splňovat následující požadavky:
(1) Střední délka
(2) Přerušené měděné dráty jsou absolutně zakázány
(3) Není dovoleno poškodit původní tvar drátu
Ačkoli vodiče různých specifikací a různé typy svorek vyžadují různé délky odizolování, kvalita odizolování musí splňovat výše uvedené požadavky. Jen tak lze zaručit další proces – krimpování vodičů a svorek.
2.2 Stanovení délky
Určení délky odizolování na konci drátu je znázorněno na obrázku 3, v mm. Délka odizolování L=(0.5-1.0)+A+B/2
3 Zalisujte vodiče a svorky
V automobilových kabelových svazcích, kvalita krimpování vodičů a svorek je velmi důležitý proces, což přímo souvisí se spolehlivostí montáže kabelového svazku a jízdy vozu.
3.1 Faktory, které určují dobrou nebo špatnou kvalitu krimpování
(1) Dobré elektrické vlastnosti: nízká a stabilní elektrická impedance; odolnost proti korozi.
(2) Dobré mechanické vlastnosti: vysoká tažná síla.
(3) Dobré fyzikální vlastnosti: přiměřená deformace jádra; střední zvonová ústa; malé otřepy; vhodný poměr stran krimpování.
3.2 Požadavky na vzhled pro krimpování
(1) Část, kde je koncovka zalisována k jádru drátu, by měla mít u konce úhel oblouku zakřivený směrem nahoru (A) koženého drátu. To může zajistit, že se jádro drátu během procesu krimpování nepoškodí, a zároveň, přechod jádra krimpovaného drátu je dobrý, a poloha B je volitelná, jak je znázorněno na obrázku 4(A).
(2) Přední konec krimpovaného drátěného jádra musí splňovat dva požadavky:
① Je vidět krimpovací hlava, který může efektivněji zajistit tažnou sílu koncovky po krimpování a splnit její mechanické vlastnosti;
② Krimpovací hrot nemůže zasahovat do oblasti lepení a samosvorné oblasti koncovky, jinak to ovlivní montážní výkon terminálu a pláště a zabrání správné instalaci terminálu do pláště. Ve stejnou dobu, ovlivní to také ideální spojení samčích a samičích terminálů, a někdy vedou k neúplné montáži a uzamčení spojovacích pouzder.
Hodnota délky krimpovacího hrotu je určena vlastnostmi samotné koncovky. Svorky různých specifikací mají různé číselné požadavky na vyčnívající délku, a koncovky navržené různými výrobci mají také různé požadavky na vyčnívající délku. Při stanovení délky krimpování koncovky je třeba vzít v úvahu specifikace koncovky. Malé koncovky mají kratší vyčnívající délky při krimpování vodičů malých čtverců. Při krimpování velkých svorek na vodiče velkého čtverce, délka krimpovací hlavy je relativně delší. Délka vyčnívající hlavy je obecně 0,5-1,0 mm. Různí výrobci mají ale různé požadavky. Například, DELPHI vyžaduje vyčnívající délku 0,5-1,0 mm; YAZAKI vyžaduje vyčnívající délku 0,1-1,0 mm; AMP vyžaduje vyčnívající délku 0,5-1,0 mm; některé z přesnějších vývodů jsou 0,13-0,51 mm. MOLEX vyžaduje, aby vyčnívající délka byla viditelná na dvojnásobek vnějšího průměru jádra vodiče a nemohla zasahovat do oblasti lepení; KET vyžaduje, aby vyčnívající délka byla 0-2,0 mm; JST vyžaduje, aby byla vyčnívající délka viditelná. Jak je znázorněno na obrázku 4(b).
Jádro a izolace vodiče by měly být viditelné současně mezi zadním koncovým povrchem jádra zvlněného vodiče a přední částí zvlněné izolace. Obvykle, nejlepší je, aby koncová plocha izolace drátu byla uprostřed otvoru, ale absolutně není dovoleno, aby nebylo vidět jádro drátu a izolace. Jak je znázorněno na obrázku 4(C).
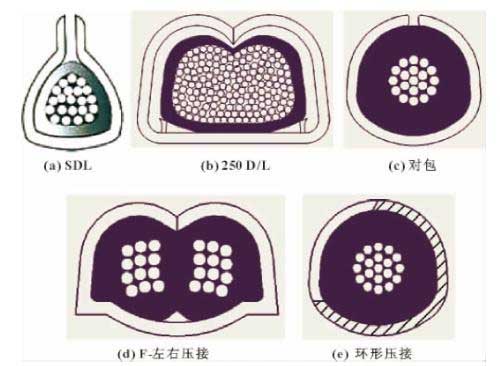
(4) Koncovka po krimpování může být vytlačena a deformována, způsobující deformaci protilehlé části, ale musí splňovat Obr 4(d) (horní a spodní deformace), 4(E) (levá a pravá deformace), a 4(F) (torzní deformace) požadavky.
3.3 Kontrola průřezu po zalisování koncovky
Výzkum ukazuje, že když je ostří určeno, výška krimpování má vztah k elektrickým a mechanickým vlastnostem, jak je znázorněno na obrázku 5. Je vidět, že s rostoucí výškou krimpování, elektrické a mechanické vlastnosti se ne vždy zvyšují. V určité oblasti, elektrické a mechanické vlastnosti dosahují svého optima a poté postupně klesají.
Po seřízení krimpovací formy pro každý vodič a koncovku ve svazku vodičů, je nutná kontrola průřezu. Účelem kontroly průřezu je najít přiměřenou výšku krimpování pro získání optimálních elektrických a mechanických vlastností.
Specifické metody: Poté, co zkušební kus projde vizuální kontrolou, zkušební kus se odřízne, země, moření a další související operace v sekvenci na speciálním zařízení pro analýzu profilu. Konečně, pozorujte průřez pod mikroskopem s min 20 násobné zvětšení a focení.
Poznámka: Řezná část zkušebního kusu by měla být vybrána blízko hlavy terminálu. Pokud má koncovka výztužná žebra, poloha řezu se musí vyhýbat výztužným žebrům, jak je znázorněno na obrázku 6.
(1) Postava 7(A) je ideální krimpovací sekce. Jeho charakteristikou je, že krimpovací křidélka jsou uzavřená, krimpovací křidélka jsou symetrická, všechny dráty jádra jsou zdeformované, krimpovací křidélka nenarážejí na stěnu nebo dno, materiál terminálu nemá žádné praskliny, a otřepy jsou mírné. Takto, protože mezi žilami drátu není žádná mezera, vzduch nemůže snadno vstoupit, thus avoiding poor contact caused by oxidation of the surface of the wire core or contact with acidic substances in the air.
(2) Postava 7(b) shows that the cross-sectional area specification of the wire does not match the crimp terminal. When the cross-sectional area of the wire is large and the tail size of the terminal is small, the terminal cannot completely close the wire after crimping, and even individual wire cores are exposed outside the terminal, as shown on the left in Figure 7(b); when the cross-sectional area of the wire is small and the terminal When the size of the terminal tail is large, the terminal tail will curl excessively and contact the bottom or side wall after connection, as shown in the right picture of Figure 7(b).
(3) Postava 7(C) ukazuje, že porucha krimpování je způsobena nesprávným nastavením výšky krimpování. Když je výška krimpování nastavena příliš vysoko, jádro drátu může být nesprávně zalisováno, což má za následek špatný kontakt mezi vodičem a svorkou. Jak je znázorněno na obrázku vlevo na obrázku 7(C). Když je výška krimpování nastavena příliš nízko, krimpování bude příliš tvrdé, spodní část terminálu ztenčí, ostré rohy na obou stranách budou příliš velké, a pevnost terminálu se poškodí.
(4) Postava 7(d) vykazuje nekvalifikované krimpování způsobené nekvalifikovanou krimpovací formou nebo nesprávným nastavením krimpovací formy. Když je krimpovací forma seřízena asymetricky zleva doprava nebo je forma vyrobena asymetricky, to způsobí, že se horní část jedné strany koncovky příliš zamotá do jádra drátu, jak je znázorněno na obrázku vlevo na obrázku 7(d). Když je krimpovací nástroj nesprávně nastaven, způsobí také popraskání spodních rohů svorek a asymetrické spodky na obou stranách.
3.4 Tahová zkouška kvality krimpování vodičů a svorek
Nejběžnější a intuitivní metodou kontroly kvality pro krimpování svorek kabelového svazku je kontrola napětí. Normy kontroly pevnosti v tahu po krimpování různých ploch průřezu drátu a různých specifikací svorek jsou uvedeny v tabulce 1.
3.5 Krimpování izolace vodičů a svorkovnic
Technologie krimpování vodičů a svorek zahrnuje i krimpování izolační části vodičů a koncovek. Kromě krimpování jednoho drátu, existuje také krimpování dvou nebo více drátů. Specifické kontrolní metody také používají řezné sekce pro kontrolu. Norma pro běžné krimpování koženého drátu je znázorněna na obrázku 8.
Levý sloupec na obrázku ukazuje průřezy s dobrým zalisováním. Požadavek je, aby krimpování bylo symetrické, plastový obal není poškozen, a krimpovací křidélka obklopují plastový drát, aby poskytovala dostatečnou pevnostní podporu.
(2) Zvlněné části ve dvou sloupcích na pravé straně obrázku nejsou kvalifikované. Lze to zhruba rozdělit do následujících situací:
① Během procesu krimpování svorek a vodičů, pokud je krimpovací forma nastavena příliš nízko, izolace bude protlačena horní částí svorky, jak je znázorněno na obrázku 8(A). To může snadno poškodit jádro drátu. Proto, kvalita tohoto krimpu je nestandardní krimpování.
② Během procesu krimpování svorek a vodičů, pokud je krimpovací forma nastavena příliš vysoko, izolace vodičů nebude pevně zvlněna, jak je znázorněno na obrázku 8(b). Během použití tohoto druhu krimpování, kořen zalisování mezi jádrem drátu a koncovkou lze snadno zlomit. Proto, tento druh krimpování je také nekvalifikovaným krimpováním.
Z výše uvedené analýzy není obtížné vidět, že krimpovací spoje na obr 8(C), (d), (E), (F), (G), a (h) jsou všechna nekvalifikovaná krimpovací spojení.
Je třeba poznamenat, že ve tvaru U a laminované krimpování dvojitých drátů, pokud jsou průřezy dvou vodičů různé. Během procesu krimpování, menší plocha průřezu by měla být dole a větší plocha průřezu nahoře.
Kromě těch běžných výše zmíněných, existují některé další způsoby krimpování izolační části, jak je znázorněno na obrázku 9, a kritéria posuzování jsou stejná jako výše.
Krimpování izolace zahrnuje také krimpování izolace, těsnicí kroužky a koncovky. Specifické požadavky jsou: zajistit pevnou oporu pro těsnicí kroužek; na hrdle a žebrech těsnicího kroužku nejsou žádné škrábance ani řezy; krimpovací křidélka z plastového drátu nesmí proniknout hrdlem těsnicího kroužku.