 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Распространенные виды отказов:
Плохой контакт:
Недостаточное сжатие во время обжима может привести к ухудшению контакта между проводом и клеммой., что приводит к высокому сопротивлению и потенциальному перегреву.
Плохая изоляция:
Неправильное зачистка или обжатие изоляции может привести к оголению провода., что приводит к пробою изоляции и короткому замыканию.
Слабая фиксация:
Плохо обжатое соединение может отсоединиться от провода или клеммы из-за недостаточного захвата..
Коррозия:
Воздействие влаги или агрессивных веществ может привести к коррозии соединения., увеличение сопротивления и потенциально вызывающее отказ.
Перегрев:
Высокое контактное сопротивление из-за плохого обжатия может привести к чрезмерному выделению тепла., потенциально повредить соединение или близлежащие компоненты.
Снятие стресса:
В линиях электропередачи, Снятие напряжения, вызванное стальным сердечником и стальным анкером обжимной проволоки, а также обжатием алюминиевой трубки и проволоки, может привести к проскальзыванию и разрушению проводников..
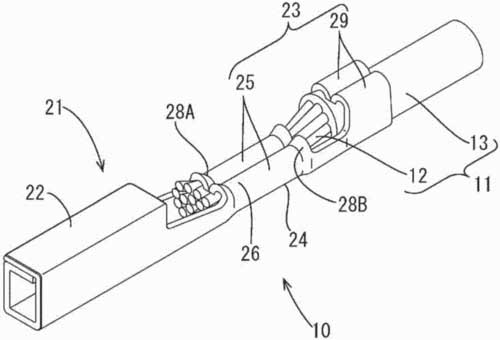
Способ обжима и приспособление для обжима проводов с клеммами
Плохой контакт:
Недостаточное сжатие во время обжима может привести к ухудшению контакта между проводом и клеммой., что приводит к высокому сопротивлению и потенциальному перегреву.
Плохая изоляция:
Неправильное зачистка или обжатие изоляции может привести к оголению провода., что приводит к пробою изоляции и короткому замыканию.
Слабая фиксация:
Плохо обжатое соединение может отсоединиться от провода или клеммы из-за недостаточного захвата..
Коррозия:
Воздействие влаги или агрессивных веществ может привести к коррозии соединения., увеличение сопротивления и потенциально вызывающее отказ.
Перегрев:
Высокое контактное сопротивление из-за плохого обжатия может привести к чрезмерному выделению тепла., потенциально повредить соединение или близлежащие компоненты.
Снятие стресса:
В линиях электропередачи, Снятие напряжения, вызванное стальным сердечником и стальным анкером обжимной проволоки, а также обжатием алюминиевой трубки и проволоки, может привести к проскальзыванию и разрушению проводников..

Объяснение терминального разъема: распространенные проблемы с выходом терминала и их решения
Факторы, способствующие неудаче:
Неправильные методы обжима:
Неправильное использование обжимного инструмента, соответствующего размеру провода и типу клеммы., неправильная сила обжима, или неполное обжатие может привести к выходу из строя.
Поврежденные инструменты:
Изношенные или поврежденные губки или соединения обжимного инструмента могут поставить под угрозу механическую надежность соединения..
Деградация материала:
Воздействие экстремальных температур, вибрация, или агрессивная среда могут привести к ухудшению качества провода, Терминал, или изоляция, делая их более восприимчивыми к неудачам.
Неправильная подготовка проволоки:
Неправильное снятие изоляции или подготовка проводов также могут привести к сбоям при обжатии..
Обнаружение и предотвращение:
Визуальный осмотр:
Использование микроскопа или увеличительного стекла, технические специалисты могут визуально проверить обжим на предмет надлежащего сжатия, целостность жил проволоки, и любые признаки повреждения.
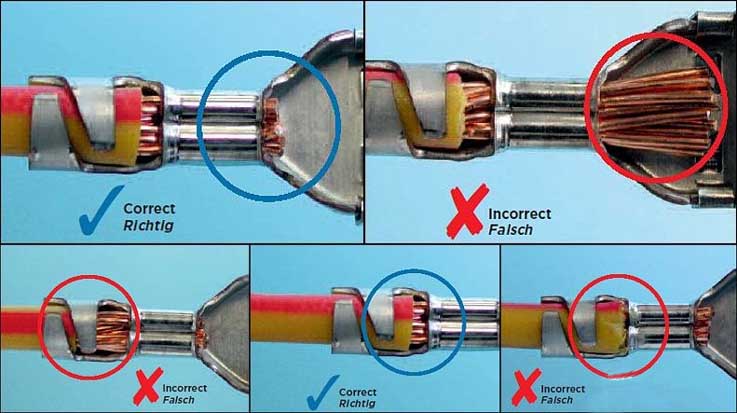
Влияние дефекта дислокации конуса напряжений кабельных наконечников на температуру интерфейса и распределение напряжений
Неправильные методы обжима:
Неправильное использование обжимного инструмента, соответствующего размеру провода и типу клеммы., неправильная сила обжима, или неполное обжатие может привести к выходу из строя.
Поврежденные инструменты:
Изношенные или поврежденные губки или соединения обжимного инструмента могут поставить под угрозу механическую надежность соединения..
Деградация материала:
Воздействие экстремальных температур, вибрация, или агрессивная среда могут привести к ухудшению качества провода, Терминал, или изоляция, делая их более восприимчивыми к неудачам.
Неправильная подготовка проволоки:
Неправильное снятие изоляции или подготовка проводов также могут привести к сбоям при обжатии..
Обнаружение и предотвращение:
Визуальный осмотр:
Использование микроскопа или увеличительного стекла, технические специалисты могут визуально проверить обжим на предмет надлежащего сжатия, целостность жил проволоки, и любые признаки повреждения.
Методы тестирования:
Ультразвуковая передача: НАСА разработало метод неразрушающей проверки качества обжима с использованием ультразвуковой передачи..
Испытание на растяжение: iCrimp Tools предлагает использовать тестер натяжения для измерения силы, необходимой для отделения обжатого соединения., говорит, что также можно использовать датчик силы обжима.
Контроль качества:
Осуществление мер контроля качества, например, соблюдение подробных процедур обжима и проверка каждого обжима на каждом этапе., может помочь обеспечить хорошее начальное обжатие и предотвратить сбои.
Заключение:
Путем понимания распространенных видов отказов и факторов, способствующих отказам обжима., инженеры и техники могут применять эффективные меры контроля качества и методы испытаний для обеспечения надежности и долговечности обжимных соединений..
Операция обжатия клемм — важный процесс при обработке жгутов проводов.. Во всей отрасли, вероятность плохой обработки в этом процессе относительно высока. Только за счет повышения производительности операций обжима клемм можно существенно увеличить производительность обработки жгутов, повысить эффективность и качество обработки жгутов.. Так в чем же причины плохой обжимки клемм в автоматах??
Ниже перечислены основные нежелательные явления при обжатии клемм и проанализированы общие причины нежелательных явлений.:
1: Плохое искажение и деформация терминала
Проявления:
1. Явление бокового изгиба и деформации клемм;
Терминальное осевое искажение и деформация.
Плохие причины:
1. Терминал находится не в центре нижнего лезвия и наклонен влево/вправо.;
Когда устройство переноса клемм пресс-формы перемещает клеммы в конечное положение., натяжение пружины передающего устройства слишком слабое или слишком сильное. Терминал невозможно перевести в правильное положение головы, и плесень не достигает ситуации и не превосходит ее;
Неисправность произойдет, если лезвие (Щипцы/Наковальня) изнашивается при пробивании клемм;
4. Плохой изгиб клеммы вызван несовпадением центра обжимателя и нижнего лезвия.. Кроме того, это также приведет к износу лезвия и сделает вмятину слишком глубокой.;
5. Дефекты, вызванные неправильным питанием клеммы из-за износа троса регулировки положения.2: Жгут проводов не собран на месте и неисправен
Проявления:
1. Глубокая штамповка: прижмите жилу к оболочке провода;
Глубокое бурение: Длина основного провода слишком велика, вызывая терминальную деформацию;
3. Мелкое избиение: Внешняя оболочка или жила не прижата к отведенной для этого зоне.;
Плохие причины:
1. Длина зачистки жильного провода слишком длинная или слишком короткая.;
2. Причиной обжатия является неправильное расположение провода..
Три: Раструб терминала неисправен
Проявления:
Плохие причины:
1. Положение клеммы и щипцов неправильное, раструб не сформирован или слишком велик.;
2. Плоская головка расположена дальше, чем направляющая пластина STRIP., и проблемы могут возникнуть при смещении и переносе терминалов;
Четыре: Вырез клеммы неисправен
Проявления:
Плохие причины:
1. Дефектное явление возникает, когда отрезанная часть клеммы находится в неправильном положении., но больше выступает или внутрь. Плохие режущие кромки проявляются в том, что режущие кромки слишком длинные или слишком короткие., режущая поверхность наклонена, поцарапанный, и режущая поверхность изогнута. Когда режущее отверстие слишком длинное, коробка не встанет на место и будет висеть. Если он слишком короткий, это может повредить терминал;
2. Когда терминал обрезан, режущая часть будет грубой и грубой.
причина:
① When the cut surface is worn
② The end of the insulating flat plug is worn
③ If there is a gap between the cut surface and the flat plug
Five: Terminals are raised & terminal hooks are defective
Проявления:
1. Terminal hook refers to the phenomenon that the front end of the terminal bends upward when the terminal is terminated;
2. Terminal tilt refers to the phenomenon that the front end of the terminal bends downward when the terminal is terminated.
Плохие причины:
1. The terminal is not in the correct position of the flat head;
2. The flat head and support platform are not in the correct position;
Шесть: Loose core wire defects
Проявления:
All wire cores are not completely enclosed in the crimping area;
Плохие причины:
During the process of stripping off the insulation layer or bundling the cables, the core wires become loose, which can be improved through process control and the use of half-stripped wires;
Defects in the wiring harness pressing area
Проявления:
1. The outer knife lock pierces the insulation layer;
2. The outer knife lock does not fully hold the wire;
3. The lock mouth is asymmetrical on both sides;
Плохие причины:
1. The blade does not match;
2. Adjust the crimping height;8: Defects caused by terminal transmission distance (Feeding)
Feeding distance refers to the moving distance from the end to the next terminal slot, as shown in the figure:Manifestation and reasons:
1. Poor transmission caused by the gripper not being in place
2. Poor transmission caused by wear of the gripper;9: Defective terminal pulling force NG
Expression form: После обжатия, the pull-out force test is NG (excluding mold factors)
Bad handling method: adjust the crimping height
1. Общий метод регулировки формы по высоте обжима
2. Как отрегулировать высоту обжима формы кулачкового типа
Вышеизложенное представляет собой введение в причины выхода из строя автоматических терминалов и плохого обжатия клемм.. Он также обобщает 9 причины и способы устранения плохого обжатия клемм. Думаю, у каждого есть определенное понимание причин плохой обжимки в автоматических терминалах.. В повседневной жизни, вы должны хорошо выполнять работу по обслуживанию автоматического терминала, чтобы повысить эффективность обжима клемм и сэкономить трудозатраты..