 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Βασικά σημεία διαχείρισης ποιότητας για τη συναρμολόγηση καλωδίων
εγώ. Έλεγχος βασικών στοιχείων της διαδικασίας
Επεξεργασία πυρήνα σύρματος
Η επιφάνεια του συρμάτινου πυρήνα πρέπει να ελεγχθεί για γρέζια, ζημιές και άλλα ελαττώματα. Όταν το μήκος υπερβαίνει 50 μέτρα, είναι απαραίτητο να ανοίξετε τρύπες στη μέση και να χρησιμοποιήσετε μια ειδική μηχανή απογύμνωσης σύρματος για επεξεργασία.
Το μήκος απογύμνωσης και η ακρίβεια της πτύχωσης των ακροδεκτών επηρεάζουν άμεσα την αγώγιμη απόδοση, και το εύρος ανοχής πρέπει να ελέγχεται αυστηρά.
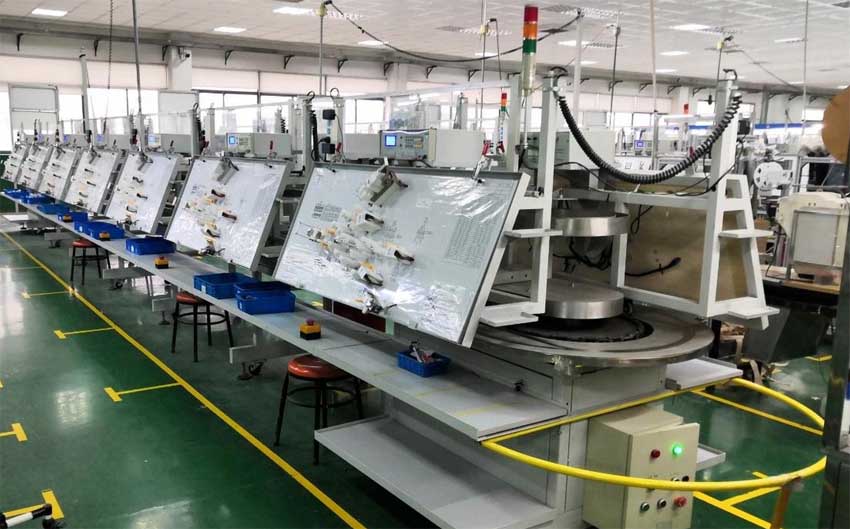
Γραμμή συναρμολόγησης καλωδίωσης για προβολείς αυτοκινήτων
Διαδικασία καλωδίωσης
Στερεώστε τον πυρήνα του σύρματος σύμφωνα με τις απαιτήσεις κατεύθυνσης και μήκους της πλεξούδας καλωδίων για να διασφαλίσετε ότι η διάταξη της σανίδας εργαλείων πληροί τις προδιαγραφές σχεδιασμού και να αποφύγετε τη διέλευση ή εμπλοκή.
Τα σημεία διακλάδωσης της καλωδίωσης πρέπει να προστατεύονται με ταινία ή μανίκια για να αποφευχθεί η φθορά και οι ηλεκτρομαγνητικές παρεμβολές.
Επιλογή υλικού επίστρωσης
Η επίστρωση της εξωτερικής επιφάνειας είναι κατά προτίμηση κατασκευασμένη από μονωτικό πλαστικό (υψηλή μηχανική αντοχή και χημική αντοχή στη διάβρωση), και υλικά από καουτσούκ ή μέταλλο μπορούν να χρησιμοποιηθούν σε ειδικά σενάρια.
Βασικές πτυχές της διαχείρισης ποιότητας καλωδίων:
Επιθεώρηση Εισερχόμενου Υλικού:
Επιθεωρήστε προσεκτικά τα εισερχόμενα καλώδια, συνδετήρες, και άλλα εξαρτήματα για ελαττώματα όπως χαλασμένη μόνωση, λανθασμένα μεγέθη, ή διάβρωση πριν από τη συναρμολόγηση.
Έλεγχος διαδικασίας συναρμολόγησης:
Χρησιμοποιώντας αυτοματοποιημένο εξοπλισμό και εργαλεία, όπως προηγμένες μηχανές κοπής και απογύμνωσης, για να διασφαλιστεί η ακριβής και συνεπής προετοιμασία του σύρματος.
Επισήμανση και Ταυτοποίηση:
Εφαρμογή ενός σαφούς και στιβαρού συστήματος σήμανσης για καλώδια και εξαρτήματα για την αποφυγή σύγχυσης κατά τη συναρμολόγηση, συντήρηση, και αντιμετώπιση προβλημάτων.
Επιθεωρήσεις και δοκιμές κατά τη διαδικασία:
Διενέργεια τακτικών ποιοτικών ελέγχων σε όλη τη διαδικασία συναρμολόγησης, συμπεριλαμβανομένης της δοκιμής πρώτου άρθρου, επιθεωρήσεις πτύχωσης, και ηλεκτρολογικές δοκιμές.
Δρομολόγηση και ομαδοποίηση:
Εξασφάλιση σωστής δρομολόγησης και ομαδοποίησης καλωδίων για την αποφυγή σημείων καταπόνησης, απότομες στροφές, και πιθανά προβλήματα υπερθέρμανσης.
Τελική δοκιμή:
Εκτέλεση ενδελεχών ηλεκτρικών και φυσικών δοκιμών στην ολοκληρωμένη πλεξούδα καλωδίων για να διασφαλιστεί ότι πληροί τις απαιτήσεις απόδοσης και τα βιομηχανικά πρότυπα.
Γραμμή συναρμολόγησης καλωδίωσης για προβολείς αυτοκινήτων
II. Μέτρα ποιοτικού ελέγχου Δοκιμή διεξαγωγής και μόνωσης
Η ακεραιότητα της σύνδεσης του κυκλώματος επαληθεύεται μέσω της δοκιμής συνέχειας, και η δοκιμή αντίστασης μόνωσης πρέπει να πληροί το πρότυπο ≥100MΩ.
Οι πλεξούδες καλωδίων υψηλής τάσης απαιτούν πρόσθετη δοκιμή τάσης αντοχής (όπως 1500V/1min χωρίς βλάβη).
Έλεγχος εμφάνισης και μεγέθους
Ελέγξτε οπτικά την κατάσταση πτύχωσης του τερματικού, ομοιομορφία περιτύλιξης ταινίας και σαφήνεια ετικέτας.
Χρησιμοποιήστε ένα παχύμετρο για να μετρήσετε το μήκος της ζώνης, γωνία διακλάδωσης και άλλες παραμέτρους για να διασφαλιστεί ότι πληρούν τις απαιτήσεις του σχεδίου.
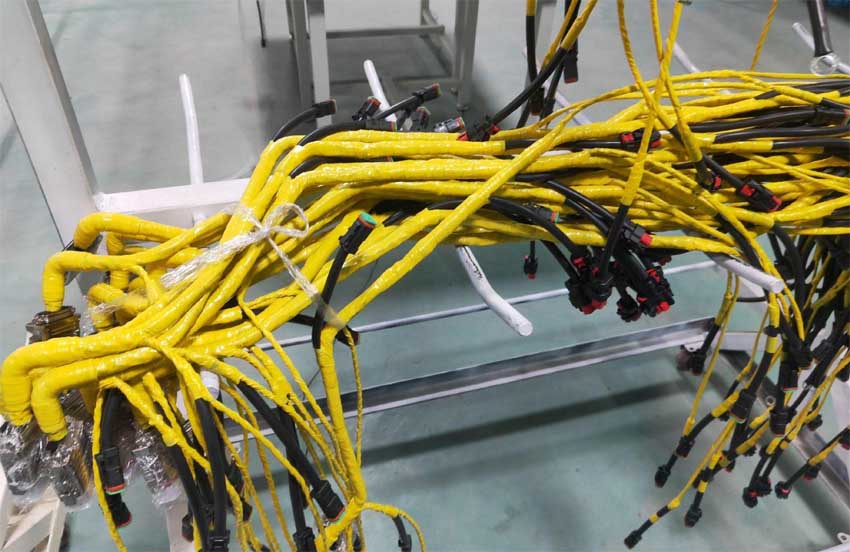
Ενεργειακά οχήματα, μηχανήματα κατασκευής, αποθήκευσης ενέργειας, γραμμή συναρμολόγησης πλεξούδας καλωδίωσης μπαταρίας
3. Διαχείριση παραμέτρων διαδικασίας
Έλεγχος πτύχωσης και συγκόλλησης
Η πίεση πτύχωσης του ακροδέκτη πρέπει να ρυθμιστεί ανάλογα με τη διάμετρο του σύρματος, και το σφάλμα ύψους πτύχωσης ελέγχεται εντός ±0,1 mm.
Η συγκόλληση με υπερήχους πρέπει να παρακολουθεί το πλάτος, pressure and time parameters to avoid cold welding or over-melting.
Coating process optimization
The heating temperature and time of the heat shrink tubing need to match the material properties to prevent uneven shrinkage or deformation.
When bundling multiple strands of wire harnesses, the spacing between the cable ties should be kept uniform, and the tension value should be set to 10-15N.
4. Production environment and personnel specifications
The workshop needs to maintain a constant temperature and humidity (recommended 25℃±2℃, humidity ≤60%) to reduce the risk of material deformation.
Operators need to be trained regularly, with a focus on strengthening anti-static measures and standardized operating procedures.
Through the above-mentioned control measures, ο ρυθμός απόδοσης του συγκροτήματος πλεξούδας καλωδίωσης μπορεί να βελτιωθεί συστηματικά και μπορεί να διασφαλιστεί η σταθερότητα του ηλεκτρικού συστήματος του οχήματος.
Λόγω εργασιακών λόγων, Επικοινωνώ συχνά με τον υπεύθυνο ποιότητας της πλεξούδας καλωδίωσης, και τα πιο συνηθισμένα παράπονα που ακούω είναι: η δουλειά είναι δύσκολο να γίνει, το προσωπικό είναι δύσκολο να διαχειριστεί, και η ποιότητα είναι δύσκολο να ελεγχθεί. Εξωτερικά υπάρχουν παράπονα από πελάτες, εσωτερικά υπάρχουν διάφορες πιέσεις στην παραγωγική ικανότητα και εξοπλισμό, εσωτερικά και εξωτερικά προβλήματα, και οι διαχειριστές ποιότητας είναι συχνά εξαιρετικά απασχολημένοι.
Το κλειδί για την επίλυση του προβλήματος της «απασχολημένης» ποιότητας της πλεξούδας καλωδίων βρίσκεται στην «πρόληψη». Τα παράπονα από εξωτερικούς πελάτες συχνά προέρχονται από κακό εσωτερικό έλεγχο ποιότητας. Για την επίτευξη καλής ποιότητας, we must prevent on-site problems, nip problems in the bud, and nip them in the bud.
How to “prevent”?
Three inspections are carried out in the pre-process: first inspection, patrol inspection and final inspection.
Characteristics of the pre-process: high degree of automation, key positions, relatively stable quality, but once problems occur, batch production may occur, and the RPN value is high. In addition to regular TPM inspections of equipment every working day, employees also need to do “three inspections” during the production process.
In the terminal crimping operation, the front and rear height and width dimensions and the pulling force value are the key control items. The corresponding values must be recorded for the first and last inspections and patrol inspections of each shift. First inspection, inspection before starting the shift. Mass production can only be carried out after the first piece of crimping is qualified. Αλλιώς, the equipment needs to be debugged until it is qualified. Inspection is an indispensable part. Inspection is usually carried out by inspectors from the QC department. The purpose of inspection is to ensure the stability of terminal crimping and reduce quality risks. Final inspection is an easily overlooked link. Employees are often busy leaving get off work or switching materials, neglecting the final inspection. The purpose of final piece inspection is to change and record the number of crimping batches to facilitate future batch traceability.
Do three things well in the post-processing process: do not accept, do not manufacture, and do not pass on defective wire harnesses
Χαρακτηριστικά μετά τη διαδικασία: πολλές διαδικασίες, πολλούς εργαζόμενους, χαμηλό βαθμό αυτοματισμού, τυπικές εργασίες έντασης εργασίας. Η διαχείριση ποιότητας των διαδικασιών μετά τη διαδικασία επικεντρώνεται στην καλλιέργεια της συνείδησης ποιότητας των εργαζομένων. Μέσα από συνεχή εκπαίδευση και εκμάθηση των «τριών όχι» αρχών ποιότητας, οι εργαζόμενοι ξέρουν τι να κάνουν και πώς να το κάνουν.
Μη Αποδεκτό: Τυχόν ελαττωματικά προϊόντα δεν θα γίνονται δεκτά, όπως η λανθασμένη διάμετρος του καλωδίου ακροδεκτών που βρέθηκε στο σταθμό υποσυναρμολόγησης, λανθασμένες τρύπες διαρροής που βρέθηκαν στο σταθμό συναρμολόγησης, ασυνεπείς διαστάσεις που βρέθηκαν στο σταθμό επιθεώρησης εμφάνισης, και τα λοιπά. Όλα αυτά απαιτούν επίγνωση της αμοιβαίας επιθεώρησης;
Δεν έχει κατασκευαστεί: Η διαδικασία λειτουργίας δεν προκαλεί ελαττώματα. Έγγραφα όπως οδηγίες εργασίας, key positions, and error-proofing must be clearly visible and employees must strictly follow the instructions. The “push-pull-push” inspection of plug-in terminals at the subassembly station is a typical example, which is inseparable from employees’ awareness of self-inspection;
Not passing on: After a defect is discovered, use red tape to clearly mark the suspicious location, isolate it, and do not pass it on to the next process. This is the special awareness of employees.
On-site quality management of wiring harnesses is not the job of one department or one person. It requires the entire team to work together to continuously improve and do 3+3 on-site to take a big step forward in quality.