 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Συνήθεις λειτουργίες αποτυχίας:
Κακή επαφή:
Η ανεπαρκής συμπίεση κατά τη πτύχωση μπορεί να οδηγήσει σε κακή επαφή μεταξύ του σύρματος και του ακροδέκτη, οδηγώντας σε υψηλή αντίσταση και πιθανή υπερθέρμανση.
Κακή μόνωση:
Η ακατάλληλη απογύμνωση ή πτύχωση της μόνωσης μπορεί να εκθέσει το καλώδιο, που οδηγεί σε βλάβη μόνωσης και σορτς.
Αδύναμη στερέωση:
Μια κακώς τσακισμένη σύνδεση μπορεί να αποκολληθεί από το καλώδιο ή τον ακροδέκτη λόγω ανεπαρκούς πρόσφυσης.
Διάβρωση:
Η έκθεση σε υγρασία ή διαβρωτικές ουσίες μπορεί να διαβρώσει τη σύνδεση, αύξηση της αντίστασης και δυνητικά πρόκληση αστοχίας.
Υπερθέρμανση:
Η υψηλή αντίσταση επαφής λόγω κακής πτύχωσης μπορεί να οδηγήσει σε υπερβολική παραγωγή θερμότητας, μπορεί να προκαλέσει ζημιά στη σύνδεση ή σε κοντινά εξαρτήματα.
Απελευθέρωση στρες:
Σε γραμμές μεταφοράς, Η απελευθέρωση της πίεσης που προκαλείται από τον πυρήνα από χάλυβα και τη χαλύβδινη άγκυρα του σύρματος σύσφιξης και το πρεσάρισμα του σωλήνα και του σύρματος από αλουμίνιο μπορεί να οδηγήσει σε ολίσθηση και θραύση των αγωγών.
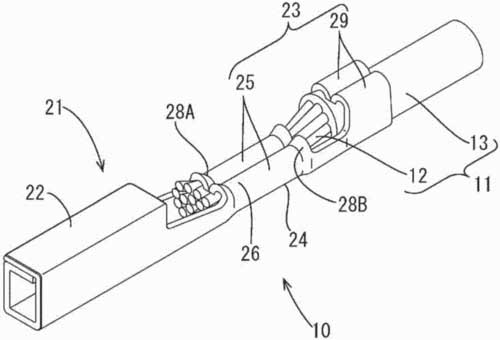
Μέθοδος πτύχωσης και πτύχωση για καλώδια με ακροδέκτες
Κακή επαφή:
Η ανεπαρκής συμπίεση κατά τη πτύχωση μπορεί να οδηγήσει σε κακή επαφή μεταξύ του σύρματος και του ακροδέκτη, οδηγώντας σε υψηλή αντίσταση και πιθανή υπερθέρμανση.
Κακή μόνωση:
Η ακατάλληλη απογύμνωση ή πτύχωση της μόνωσης μπορεί να εκθέσει το καλώδιο, που οδηγεί σε βλάβη μόνωσης και σορτς.
Αδύναμη στερέωση:
Μια κακώς τσακισμένη σύνδεση μπορεί να αποκολληθεί από το καλώδιο ή τον ακροδέκτη λόγω ανεπαρκούς πρόσφυσης.
Διάβρωση:
Η έκθεση σε υγρασία ή διαβρωτικές ουσίες μπορεί να διαβρώσει τη σύνδεση, αύξηση της αντίστασης και δυνητικά πρόκληση αστοχίας.
Υπερθέρμανση:
Η υψηλή αντίσταση επαφής λόγω κακής πτύχωσης μπορεί να οδηγήσει σε υπερβολική παραγωγή θερμότητας, μπορεί να προκαλέσει ζημιά στη σύνδεση ή σε κοντινά εξαρτήματα.
Απελευθέρωση στρες:
Σε γραμμές μεταφοράς, Η απελευθέρωση της πίεσης που προκαλείται από τον πυρήνα από χάλυβα και τη χαλύβδινη άγκυρα του σύρματος σύσφιξης και το πρεσάρισμα του σωλήνα και του σύρματος από αλουμίνιο μπορεί να οδηγήσει σε ολίσθηση και θραύση των αγωγών.

Επεξήγηση της υποδοχής σύνδεσης τερματικού - τα συνήθη προβλήματα και λύσεις αποτυχίας τερματικού
Παράγοντες που συμβάλλουν στην αποτυχία:
Ακατάλληλες τεχνικές πτύχωσης:
Αποτυχία χρήσης του σωστού εργαλείου πτύχωσης για το μέγεθος του σύρματος και τον τύπο ακροδεκτών, ακατάλληλη δύναμη πτύχωσης, ή η ατελής πτύχωση μπορεί όλα να οδηγήσουν σε αποτυχία.
Κατεστραμμένα εργαλεία:
Φθαρμένες ή κατεστραμμένες σιαγόνες ή αρθρώσεις σε ένα εργαλείο πτύχωσης μπορεί να θέσουν σε κίνδυνο τη μηχανική αξιοπιστία της σύνδεσης.
Υποβάθμιση υλικού:
Έκθεση σε ακραίες θερμοκρασίες, δόνηση, ή διαβρωτικά περιβάλλοντα μπορεί να υποβαθμίσουν το καλώδιο, τερματικό, ή μόνωση, καθιστώντας τα πιο επιρρεπή στην αποτυχία.
Ανεπαρκής προετοιμασία καλωδίου:
Η ακατάλληλη αφαίρεση μόνωσης ή η ακατάλληλη προετοιμασία του σύρματος μπορεί επίσης να οδηγήσει σε αστοχίες πτύχωσης.
Ανίχνευση και Πρόληψη:
Οπτική Επιθεώρηση:
Χρησιμοποιώντας μικροσκόπιο ή μεγεθυντικό φακό, Οι τεχνικοί μπορούν να επιθεωρήσουν οπτικά τη πτύχωση για σωστή συμπίεση, ακεραιότητα σύρματος, και τυχόν σημάδια ζημιάς.
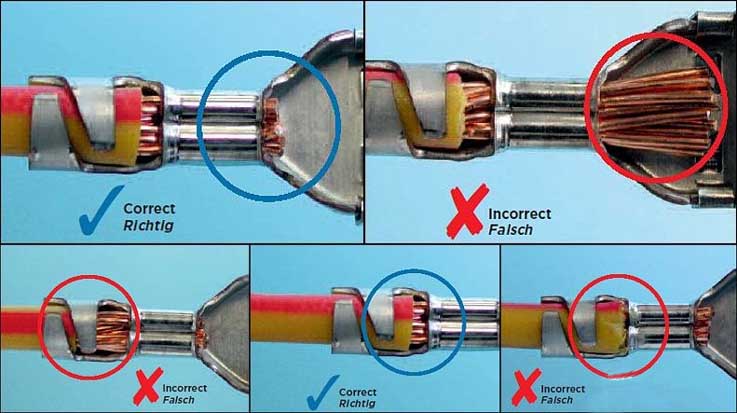
Η επίδραση του ελαττώματος της εξάρθρωσης του κώνου της τάσης του τερματικού καλωδίου στη θερμοκρασία διεπαφής και την κατανομή της τάσης
Ακατάλληλες τεχνικές πτύχωσης:
Αποτυχία χρήσης του σωστού εργαλείου πτύχωσης για το μέγεθος του σύρματος και τον τύπο ακροδεκτών, ακατάλληλη δύναμη πτύχωσης, ή η ατελής πτύχωση μπορεί όλα να οδηγήσουν σε αποτυχία.
Κατεστραμμένα εργαλεία:
Φθαρμένες ή κατεστραμμένες σιαγόνες ή αρθρώσεις σε ένα εργαλείο πτύχωσης μπορεί να θέσουν σε κίνδυνο τη μηχανική αξιοπιστία της σύνδεσης.
Υποβάθμιση υλικού:
Έκθεση σε ακραίες θερμοκρασίες, δόνηση, ή διαβρωτικά περιβάλλοντα μπορεί να υποβαθμίσουν το καλώδιο, τερματικό, ή μόνωση, καθιστώντας τα πιο επιρρεπή στην αποτυχία.
Ανεπαρκής προετοιμασία καλωδίου:
Η ακατάλληλη αφαίρεση μόνωσης ή η ακατάλληλη προετοιμασία του σύρματος μπορεί επίσης να οδηγήσει σε αστοχίες πτύχωσης.
Ανίχνευση και Πρόληψη:
Οπτική Επιθεώρηση:
Χρησιμοποιώντας μικροσκόπιο ή μεγεθυντικό φακό, Οι τεχνικοί μπορούν να επιθεωρήσουν οπτικά τη πτύχωση για σωστή συμπίεση, ακεραιότητα σύρματος, και τυχόν σημάδια ζημιάς.
Μέθοδοι δοκιμής:
Μετάδοση υπερήχων: Η NASA ανέπτυξε μια μέθοδο για την επαλήθευση της ποιότητας πτύχωσης μη καταστροφικά χρησιμοποιώντας μετάδοση υπερήχων.
Δοκιμή εφελκυσμού: Το iCrimp Tools προτείνει τη χρήση ενός ελεγκτή έλξης για τη μέτρηση της δύναμης που απαιτείται για τον διαχωρισμό της πτύχωσης, λέει ότι μπορεί επίσης να χρησιμοποιηθεί μια οθόνη πτύχωσης.
Ποιοτικός έλεγχος:
Εφαρμογή μέτρων ποιοτικού ελέγχου, όπως η παρακολούθηση λεπτομερών διαδικασιών πτύχωσης και η επαλήθευση κάθε πτύχωσης σε κάθε βήμα, μπορεί να βοηθήσει στην εξασφάλιση καλής αρχικής πτύχωσης και στην αποφυγή αστοχιών.
Σύναψη:
Με την κατανόηση των κοινών τρόπων αστοχίας και των παραγόντων που συμβάλλουν στις αστοχίες πτύχωσης, οι μηχανικοί και οι τεχνικοί μπορούν να εφαρμόσουν αποτελεσματικά μέτρα ποιοτικού ελέγχου και μεθόδους δοκιμών για να εξασφαλίσουν την αξιοπιστία και τη μακροζωία των πτυχωμένων συνδέσεων.
Η λειτουργία πτύχωσης ακροδεκτών είναι μια σημαντική διαδικασία στην επεξεργασία καλωδίων. Σε ολόκληρο τον κλάδο, η εμφάνιση κακής επεξεργασίας σε αυτή τη διαδικασία είναι σχετικά υψηλή. Μόνο με τη βελτίωση του ρυθμού απόδοσης των εργασιών πτύχωσης τερματικού μπορούμε να αυξήσουμε σημαντικά την παραγωγική ικανότητα της επεξεργασίας καλωδίων και να βελτιώσουμε την αποτελεσματικότητα και την ποιότητα της επεξεργασίας καλωδίων. Ποιοι είναι λοιπόν οι λόγοι για την κακή πτύχωση των ακροδεκτών σε αυτόματες τερματικές μηχανές?
Στη συνέχεια παρατίθενται τα κύρια ανεπιθύμητα φαινόμενα στις εργασίες σύσφιξης τερματικού και αναλύονται οι κοινές αιτίες των ανεπιθύμητων φαινομένων:
1: Κακή παραμόρφωση και παραμόρφωση ακροδεκτών
Εκδηλώσεις:
1. Το φαινόμενο της πλευρικής κάμψης και παραμόρφωσης των ακροδεκτών;
Αξονική παραμόρφωση και παραμόρφωση τερματικού.
Κακοί λόγοι:
1. Ο ακροδέκτης δεν βρίσκεται στο κέντρο της κάτω λεπίδας και έχει κλίση προς τα αριστερά/δεξιά;
Όταν η τερματική συσκευή μεταφοράς του καλουπιού μεταφέρει τους ακροδέκτες στην τελική θέση, η τάση του ελατηρίου της συσκευής μεταφοράς είναι πολύ αδύναμη ή πολύ δυνατή. Το τερματικό δεν μπορεί να μεταφερθεί στη σωστή θέση της κεφαλής, και το καλούπι δεν φτάνει ούτε υπερβαίνει την κατάσταση;
Θα προκύψει αστοχία εάν η λεπίδα (Crimper/Anvil) φοριέται κατά τη διάτρηση των ακροδεκτών;
4. Η κακή κάμψη του ακροδέκτη προκαλείται από την κακή ευθυγράμμιση του κέντρου του πτυχωτή και της κάτω λεπίδας. Εξάλλου, θα προκαλέσει επίσης τη φθορά της λεπίδας και θα κάνει το σημάδι εσοχής πολύ βαθύ;
5. Βλάβες που προκαλούνται από τη μη τροφοδοσία του ακροδέκτη στη θέση του λόγω φθοράς του καλωδίου ρύθμισης θέσης.2: Η καλωδίωση δεν είναι συναρμολογημένη στη θέση της και είναι ελαττωματική
Εκδηλώσεις:
1. Βαθιά γροθιά: πιέστε την περιοχή του πυρήνα στο συρμάτινο περίβλημα;
Βαθιά διάτρηση: Το μήκος του σύρματος πυρήνα είναι πολύ μεγάλο, προκαλώντας παραμόρφωση τερματικού;
3. Ρηχό χτύπημα: Το εξωτερικό περίβλημα ή το καλώδιο του πυρήνα δεν πιέζεται στην καθορισμένη περιοχή;
Κακοί λόγοι:
1. Το μήκος απογύμνωσης του σύρματος πυρήνα είναι πολύ μεγάλο ή πολύ μικρό;
2. Η πτύχωση προκαλείται από τη λανθασμένη τοποθέτηση του σύρματος.
Τρία: Το στόμιο καμπάνας του ακροδέκτη είναι ελαττωματικό
Εκδηλώσεις:
Κακοί λόγοι:
1. Η θέση του ακροδέκτη και της πτύχωσης είναι λάθος και το στόμιο του κουδουνιού δεν έχει σχηματιστεί ή είναι πολύ μεγάλο;
2. Η επίπεδη κεφαλή βρίσκεται πιο πίσω από την πλάκα οδηγού STRIP, και ενδέχεται να προκύψουν προβλήματα κατά τη μετατόπιση και τη μεταφορά των τερματικών;
Τέσσερα: Η αποκοπή ακροδεκτών είναι ελαττωματική
Εκδηλώσεις:
Κακοί λόγοι:
1. Το ελαττωματικό φαινόμενο εμφανίζεται όταν το κομμένο τμήμα του ακροδέκτη δεν βρίσκεται στη σωστή θέση, αλλά είναι πιο προεξέχον ή προς τα μέσα. Οι κακές ακμές κοπής εκδηλώνονται σε κοπτικές άκρες που είναι πολύ μακριές ή πολύ κοντές, η επιφάνεια κοπής είναι κεκλιμένη, γδαρμένο, και η επιφάνεια κοπής είναι κυρτή. Όταν το άνοιγμα κοπής είναι πολύ μεγάλο, το κουτί δεν θα μπει στη θέση του και το κουτί θα κρεμαστεί. Αν είναι πολύ σύντομη, μπορεί να βλάψει το τερματικό;
2. Όταν το τερματικό κόβεται, το τμήμα κοπής θα είναι τραχύ και τραχύ.
λόγος:
① When the cut surface is worn
② The end of the insulating flat plug is worn
③ If there is a gap between the cut surface and the flat plug
Five: Terminals are raised & terminal hooks are defective
Εκδηλώσεις:
1. Terminal hook refers to the phenomenon that the front end of the terminal bends upward when the terminal is terminated;
2. Terminal tilt refers to the phenomenon that the front end of the terminal bends downward when the terminal is terminated.
Κακοί λόγοι:
1. The terminal is not in the correct position of the flat head;
2. The flat head and support platform are not in the correct position;
Six: Loose core wire defects
Εκδηλώσεις:
All wire cores are not completely enclosed in the crimping area;
Κακοί λόγοι:
During the process of stripping off the insulation layer or bundling the cables, the core wires become loose, which can be improved through process control and the use of half-stripped wires;
Defects in the wiring harness pressing area
Εκδηλώσεις:
1. The outer knife lock pierces the insulation layer;
2. The outer knife lock does not fully hold the wire;
3. The lock mouth is asymmetrical on both sides;
Κακοί λόγοι:
1. The blade does not match;
2. Adjust the crimping height;8: Defects caused by terminal transmission distance (Feeding)
Feeding distance refers to the moving distance from the end to the next terminal slot, as shown in the figure:Manifestation and reasons:
1. Poor transmission caused by the gripper not being in place
2. Poor transmission caused by wear of the gripper;9: Defective terminal pulling force NG
Expression form: Μετά το τσάκισμα, the pull-out force test is NG (excluding mold factors)
Bad handling method: adjust the crimping height
1. Γενική μέθοδος ρύθμισης καλουπιού για ύψος πτύχωσης
2. Πώς να ρυθμίσετε το ύψος πτύχωσης του καλουπιού τύπου Cam
Τα παραπάνω αποτελούν μια εισαγωγή στα αίτια της βλάβης της αυτόματης τερματικής μηχανής και της κακής πτύχωσης των ακροδεκτών. Επίσης συνοψίζει 9 αιτίες και μέθοδοι βελτίωσης της κακής πτύχωσης του τερματικού. Πιστεύω ότι όλοι έχουν μια ορισμένη κατανόηση των λόγων για την κακή πτύχωση στις αυτόματες τερματικές μηχανές. Στην καθημερινή ζωή, πρέπει να κάνετε καλή δουλειά στη συντήρηση της αυτόματης τερματικής μηχανής για να βελτιώσετε την αποτελεσματικότητα της πτύχωσης των τερματικών και να εξοικονομήσετε κόστος εργασίας.