 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Az ultrahangos hegesztés és az U-típusú krimpelő kábelköteg átfogó összehasonlítása
én. Működési elv
Ultrahangos hegesztés
Nagyfrekvenciás mechanikai rezgéssel (általában 20kHz vagy 40kHz), a fém érintkezési felületet dörzsöljük, hogy hő keletkezzen, és a molekuláris fúzió szilárd állapotban valósul meg. A szilárdfázisú hegesztési technológiához tartozik. Nincs szükség áram vagy magas hőmérsékletű hőforrásra az oxidáció és a fröcskölés elkerülése érdekében.
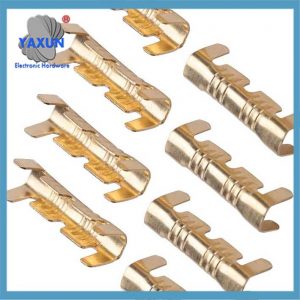 U-alakú réz csatlakozók nyitott hordó préselt huzalkábel gyorsvezetékes tompa dokkoló csatlakozó készlet |
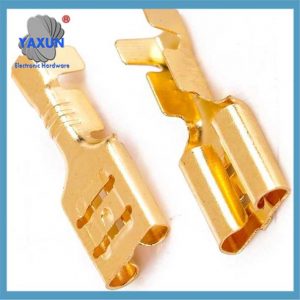 Kiváló minőségű U-alakú U-típusú autós kábelköteg csatlakozók Réz sárgaréz krimpelő csatlakozók 6-10 mm2-es kábelhez |
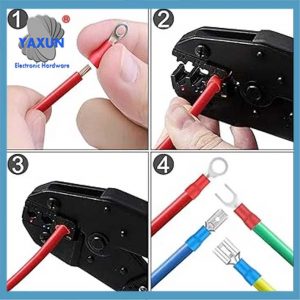 Vezetékes elektromos csatlakozók készlet gyűrűvel, Ásó, Csikk, Gyors leválasztás, Krimpelő vezetékkötegek |
U-típusú krimpelés
Több vezeték hidegbélyegzése U-alakú kapcsokkal, mechanikai kapcsolat a fizikai deformáció által generált súrlódáson keresztül. A folyamat egyszerű, de belül apró üregek lehetnek az elégtelen deformáció miatt.
III.. Eljárás és költség
Berendezés beruházás
Az ultrahangos hegesztőgép kezdeti költsége magas (speciális hegesztőfej és nagy pontosságú paraméterbeállítás szükséges), de a hosszú távú fenntartási költség alacsony; Az U-típusú krimpelő berendezés alacsony költséggel rendelkezik, de a kivezetéseket és a formákat gyakran cserélni kell.
Termelési hatékonyság
Az ultrahangos hegesztés nagy sebességgel rendelkezik (<1 második/pont), amely tömeggyártásra alkalmas; Az U-típusú krimpeléshez kézi segítségre van szükség a huzal helyzetének beállításához, és a hatásfok valamivel alacsonyabb.
Anyagszükséglet
Az ultrahangos hegesztőfejek speciális, nagy kopásállóságú ötvözeteket igényelnek (mint például a titánötvözetek), és a gyártási folyamat összetett; Az U alakú kivezetések többnyire réz- vagy alumíniumötvözetből készülnek, magas fokú szabványosítással.
Iv.. Környezetvédelem és biztonság
Az ultrahangos hegesztésnél nincs szikra, nem igényel forrasztást vagy folyasztószert, és összhangban van a zöld gyártás trendjével;
Az U-alakú krimpelés fizikai deformáción alapul, és bár nincs károsanyag-kibocsátása, fémhulladék kezelését igényli.
V. Tipikus alkalmazási forgatókönyvek
Kiemelt ultrahangos hegesztés:
Nagyfeszültségű kábelköteg új energetikai járművekhez, fedélzeti kommunikációs vonalak (például Can Bus), precíziós érzékelő kábelköteg, és más területeken, amelyek szigorú követelményeket támasztanak az alacsony ellenállással és a nagy megbízhatósággal. Kiemelt U-alakú krimpelés:
Közönséges kisfeszültségű kábelköteg, olcsó járműkábelek, és ideiglenes javítási forgatókönyvek.
Összegzés
Az ultrahangos hegesztésnek több előnye van a teljesítménynek, tartósság, és környezetvédelem, De a költség magasabb; Az U alakú krimping gazdaságáról és rugalmasságáról ismert, és alkalmas a hagyományos forgatókönyvekre. A tényleges kiválasztást átfogóan kell értékelni a konkrét folyamatkövetelményekkel kombinálva, Költségvetési költségek, és a termék pozicionálása.
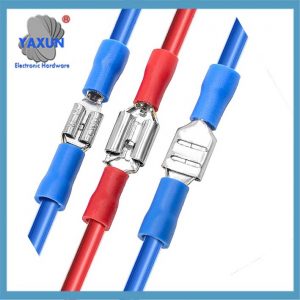 Szigetelt U-típusú villa vörös-kék kapcsolt elektromos huzalkábel-krimpolási gyűrűs csatlakozó választéka |
 Ultrahangos fémhegesztés szigetelő krimpeléssel – erminal hegesztőgép, Csupaszító és krimpelő gép |
 Az ultrahangos fémhegesztési eljárás nettó értéke |
Az ultrahangos hegesztést és az U-alakú krimpelést széles körben használják a vállalatnál, mint az autók kábelköteg-vezetékeinek csatlakoztatásának két fő módszerét.. A cikk kábelköteg-mérnöke elsősorban a vezetékek közötti két csatlakozási módot mutatja be, ultrahangos hegesztés és U-alakú krimpelés, az autóipari kábelköteg-gyártásban és -gyártásban. Összehasonlító elemzést végeztünk e két módszer előnyeiről és hátrányairól, amely referenciaként szolgálhat a vezetékek közötti csatlakozási módok kiválasztásához az autók kábelkötegeinek gyártási folyamatában.
Ahogy az autóipari elektromos készülékek funkciói egyre összetettebbé válnak, és egyre több a fajta, a kábelköteg a jelátvitel közegeként szolgál az autó különböző elektromos készülékei között. A kábelköteg-vezetékek közötti hurokkapcsolatok egyre bonyolultabbak, és egyre több a bejelentkezési pont a vezetékek között. Például, a nehéz tehergépjárművek vezetőfülkéjének kábelkötegében több száz elakadt pont található.
Ezért, a lyukasztási folyamat nagyon fontos része a kábelköteg krimpelési folyamatának. Az olyan kérdéseket, mint a lyukasztási módszerek és a lyukasztóberendezések kiválasztása, figyelembe kell venniük a kábelköteg-eljárástervezőknek, sőt a vállalati gyártásnak is..
1 – Az autókábel-ellenőrzés főbb módszerei és bevezetése
Az autóipari kábelköteg-iparban, a lyukasztás a szabadon lévő rézhuzalok összekapcsolását jelenti, miután az egyes vezetékek szigetelését hegesztéssel vagy préseléssel hurokká alakítják.. A beragadt pont arra a helyzetre vonatkozik, ahol az egyes kábelkötegek beragadtak. A vezetékek közötti beragadt pont helyzetének megfelelően, a lyukasztási módszer nyitólyukasztásra és dokkolólyukasztásra osztható.
A nyitott lyukasztás azt jelenti, hogy a fővezeték egy teljes vezeték, és a rögzítési pont a fővezetéken van, de nem a fővezeték mindkét végén. A fennmaradó vezetékeket azon a helyen hegesztik, ahol a fő vezeték szigetelését eltávolították, így közép-lehúzó ütésnek is nevezik.
A tompalyukasztás azt jelenti, hogy a rögzítési pont a huzal végén van, és a huzal egyik vége más vezetékek egyik végéhez csatlakozik, amelyeket préseléssel vagy hegesztéssel kell kilyukálni. Lehet egy vezető és több vezető is, vagy két vagy több vezető és több vezető. Azokat a vezetékeket, amelyeknek mindkét vége részt vesz a lyukasztásban, átmeneti huzaloknak nevezzük. Az egyoldalas lyukasztás a tompalyukasztás speciális módja, vagyis, minden vezeték ugyanazon az oldalon van hegesztve vagy préselve. A nyitó lyukasztás és a dokkoló lyukasztás az ábrán látható 1.
Ábra 1, A huzalcsupaszítás és dokkolás sematikus diagramja.
Felszereltségtől és elvektől függően, a lyukasztás két típusra osztható: ultrahangos hegesztés és U-alakú alkatrészek krimpelése.
Az ultrahangos hegesztés egy olyan hegesztési módszer, amely nagyfrekvenciás mechanikai vibrációt használ a hegesztőanyag felületének újraegyesítésére. Ez egy folyamat a hidegnyomásos hegesztés és a dörzshegesztés között. Az alacsony frekvenciájú villamos energiát nagyfrekvenciás elektromossággá alakítja, majd a nagyfrekvenciás elektromos energiát nagyfrekvenciás mechanikai rezgésenergiává alakítja, majd továbbítja a nagyfrekvenciás mechanikai rezgésenergiát a két hegesztendő fém felületére. És gyakoroljon függőleges nyomást a hegesztési felületre, a két fémfelület egymáshoz súrlódását okozva hőenergia keletkezik a fém megolvasztásához, és a rövid nyomás alatt, az olvadék fúziót hoz létre a molekularétegek között, amikor a kötőfelület megszilárdul.
Az ultrahangos hegesztés elvét az ábra mutatja 2. U alakú alkatrészek krimpeléséhez, az U alakú alkatrészeket és a krimpelőgépet az érintkezők teljes huzalátmérője alapján választják ki. Minden U alakú darabhoz speciális krimpelő szerszámot és pofákat fejlesztettek ki, majd két vagy több vezetéket hidegen összenyomnak U alakú darabpremelő berendezés segítségével. Az U-alakú darab krimpelés a vezeték rézhuzalának egyszerű fizikai összenyomása a fémdarab U alakú részén, és a szomszédos rézhuzalok közötti felületi súrlódás biztosítja a vezeték és az U alakú darab közötti kapcsolatot.
Ábra 2 Az ultrahangos hegesztési elv sematikus diagramja
2 – Ultrahangos hegesztés és U-alakú alkatrészek krimpeléseinek összehasonlító elemzése
2.1 A vezető tulajdonságok összehasonlító elemzése
A feszültségesés a vezeték vezetőképességének fontos mutatója. Az úgynevezett feszültségesés az ellenálláson kialakuló potenciálkülönbségre utal, amikor az áram folyik. Ohm törvénye szerint U=RI, amikor az áramkör árama állandó, a feszültség arányos az ellenállással, vagyis, annál nagyobb az ellenállás, annál nagyobb a feszültségesés, és minél kisebb az ellenállás, annál kisebb a feszültségesés. Egy szigetelt vezető U feszültségesését a következőképpen számítjuk ki:
U=IPL/A
(1) A képletben, U – feszültségesés; P-ellenállás; L – huzalhossz; A – huzal keresztmetszeti területe.
Az U-alakú krimpelés a vezető rézhuzalának egyszerű extrudálása, amely a rézhuzal fizikai deformációját okozza, és súrlódás révén kapcsolatot hoz létre. A vezetékben lévő szomszédos rézhuzalok továbbra is független fém egységek, és nem érintkezhetnek teljesen egymással, hogy lyukakat képezzenek. Ezeknek az üregeknek a létezése elkerülhetetlen, ami a krimpelő rész P ellenállásának növekedését okozza, az U feszültségesés megnő, és a vezetőképesség csökken, ezzel csökkentve az elektromos jelek átviteli minőségét. Befolyásolja az elektromos és elektronikus berendezések normál működését. Ultrahangos hegesztés után, a szomszédos fémek egésszé olvadnak össze, ami jobb sűrűséget eredményez, mint az U alakú alkatrészek hegesztő része. Nem lesznek űrök, az ellenállás kicsi és közel nulla, az ultrahangos hegesztés feszültségesése azonos körülmények között kisebb, és jobb a vezetőképesség és a jelátvitel minősége. Emellett, az ultrahangos hegesztőrész ellenállása kisebb, mint az U alakú alkatrész krimpelése, amely csökkenti az érintkezési ellenállás okozta hőfelhalmozódást. Egy bizonyos mértékig, elkerülhető a kábelköteg helyi hőmérséklet-emelkedése által okozott kábelköteg-égés minőségi veszélye.
2.2 A felhasználási kör összehasonlító elemzése
Az ultrahangos hegesztés nagyon hatékonyan javítja a jelátvitel minőségét és a vezetékek áramátviteli kapacitását, és javíthatja az autók elektromos rendszereinek stabilitását is. Például, keresztmetszeti területű vezetékek 10 mm2 vagy több, és Controller Area Network (TUD) A vezetékek általában ultrahangos hegesztést igényelnek. Viszont, Az ultrahangos vibráció tönkreteszi a bevonatot. Réz felületi bevonatok, például ezüstözött, horganyzás, bádogozás, stb. megakadályozhatja az oxidációt és javíthatja a vezetőképességet. A rézhuzal ónozása nagy hatással van az ultrahangos hegesztésre. Az ón és a réz olvadáspontja nagyon eltérő. Hegesztés közben, az ónréteg gyorsan olvadt állapotba kerül, így blokkolja a rézatomok kombinációját és befolyásolja a hegesztés minőségét. Bevonatos vezetékekhez, Általában U-alakú krimpelés szükséges.
2.3 A hegesztési minőség összehasonlító elemzése
Az ultrahangos hegesztőanyagok fém tulajdonságai nem olvadnak és nem ridegek, és a külső nedvesség minimálisan befolyásolja őket, por, olaj és gáz. Nem könnyű korróziót előidézni, oxidáció és egyéb nemkívánatos körülmények a rézhuzalban, ezáltal elkerülhető a kábelköteg vezetőképességének és jelátviteli teljesítményének romlása, és a beragadt kapcsolat megbízhatósága magas. A huzalmagban maradó feszültségek vannak az U alakú részek krimpelő részénél, és fennáll a fémbélyegzés visszapattanásának veszélye, és zord munkakörülmények között fennáll az oxidáció és a rozsdásodás veszélye. Nem olyan megbízható, mint az ultrahangos hegesztés. Az ultrahangos hegesztés a hegesztési ponton téglalap alakú, laza magvezetékek nélkül, törött végek vagy megrepedt magvezetékek, és a vezetékek nincsenek meghajlítva, és egyenesen a fúziós pontból vezetnek ki. Az ultrahangos hegesztés túlzott hegesztési villanást okozhat, és átszúrhatja a hőre zsugorodó védőcsövet; a huzalmag vége kinyúlik, hogy átfedje a huzalszigetelő réteget; a vezeték nem egyenes vonalban jön ki a fúziós pontból; a huzalmag kirepül és átszúrja a hőre zsugorodó védőcsövet. Hibás termék, amelyet a hegesztési folyamat következtében egy vagy több maghuzal elszakadt (általában, előírás, hogy az egyes vezetékeknél a hiányzó magvezetékek száma ne haladja meg 10%). Amikor az U alakú részek préselve vannak, a huzalmag kirepülhet, és átszúrhatja a védő hőre zsugorodó csövet; a huzalmag vége megnyúlik, hogy átfedje a huzalszigetelő réteget; a dróthüvelyt a lyukasztódarab megnyomja; a lyukasztóhuzal teljes átmérője nem egyezik a lyukasztódarabbal, stb.
2.4 A költségek összehasonlító elemzése
Az ultrahangos hegesztéshez jó szívósságú fémanyagokra van szükség (kis mechanikai veszteség a hanghullám átvitel során). Ezért, a leggyakrabban használt anyagok az alumíniumötvözet és a titánötvözet. Viszont, ultrahangos fémhegesztés megköveteli, hogy a hegesztőfej kopásálló legyen (nagyobb keménység szükséges), ami megnehezíti az anyagok kiválasztását, mert a keménység és a szívósság eredendően szemben áll egymással, amihez nagyon jó minőségű acélanyagok kiválasztása szükséges. A hegesztőfej effektív élettartamának maximalizálása érdekében, a költség nagyon magas. Az ultrahangos hegesztőgépek ára általában magasabb, mint a krimpelőgépeké, és a kezdeti befektetés magasabb. U-alakú krimpelés alkalmazásakor, A heveder minden rögzítési pontjához egy U alakú darab szükséges. A sok elakadt ponttal és nagy tételekkel rendelkező vezetékköteg termékek nagyszámú U alakú alkatrészt használnak, magas halmozott költségeket eredményezve. Például, az U alakú alkatrészek ára az 0.05 RMB/db, és a fülke kábelköteg rögzítési pontjainak száma az 100 darab/akasztó, akkor a teljes előállítási költség 1,000 fülke kábelköteg U alakú részei az 5,000 RMB.
2.5 A működőképesség összehasonlító elemzése
Ultrahangos hegesztés és U alakú alkatrészek krimpelése előtt, ki kell válogatni a hegesztett huzalok lecsupaszított rézhuzalait, hogy elkerüljük az olyan problémákat, mint a megvetemedett rézhuzalok, sorja, szétszórt rézhuzalok, és idegen anyagokkal való szennyeződés.
Az ultrahangos hegesztési folyamat során, a vezetékeket függőlegesen átfedve kell elhelyezni, és a nagy keresztmetszetű vezetékeknek közel kell lenniük a hegesztőeszköz fejéhez, hogy biztosítsák a megfelelő hegesztést. A vezetékeket az üllő felületéhez kell helyezni, szorosan egymáshoz, hogy megfelelő szilárdságot biztosítson a hegesztés után. A vezetékek átfedésének hosszának általában között kell lennie 5 mm és 7 mm. Ha az átfedési hossz túl rövid, nehéz biztosítani a hegesztési szilárdságot. Ha az átfedési hossz túl hosszú, a hegesztővég könnyen meghajlik, kényelmetlenné téve a következő folyamat számára. Oxidáció, szakadt vezetékek, a szigetelőréteg hibái és olvadása általában nem megengedettek a hegesztési kötés felületén. Az ultrahangos hegesztési művelet sematikus diagramja az ábrán látható 3.
Ábra 3, Az ultrahangos hegesztési művelet sematikus diagramja
Az U-alakú alkatrészek préselése gyors, a berendezés egyszerű. Elvben, az U alakú részek préselt vezetékeinek száma nem haladhatja meg 5. A vezetékek ajánlott egymásra helyezésének sorrendje a vastagtól a vékonyig és felülről lefelé haladva. A vezetőt teljesen be kell nyomni a lyukasztódarab préselt részébe. A huzalvégeknek láthatónak kell lenniük az U alakú darab mindkét oldalán és a hosszon (C) a szigeteléstől a lyukasztódarabig nem lehet nagyobb, mint 3 mm, és a lyukasztódarabból kinyúló huzalmag hosszának 0≤B≤1 mm-nek kell lennie. Az U alakú alkatrész krimpelési műveletének sematikus diagramja az ábrán látható 4.
Ábra 4, U-alakú alkatrészek krimpelési működési vázlata
3 – Összegzés
Az ultrahangos hegesztés kisebb ellenállású, kisebb feszültségesés, jobb elektromos vezetőképesség és nagyobb megbízhatóság, mint az U alakú alkatrészek krimpelése, de nagy felszerelési beruházást igényel, a hegesztőfej drágább, és nem tud hegeszteni bevont fémeket. Az U-alakú alkatrészek krimpelése szélesebb alkalmazási körrel rendelkezik, mint az ultrahangos hegesztés, és a berendezés egyszerű és könnyen kezelhető. Viszont, Az U alakú alkatrészek sok fogyóeszközt használnak. Összehasonlítva az ultrahangos hegesztéssel, Az U alakú alkatrészek nagyobb ellenállásúak, nagyobb feszültségesés, gyengébb vezetőképesség, és gyengébb megbízhatóság. . Az autóipari kábelköteg-gyártóknak átfogó értékelést kell végezniük e két vezetékcsatlakozási módról, és ésszerű konfigurációkat kell végezniük. Viszont, ultrahangos hegesztés, mint egy új fejlett hegesztési technológia, nyilvánvaló előnyei vannak, mint például a kiváló vezetőképesség és a környezetvédelem, és az autóipari kábelköteg-gyártás fejlesztési iránya.