 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Continuity detection of connecting cables is a key step to ensure the integrity of the electrical connection of the internal conductors of the cable. Common methods and precautions are as follows:
1. Detection method
Multimeter detection method
Operation steps: Disconnect the power supply of the cable under test and adjust the multimeter to the resistance measurement range or the continuity test range (with buzzer prompt). Touch the test leads to the conductors at both ends of the cable. If the resistance is close to 0Ω or a buzzer sounds, it indicates continuity; if a high resistance value is displayed or there is no response, there is a breakpoint.
Applicable scenarios: Rapid detection of a single wire or simple circuit, often used in maintenance sites.
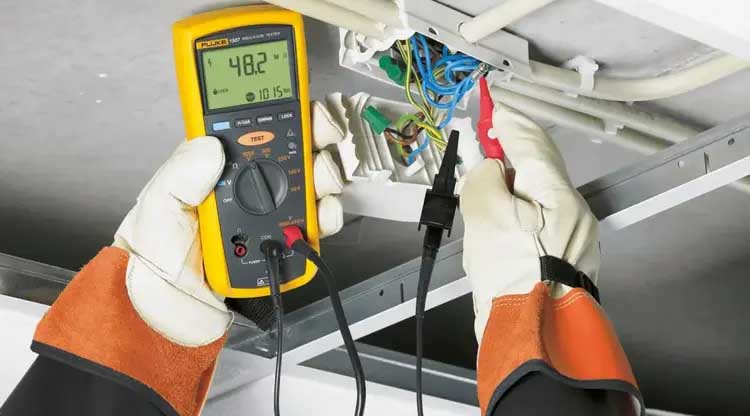
Requisiti di rilevamento della continuità per i cavi di collegamento
Special cable tester detection method
principio: The tester sends a specific electrical signal (such as a pulse or voltage) at one end of the cable, and the other end receives the signal and analyzes its strength and integrity. If the signal is received normally and meets the preset parameters, the continuity is determined to be good.
Advantages: Suitable for batch detection of long-distance, multi-core cables, and can automatically determine the results and generate reports. Capacitance detection method
Technical implementation: By measuring the capacitance values at different positions of the cable (such as the first capacitance, the second capacitance, ecc.), la continuità del canale viene valutata in combinazione con la logica preimpostata. Per esempio, la continuità del gruppo rilevatore e del cavo di prolunga può essere analizzata in modo completo da più set di parametri di capacità.
Scenari di applicazione: Il rilevamento ad alta precisione di sistemi complessi come i reattori nucleari può ridurre il carico di lavoro della manutenzione manuale.
2. Metodi di rilevamento ausiliari Rilevamento di aspetto e struttura: Osservare se sono presenti danni meccanici, ossidazioni o rotture sulla superficie del cavo, e confermare l'integrità del conduttore in combinazione con l'analisi trasversale.
Verifica della continuità del segno: Controllare la resistenza all'usura e la continuità delle marcature sui cavi per garantire che l'intervallo di marcatura soddisfi lo standard (come l'intervallo di marcatura della guaina ≤550mm).

Localizzatore di localizzazione guasti del tester di continuità del cavo TDR
3. Precauzioni Funzionamento sicuro: L'alimentazione deve essere scollegata prima del test per evitare il rischio di scosse elettriche.
Eliminazione delle interferenze: Le interferenze elettromagnetiche possono influenzare i risultati del tester, ed è necessario utilizzare un ambiente schermato o apparecchiature anti-interferenza.
Combinazione di più metodi: Per scenari chiave (come gli impianti nucleari), si consiglia di combinare il rilevamento della capacità, imaging a infrarossi1 e test fisici per migliorare l'accuratezza dei risultati.
IV. Standard di test Verifica della resistenza CC: Giudicare indirettamente la continuità misurando il valore della resistenza del conduttore (convertito nel valore standard di 20 ℃). Una resistenza anomala può indicare un punto di rottura o un problema materiale.
Standardizzazione dei processi: Le imprese dovrebbero istituire a “controllo quotidiano e indagine settimanale” sistema, combinare la formazione per migliorare le competenze del personale addetto ai test, e garantire la conformità del processo.
Precauzioni di sicurezza
1. I dipendenti devono seguire una formazione prima di poter iniziare a lavorare.
2. I dipendenti devono rispettare le "Norme sulla gestione della responsabilità della sicurezza della produzione" durante il processo di produzione e garantire una produzione sicura.
3. Descrizione dei rischi per la sicurezza: La guaina ha bordi e angoli.
4. Infortunio: Collegare e scollegare a lungo termine può abradere la pelle delle mani.
5. Precauzioni: Indossare guanti durante il funzionamento.
2. Precauzioni nell'uso degli strumenti
Flusso del processo ★In funzione 3.1 Determinare il metodo di rilevamento del cablaggio
3.2 Rilevare il cablaggio sulla fase di conduzione (seleziona una delle opzioni in 3.3)
3.3 Rilevare manualmente il cablaggio (selezionane uno uguale a 3.2)
3.4 Ispezionare il cablaggio dopo la riparazione 3.5 Proteggere i terminali scoperti (3.5 3.6 3.7 le operazioni del processo non sono in ordine)
3.6 Installare gli accessori (gusci protettivi, tappi, altri accessori)
3.7 Plug-in protettivo 3.8 Cavo a spirale (è severamente vietato calpestare il cavo)
3.9 Confezione (l'etichettatura sul sacchetto di imballaggio può essere effettuata in anticipo)
3.10 Turnaround ★Dopo l'operazione, firmare per conferma e organizzare gli strumenti. 4. Requisiti del flusso di processo 4.1 Determinare il metodo di rilevamento del cablaggio (1) Requisiti di qualità (frequenza caratteristica di classificazione/ispezione)
UN. I materiali che hanno una relazione conduttiva dovrebbero essere testati utilizzando una tabella di conduzione. Frequenza di ispezione: 100% autoispezione, nessuna registrazione; B. I materiali che non possono essere testati sulla tabella di conduzione devono essere confermati dal produttore del rapporto di conduzione.
Classificazione caratteristica: [B] Frequenza di ispezione: 100% autoispezione, nessuna registrazione;
(2) Standard e requisiti di processo a. Riduci il numero di materiale da rilevare sulla stazione di conduzione, confermare se il file del rapporto di conduzione dell'apparecchiatura contiene questo materiale, confermare che il numero di versione della relazione di conduzione sia coerente con il materiale da rilevare, e premere l'ispezione della stazione di conduzione dopo la conferma Esegui, come mostrato di seguito;
B. Se non c'è relazione di conduzione, feedback allo staff di produzione per la conferma del rapporto di conduzione. Dopo la conferma, seguire il piano di ispezione manuale rilasciato dall'artigiano. Ragioni per i requisiti del processo e piano di risposta
(3) Ragioni per i requisiti del processo e piano di risposta a. La mancata conferma del numero di materiale e del numero di versione potrebbe causare un errore, con conseguente deflusso di prodotti scadenti;
B. La mancata osservanza del piano di ispezione manuale può portare al fallimento, con conseguente deflusso di prodotti scadenti; piano di risposta:
UN. Rieffettuare la prova al banco;
B. Riconfermare se può essere rilevato nella fase di conduzione.
4.2 Cablaggio conduttivo per il rilevamento del palco (condurre i cavi, righello della scatola)
(1)Requisiti di qualità (classificazione caratteristica/frequenza di prova)
UN. L'aspetto del cablaggio è conforme allo "Standard visivo per l'ispezione dell'aspetto del cablaggio" Frequenza di ispezione: 100% autoispezione e registrazione;
B. L'accuratezza della relazione di connessione del circuito è 100%, e non ci sono cortocircuiti, circuiti aperti, o circuiti sbagliati. Classificazione caratteristica:
【B】 Frequenza di ispezione: 100% autoispezione e registrazione.
(2) Standard e requisiti di processo
1. Condurre l'ispezione e la conferma articolo per articolo in base ai requisiti dello "Standard visivo per l'ispezione dell'aspetto dei cablaggi elettrici";
2. Dopo aver collegato tutti i fili aggiuntivi nel cablaggio, condurre il test della stazione di conduzione. Durante la prova, inserirli in base al numero di posizione della guaina nella relazione di conduzione, come mostrato nella figura seguente;
3. Il programma di ispezione richiede "Test superato" o "OK", e il cablaggio ha superato l'ispezione, come mostrato nella foto in basso a destra. Osservazioni: 1. Quando il cablaggio USB, portapacchi, lampada di supporto, e il cablaggio della lampada a striscia hanno un connettore in testa e gli altri rami sono terminali nudi, inserire il plug-in di testa e l'ultimo ramo in coda (terminale nudo) nella stazione di prova per l'ispezione.
2. When a branch has multiple fuses, use a multimeter to measure and distinguish the fuse wire numbers, and then identify the correctness of the fuse model;
3. Before inspection, the ground terminal terminals need to be replaced with ones consistent with the model shown in the drawing to avoid errors in the actual model;
4. During the process of picking up and testing the wire harness, it is strictly forbidden to step on the wire when the wire harness is on the ground. Per esempio, if there is a floor mat on the floor of the testing platform, the wire harness can fall on the floor mat, and it is strictly prohibited to step on the wire when it is on the ground.
(3) Ragioni per i requisiti del processo e piano di risposta
UN. Failure to inspect as required can easily lead to quality issues, affecting assembly in subsequent processes or causing rework; B. Failure to insert the sheaths according to the conductive relationship, resulting in failed conduction and rework;
C. The prompt “Detection is correct” or “OK” means that the circuit inspection is qualified; piano di risposta:
UN. Adjust according to the requirements of the “Visual Standard for Wire Harness Appearance Inspection”;
B. Re-test after repair.
4.3 Manual inspection of wire harness (righello della scatola, multimeter, probe, paint pen, ballpoint pen) (1) Requisiti di qualità (frequenza caratteristica di classificazione/ispezione)
UN. L'aspetto del cablaggio è conforme allo "Standard visivo per l'ispezione dell'aspetto del cablaggio" Frequenza di ispezione: 100% autoispezione e registrazione;
B. L'accuratezza della relazione di connessione del circuito è 100%, and there is no short circuit or open circuit. Classificazione caratteristica:
【B】 Frequenza di ispezione: 100% autoispezione e registrazione.
(2) Standard e requisiti di processo
1. Carry out item-by-item inspection and confirmation according to the requirements in the “Wire Harness Manual Continuation Inspection List”;
2. After inspection and confirmation, fill in the “Wire Harness Manual Continuation Inspection Form” and keep it;
Osservazioni: 1. Requirements for the use of multimeters: Non è possibile utilizzare le penne del multimetro per inserirle direttamente nei jack della coppia di terminali, e non è possibile misurare dall'estremità in entrata della guaina (estremità di inserimento del terminale). Se le penne di prova non riescono a contattare il terminale per la misurazione, utilizzare la sonda più sottile (f0 .65) Contatta il terminale, quindi toccare il puntale con la sonda da misurare;
2. Come utilizzare il multimetro: Accendere il multimetro e selezionare la posizione dell'allarme acustico (posizione on-off della resistenza). Innanzitutto collegare i poli positivo e negativo ed eseguire un test per verificare se il multimetro è normale. Se l'allarme è normale, quindi iniziare il test. Se si verifica un allarme durante il test, significa che c'è una connessione. , non visualizza il valore o non emette allarme, indicando la differenza; spegnere l'interruttore del multimetro dopo l'uso.
(3) Ragioni per i requisiti del processo e piano di risposta
UN. Failure to inspect as required can easily lead to quality issues, affecting assembly in subsequent processes or causing repairs; B. Failure to insert the sheaths according to the conductive relationship, resulting in failed conduction and rework; Response plan:
UN. Adjust according to the requirements of the “Visual Standard for Wire Harness Appearance Inspection”;
B. Re-test after repair.
4.4 Detect the wiring harness after repair (righello della scatola, multimeter, probe, red PVC tape)
(1)Requisiti di qualità (classificazione caratteristica/frequenza di prova)
UN. Place unqualified products separately from qualified products and do not mix them. Classificazione caratteristica:
【B】 Frequenza di ispezione: 100% autoispezione, record
B. After a product with unqualified electrical performance is returned for repair, the electrical performance inspection must be carried out again. Classificazione caratteristica:
【B】 Frequenza di ispezione: 100% autoispezione, record
(2) Standard e requisiti di processo
UN. Unqualified products can be repaired on the inspection table. When it is necessary to go down to the inspection table for repair, stick a red tape on the problem area and place it in the unqualified area, come mostrato di seguito; keep the red tape after repair, and then tear it off after being verified by the inspection personnel. Drop the red tape;
B. For defective products that affect electrical performance (dislocazione, connessione, open circuit, ecc.), they must be inspected and confirmed again after repair; C. Record the problems of defective products.
(3) Ragioni per i requisiti del processo e piano di risposta
UN. Mixing unqualified products can easily cause the outflow of unqualified products;
B. Failure to inspect and confirm after repair may easily lead to the outflow of substandard products;
C. Recording problems is helpful for problem analysis and reducing recurrence; piano di risposta:
UN. Separate and place unqualified products according to standards;
B. After repair, test again according to the original plan.
4.5 Protective bare terminals (PVC tape)
(1)Requisiti di qualità (classificazione caratteristica/frequenza di prova)
UN. No leakage protection for bare wire terminals. Frequenza di ispezione: 100% autoispezione, nessuna registrazione;
B. There is no copper wire or terminal leakage after protection. Frequenza di ispezione: 100% autoispezione, nessuna registrazione;
(2) Standard e requisiti di processo
Bare terminal model and appearance confirmation: Continuity inspection personnel check the correctness of the bare terminal model. If it cannot be confirmed, it will be reported back to the craftsman for confirmation. After checking that there is no deformation or damage in the appearance of the terminals and waterproof plugs, follow the protection requirements: bare wires and bare terminals of instrument wiring harness, cablaggio del telaio, and electronic control wiring harness. A single wire (wire number) should be wrapped with 2 A 4 turns of tape for protection. No copper wires or terminals should be exposed, come mostrato nella Figura 1. Top rack wire harnesses and other types of wire harnesses: The drawings indicate the types of self-contained parts, and the bare terminals (including bare wires) whose sheaths are not delivered as required. A single wire (wire number) needs to be wrapped with tape for 2 A 4 turns for protection, and no copper wire terminals are exposed. Other types of individual packaging protection, come mostrato nella Figura 2.