 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Ledningssettet i den nye produktutviklingsprosessen må følge følgende strukturerte prosess, integrere designplanlegging, prosessimplementering og kvalitetsverifisering:
1. Foreløpig design og utvikling
Kravanalyse og tegningsdesign
Bestem de elektriske parameterne, dimensjoner og installasjonssted for ledningsnettet basert på produktets funksjonskrav, bruke profesjonell programvare for å tegne todimensjonale/tredimensjonale tegninger, og klargjør ledningsspesifikasjonene, forbindelsesrelasjoner og retninger.
Lag prøver og verifiser rasjonaliteten til designet gjennom elektrisk ytelse, tester for mekanisk styrke og miljøtilpasning.
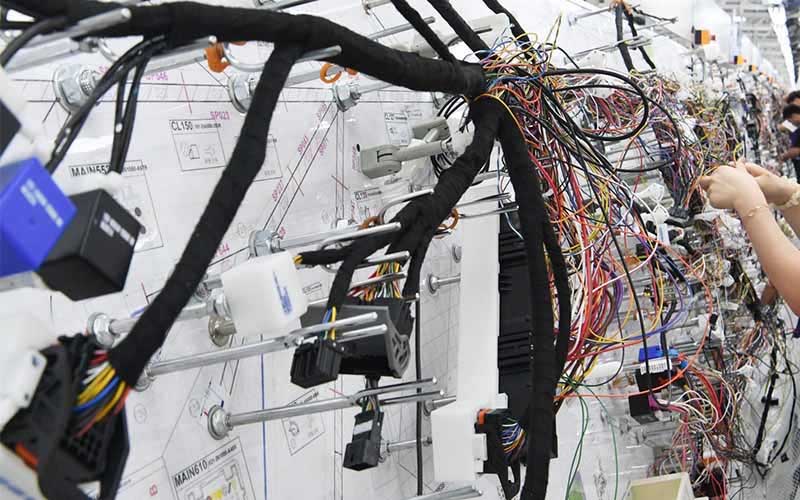
Ledningssett til beste pris i Kina av Electrical And Allied Products
Definer de elektriske tilkoblingene som trengs for produktet, inkludert ledningstyper, koblingskrav, og miljøforhold.
Lag et skjema:
Utvikle et koblingsskjema som visualiserer selens struktur og tilkoblinger.
Velg komponenter:
Velg de riktige ledningene, kontakter, terminaler, og beskyttelsesmaterialer.
Legg ut selen:
Planlegg den fysiske utformingen av ledningene og komponentene, med tanke på plassbegrensninger og enkel montering.
Materialplanlegging og innkjøp
Identifiser ledningsnettmaterialer (ledninger, kontakter, isolerende ermer, etc.), og etablere et leverandørressursbibliotek for å sikre tilførsel av råvarer.
Spesielle scenarier (som høyspentledningsnett) krever bruk av høytemperatur-/høyspentledninger og flammehemmende isolasjonsmaterialer.
2. Monterings- og bearbeidingsprosess
Produksjon av delmaterialenummer
Kutt ledningene nøyaktig i henhold til posisjoneringsplaten for å unngå sløsing på grunn av størrelsesavvik, og utføre elektrisk testing og full inspeksjon etter ferdigstillelse.
Kabling og plugging
Vipp delmaterialenumrene i henhold til tegningsskilleveggene, og følg ledningsrekkefølgen for enkelt område først, tverrareal nummer to, enkelt først, og komplekst andre. Når du setter inn PIN-koden, sørg for at terminalen passer til kontakten, og tverrregionsledningene må reservere en passende lengde.
Binding og fiksering
Bruk kabelbånd eller tape for å binde ledningene. Utgangspunktet velges ved dobbeltrådsposisjon. Avstanden mellom trådbindingsløkkene er ca. 25 mm. Enden er reservert for 10 mm og bundet for å hindre at den løsner.
Merking og merking: Label the harness and individual wires for identification and traceability.
Emballasje: Prepare the finished harness for shipment and storage.
By following these steps, manufacturers can ensure that wire harnesses are designed, assembled, and tested to meet the specific needs of new products, resulting in reliable and efficient electrical connections.
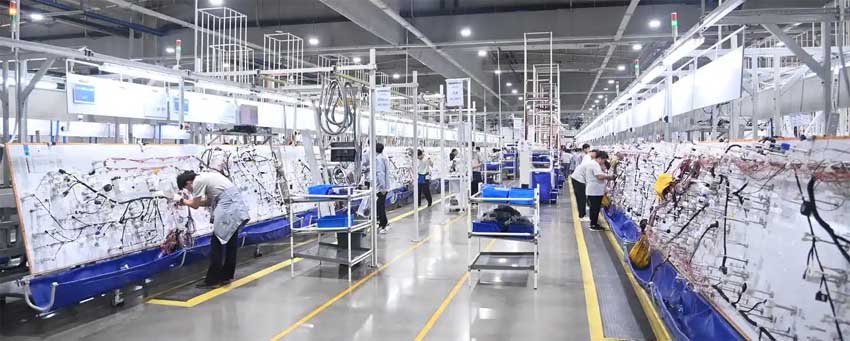
Det mest avanserte ledningsnettverkstedet for design og montering
3. Quality verification link
Electrical measurement and functional testing
Use automated equipment to perform conduction, insulation and withstand voltage tests, and simultaneously monitor the terminal crimping quality (such as pressure system testing).
Complex wiring harnesses must be confirmed by PE/QE before the test plan is executed.
Full inspection and warehousing
Sjekk terminaltoleransen, wire binding uniformity and component assembly correctness. Krympeslangen må ikke gulnes eller skades.
Etter å ha bestått OQC-inspeksjonen, den lagres for å sikre samsvar med IPC-620 og RoHS-standarder.
4. Prosessoptimaliseringsretning
Introduser intelligent produksjonsutstyr (slik som maskinsynsposisjonering, servokontrollsystem) for å forbedre automatiseringshastigheten og redusere manuell intervensjon. Optimaliser ledningsveier og materialflyteffektivitet gjennom lean management for å redusere utviklingssykluser.
Denne prosessen sikrer høy pålitelighet og prosesssporbarhet av ledningsnett i ny produktutvikling gjennom multi-link samarbeid og streng verifisering.
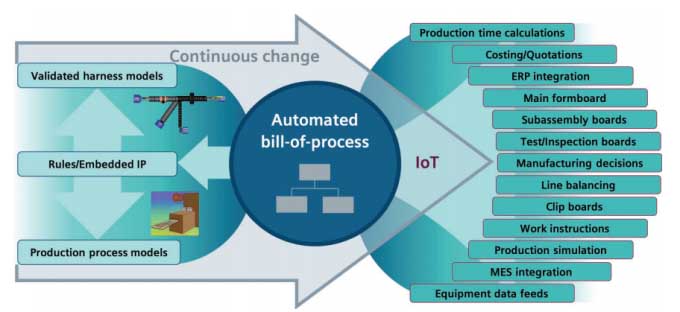
State-of-the-art i prosessen med montering av ledningsnett
Hva er den nye produktutviklingsprosessen for ledningsnett til biler? I denne artikkelen, ledningsnettingeniører snakker hovedsakelig om prosjektledelse i bilindustrien ledningsnett fra ledningsnettfabrikkens perspektiv. Nøyaktig å forstå produktutviklingsprosessen for ledningsnettet hjelper oss å forstå design og utvikling av ledningsnettprodukter fra et globalt perspektiv.
01. Forord: Prosjektledelse i bilindustrien ledningsnett, nøyaktig å forstå produktutviklingsprosessen for ledningsnettet hjelper oss å forstå design og utvikling av ledningsnettprodukter fra et globalt perspektiv.
I dag er en æra der det globale forretnings- og økonomiske miljøet endrer seg raskt og markedskonkurransen blir stadig hardere. Utviklingen av nye produkter er direkte relatert til en bedrifts overlevelse, spesielt i sammenheng med den fortsatte nedgangen i bilindustrien. Derfor, hvordan man gjennomfører et utviklingsprosjekt godt slik at virksomheten kan oppnå bærekraftig utvikling er en svært viktig sak.
Hei alle sammen, dette er noe jeg har ønsket å dele med deg lenge. På den ene siden, forfatteren har teknisk bakgrunn, så det meste av karrieren hans har gått til håndverk, forskning og utvikling, prosjekter, osv. På den annen side, eliminering av avfall fra front-end-utviklingsprosessen for nye produkter er mer konsistent med lean-praksis. Basert på personlig arbeidserfaring (fra en ledningsnettprodusents perspektiv), la oss snakke om prosjektledelse i bilindustrien ledningsnett. Nøyaktig å forstå produktutviklingsprosessen for ledningsnettet hjelper oss å forstå design og utvikling av ledningsnettprodukter fra et globalt perspektiv.
02 Forespørsel om tilbud
1. Ny produktmaterialidentifikasjon: Spørr leverandørens nettsted og bruk "leverandørnettstedets lenke", som vist nedenfor.
Materialsammensetning av ledningsnett: klassifisering og identifikasjon av ledninger, slirer, terminaler, slanger, osv. Det er også tilfeller der sjeldne ingredienser ikke kan finnes på nettet. På dette tidspunktet, du kan be om hjelp i de ledningsnettrelaterte gruppene. Selvfølgelig, du kan også opprette noen leverandørressurser på ukedager, og til og med opprette en database for nødssituasjoner.
2. Tilbudsutarbeidelse: Bruk Excel-programvare til å lage en kretstabell
Spesiell oppmerksomhet: løkkebord: cellene må ha innhold, slik som: bok, dobbel union Vlookup, Sumif, Countif, mestring av matematiske funksjonsformler,
3. Etablering og forbedring av stykklistetabell
Produksjonsplanleggingsavdelingen dekomponerer stykklistetabellen etablert av prosessavdelingen til materialer som kreves for verkstedproduksjon, og legger deretter til prosesskvotene for hver standard kjøretøymodell som er levert for å danne materialene som kreves for produksjon.
Etablering og vedlikehold under produksjon
Gjennomsnitt og balanser alle produksjonsprosesser, justere arbeidsmengden for hver prosess, gjøre arbeidstiden for hver prosess så lik som mulig, og balansere arbeidstiden mellom hver prosess så mye som mulig.03 Prosess ruteplanlegging
1. Tegningsanalyse
① Utvalgs- og forberedelsestabell, ② Forberedelsestabell for løkketråd, ③ Ledningsnettets retningsoppsettdiagram.
2. Behandle filutgang
① Grunnleggende datastatistikk
Løkkeinformasjon: sløyfe-for-løkke-statistikk, ledningstype, ledningslengde, trådmateriale, terminaler og tetningsplugger.
Trinn: Nummer hver kappe på tegningen av det ferdige produktet i rekkefølge fra venstre til høyre og topp til bunn, som vist i tallene Z1, Z2, Z3, etc.;
② Kretsbord produksjon
EN. Skillet mellom rette linjer og ledninger
B. Informasjonen som må uttrykkes i kretstabellen, stripping av overskrifter i begge ender, forhåndsnotater, doble paralleller, terminaler, osv.
Uttrykket av stripping og ledninger, uttrykket for dobbel parallellisering
C. Beregning av linjelengde
Tangentlengde = grunnlengde + hjelpelengde + gruvedrift lengde
Grunnlengde = summen av dimensjonene til samme krets mellom en eller to kapperøtter eller summen av dimensjonene fra en hylsterot til midtutløpet.
D. Vurder toleransen for ledningsnettets lengde
③ Koblingsskjema produksjon
EN. Uttrykk for ledningsforhold, tilkobling og orientering;
B. Regler for valg av terminal (forskjellige ledningsdiametre tilsvarer forskjellige terminaler);
C. Hvordan tegne skjermede ledninger;
D. Kontaktinnstillingene er rimelige;
④ Lag bilder før installasjonen
EN. Alle rette linjer er ordnet og forhåndsmontert;
B. Enkelt ledningsarrangement er forhåndsmontert (ordne den ene enden av en separat gren) og komplisert arrangement er ikke nødvendig;
C. Enkelthullshylsteret er arrangert for å være forhåndsmontert;
D. Hvis terminalen er vanskelig å sette inn og kappen er komplisert å betjene, prøv å arrangere så mange kretser som mulig;
E. Merk at sliren med låsestykke og låsespenne er installert med eller uten låsespenne;
F. Bruken av lukkede korrugerte rør for grener gjenspeiles i forhåndsmonteringsskjemaet. Hvis gummideler og braketter må settes på først, en påminnelse må legges til;
G. Beskrivelsen av visningsretningen er kombinert med forhåndsinstallasjonsskjemaet;
H. Beskrivelsen av tilbaketrekksmetoden kan ikke utelates;
Valg av primære og sekundære kapper: Prøv å velge en kappe med flere kretser som primær kappe. Hvis det er mange ledningsgrener, du kan sette dem direkte inn på verktøybrettet uten forhåndsinstallasjon.
⑤ Oppretting og forbedring av stykkliste
1. Basert på tegningene, analysere kretsene, foringsrør, svamper, etc., og lage en materialliste for ledningsnettproduktet for å redusere muligheten for utelatelser;
2. Se "ERP Operating Procedures" og skriv inn materiallisten i ERP-systemet;
3. Etter at innspillingen er fullført, før gjennomgang, det nye produktet vil bli kontrollert for første gang i henhold til "BOM Check Procedure". Behold bekreftelsesstøttende informasjon og send den til kontrolløren for gjennomgang av stykklisten;
3. Revisorer med stykklisterevisjonsmyndighet for ERP-systemet må kontrollere verifikasjonsstøttematerialet før revisjonen, og gå inn i ERP-systemet etter å ha bekreftet at de er riktige. Gjennomføre revisjonsoperasjoner for produkter som må revideres;
Ledninger, terminaler, slirer, tette plugger, plugger, spenneføtter, låsebånd, spenner, parentes, ulike rør.
Kvalifikasjonsmerke, gummideler forsikringskort nummerert fra begynnelse til slutt: funksjonell type, type foringsrør. Tilbehør, osv. trenger å sikre 100% nøyaktighet i prosessen og input BOM.
⑥ Tegning og produksjon av verktøytegninger
Ved tegning av verktøytegninger, prinsippet er å starte ledninger fra venstre til høyre. For å vurdere bekvemmeligheten av arbeid og montering på stedet, grenledninger er generelt fordelt i første og fjerde kvadrant.
Ergonomisk utformet: nær midten av brettet på oversiden, med mindre arrangement på undersiden for å minimere bøyebevegelser.
Begynn å legge ut hovedlinjen fra venstre side av verktøybrettet. Basert på prinsippet om at det ikke er nødvendig å snu hovedlinjen, velg papir- og verktøybrettspesifikasjoner med passende lengde. Grafikk, bilder, og tekst skal holdes unna monteringsområdet for armaturet.
Note: Uten å påvirke verktøyoppsettet og festemonteringen, kappediagrammet og navnet kan forstørres i skala og merkes med farger for enkel visning for operatøren.
Tallene er ordnet for enkelt søk.
Tekniske krav som tegningsrammer, tekniske krav, revisjonshistorikk, designendringer, driftspunkter, osv. kan ikke utelates.
⑦ Arbeidsstandardbok og inspeksjonsstandardbok
En spesifikk driftsstandard for objektet formulert for å sikre kvaliteten og sikkerheten til produksjonsprosessen. Lekseundervisningen skal være fra begynnelsen til slutten av handlingen, og hver handling i midten bør forklares i detalj.
Fra perspektivet til billedningsnettstrukturen, produksjonsprosessen er sterkt avhengig av manuelt arbeid, og produksjonsformen er en arbeidsintensiv virksomhet. Derfor, en god arbeidsinstruksjonsbok er lett å forstå, med bilder og tekst, som hjelper ansatte med å overholde arbeidsspesifikasjoner og oppnå visuelle ledelsesformål.
Etter den første utarbeidelsen av arbeidsinstruksen, en pre-produksjonsgjennomgang av produksjonsprosessen kan utføres for å oppdage og korrigere prosessdesignfeil tidlig og fremme prosessforbedring for å møte kravene til kontinuerlig produktforbedring.
Inspeksjonsstandarder: En inspeksjon utført for å hindre at defekte produkter fra prosjektet flyter inn i neste prosjekt. Innholdet inkluderer: inspeksjonsartikler, benchmarks, metoder, måleutstyr, hyppighet, osv.
04 Utgang fra hvert trinn
1. Overhold kravene i programboken
"Prosedyrebok for ny produktutvikling"
EN. Mulighetsrapport for ny produktproduksjon
B. Dannelse av APQP-teammedlemmer
C. Designkort
D. Innledende materialliste
E. Prosessflytskjema
F. Produktgarantiplan
G. Liste over spesielle egenskaper ved produktprosessen
H. Behandle FMEA
jeg. PPAP-datainnsending
2. Systempålogging og bruk
Hvert trinn må skrive ut skjemanavnet og listen. Komplette tekniske utviklingsdata, inkludert: tegninger, kretstabeller, verktøytegninger, tegninger før montering, BOM, arbeidsstandarder, inspeksjonsskjemaer og andre prosessflytdokumenter.
3. Produksjon av tredje- og skjemaer på fjerde nivå
Mål: Alle skjemaer kan lages etter faktiske forhold
05 Innledende flytstyring
Den gjelder fra start av masseproduksjon av nye produkter til tre måneders masseproduksjon eller til kvaliteten blir stabil etter at kvalitetsmålet når løfteforholdene. Når materialer, byggemetoder, og utstyr endres under tekniske endringer, den innledende flyttidsperioden vil bli bestemt basert på deres betydning. I denne perioden, det gjennomføres en rekke styringer for å sikre kvalitet og levering.
06 Konklusjon
I utvikling av nye produkter, hvis produktprosessen ikke er bestemt på et tidlig stadium, passende materialer og utstyr er ikke valgt, og tilstrekkelig verifikasjonsarbeid er ikke utført, det vil føre til store tap for senere masseproduksjon. Analysen av ledningsnetttegninger er en grunnleggende og kritisk oppgave i ledningsnettbehandling.
Derfor, nøyaktigheten og effektiviteten til tegningsanalyse er svært viktig, og vil direkte påvirke kostnadssammensetningen til produktet, for eksempel hvilke standardmaterialer, standard deler, og arbeidstimeanslag brukes. Rimelig kontroll over kostnadene for ledningsnettet gjør kostnadsanalysen for ledningsnettet mer gjennomsiktig og rasjonell. Derfor, under utviklingsprosessen, rimelig kostnadsoptimalisering gjennomføres, og relevante testdemonstrasjoner utføres for å utføre tilsvarende substitusjon og lokalisering av deler og komponenter, som vil bidra til produktkostnadsbesparelser.
R&D prosess, som forløper til produksjonsprosessen, må alltid vurdere hvordan de designede produktene kan masseproduseres. Legger vekt på harmonien mellom kundeforslag og produksjonsprosessen (målet er å oppnå lean produksjon), slik at mer oppmerksomhet vil bli viet til deltakelse av relevant personell i produksjonsprosessen.