 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Ключевые моменты проектирования станции сборки клеммных жгутов
На основе текущих технических характеристик и отраслевой практики., при проектировании станций сборки клеммных жгутов необходимо учитывать такие факторы, как структурная адаптируемость., операционная эффективность, безопасность и контроль качества. Ниже приведены ключевые направления проектирования и предложения по реализации.:
1. Проект конструкции станции
Модульная сборочная единица
Станция должна быть разделена на независимые модули, такие как обжимка клемм., обвязка жгута, подключение датчика, и т. д., поддержка параллельных операций для повышения эффективности.
Оснащен регулируемыми зажимами и устройствами позиционирования для адаптации к терминалам различной формы упаковки. (например, эпоксидная смола, металлический корпус, и т. д.).
Чертеж и интеграция параметров
Интегрируйте чертежи САПР и системы аннотаций параметров для отображения этапов сборки и ключевых размеров в режиме реального времени, чтобы уменьшить эксплуатационные ошибки..
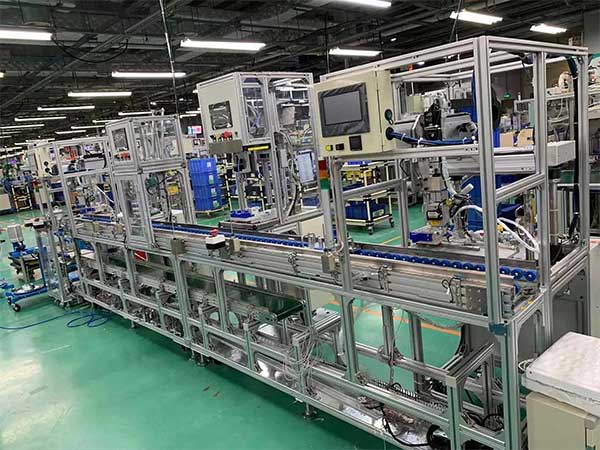
Полностью автоматизированная конструкция сборочной станции терминала
2. Конфигурация инструмента и оборудования
Выбор специального инструмента
Обжимной инструмент должен соответствовать типу клеммы. (такие как кольцевые клеммы, пулевые терминалы) для обеспечения равномерной силы обжима и отсутствия повреждений.
Оснащен высокоточными устройствами для зачистки проводов и нагревательным оборудованием для термоусадочных трубок, обеспечивающим качество обработки изоляционного слоя кабеля..
Помощь по средствам автоматизации
Внедрить автоматические устройства подачи проволоки или роботов для помощи в нарезании резьбы, чтобы снизить интенсивность ручных операций и улучшить согласованность..
3. Оптимизация операционного процесса
Механизм предотвращения и обнаружения ошибок
Благодаря цветовому кодированию, идентификация полярности и фотоэлектрические датчики, предотвращение ошибок достигается во избежание неправильной проводки или пропущенных соединений.
Интегрируйте тестер непрерывности или мультиметр для определения сопротивления жгута и подключения в режиме реального времени..
Дизайн, адаптируемый к окружающей среде
Рабочее место должно иметь пыле- и антистатические функции., и быть оснащены коррозионностойкими материалами. (например, столешницы из фторопласта) адаптироваться к медицинской или промышленной среде.
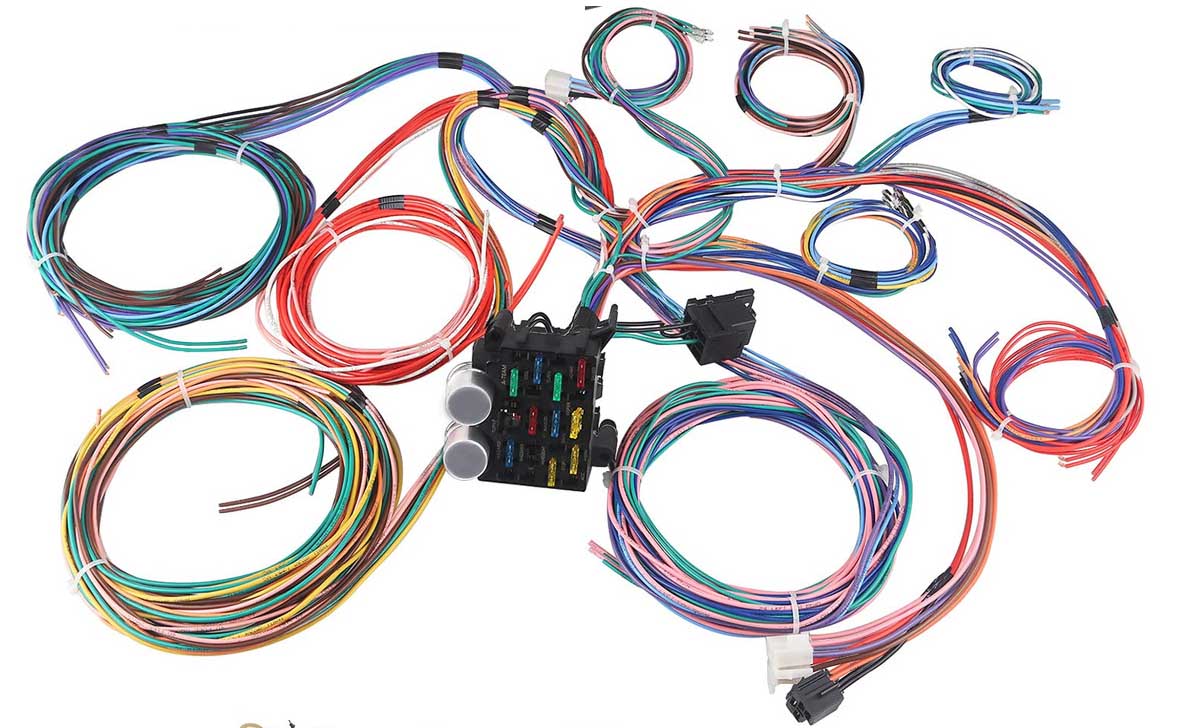
Мятежный провод 16 Универсальный жгут проводов 12 В, сделано в Китае
4. Контроль качества и отслеживаемость
Ссылки на калибровку и проверку
После сборки, Рабочие характеристики датчика должны быть проверены с помощью стандартного источника температуры или моделируемой среды. (например, дрейф сопротивления NTC ≤0,1%).
Запишите данные испытаний каждой партии жгутов. (например, время реакции на температуру, отклонение точности) для поддержки отслеживания качества.
Эргономичная оптимизация
Верстак регулируется по высоте и оснащен увеличительным стеклом или осветительным оборудованием для снижения зрительного утомления и повышения комфорта работы..
5. Адаптация типовых сценариев применения
Сборка жгутов медицинского оборудования
Он должен соответствовать уровню водонепроницаемости IP67., и используйте биосовместимые материалы для герметизации терминалов, чтобы избежать риска контакта с людьми..
Интеграция системы хранения энергии
В ответ на потребности контроля температуры аккумуляторной батареи, многоканальная схема жгута проводов разработана для обеспечения быстрого реагирования системы управления температурным режимом в системе BMS..
С помощью вышеуказанных стратегий проектирования, Станция сборки жгутов проводов терминала может обеспечить эффективное и точное крупномасштабное производство.. В то же время, соответствует строгим требованиям медицинских, промышленные и новые области энергетики для надежности и экологической адаптации.
В процессе изготовления жгутов проводов, размер и мощность жгута проводов являются ключом к определению различных типов процессов сборки..
Независимо от типа жгута проводов, требуется станция предварительной сборки, и некоторые жгуты проводов также включают в себя станции глухой заглушки.. Для простой предварительной сборки схемы, нет необходимости делать предварительную сборку платы, просто держи его в руке для работы. Для облегчения эксплуатации и самостоятельного контроля могут быть изготовлены предварительно собранные сложные пластины.. Для этого необходима подробная предустановленная рабочая инструкция, чтобы сотрудники могли четко понимать содержание работы.. Обычно инструкция по предварительной сборке должна отражать следующее содержание::
① Расположение инструкции
② Номер провода, цвет, Диаметр провода, положение отверстия
③ Номер корпуса, расположение отверстий и простая принципиальная схема
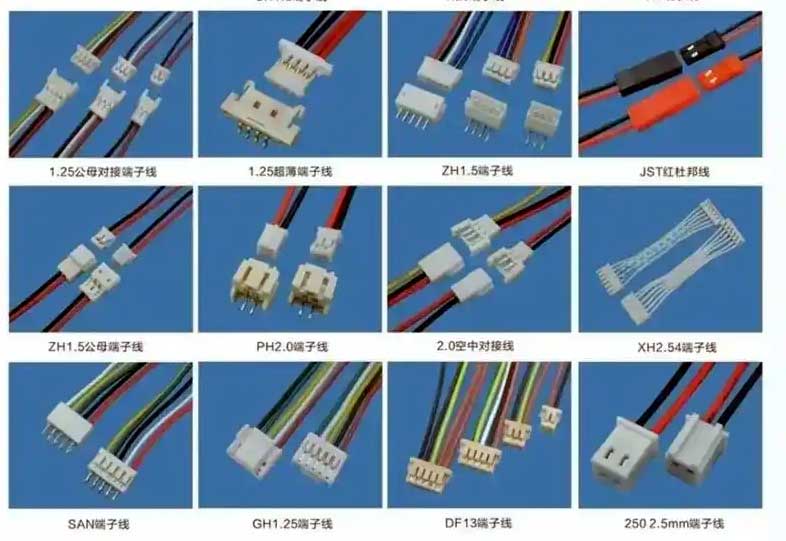
Разница между кабельной сборкой и клеммным жгутом проводов
Точки управления процессом, то есть, Ключевые моменты или меры предосторожности (включая резиновые детали, датчики, диоды, запирание, и т. д.)
⑤ Если требуется инкапсуляция, тип и длина ленты должны быть отражены
⑥ Номер заглушки и расположение отверстий.
⑦ Номер вспомогательного инструмента
В инструкции использовано самое простое и понятное выражение (например, визуализация) чтобы сотрудники могли работать быстрее и реже совершать ошибки. Прежде чем вставлять терминал, сотрудники должны проверить контактный контакт и внешний вид, и следовать принципу «одного нажатия», два прослушивания, и три рывка». Когда слышен «щелчок», это значит, что клемма вставлена на место. Если предварительно собранная часть корпуса полностью вставлена, замки, должны быть установлены крышки или кабельные стяжки. Собранный корпус тянет провода назад и провода не должны выдергиваться.. Каждое рабочее место должно проводить самопроверку после завершения.
Имеется множество предустановленных проводов и материалов., и типы относительно сложны. Их размещение должно следовать определенной логической организации и не мешать оператору.. Размещение деталей должно соответствовать порядку операций, указанному в рабочей инструкции., слева направо и сверху вниз. Проводники одинакового цвета и диаметра на одной станции не должны располагаться рядом и должны быть разнесены как можно дальше друг от друга.. Каждая часть должна быть маркирована, показ фотографий, номера деталей, ограниченное количество и другая информация. Должно быть как минимум 2 ящики с материалами, чтобы гарантировать, что пополнение запасов не повлияет на нормальную работу, и должно быть место для эвакуации пустых ящиков с материалами.. Для специальных проводов должна быть предусмотрена специальная маркировка. (такие как позолоченные или подушки безопасности) чтобы предупредить сотрудников. Окончательно, после завершения предварительно собранной ветки, его необходимо разместить по кругу на подвесной стойке или транспортной тележке, чтобы облегчить следующий этап следующей станции или окончательную сборку..
С широкой точки зрения, процесс окончательной сборки можно условно разделить на три типа: фиксированная пластина, классический сборочный конвейер и сборочный конвейер в форме буквы «H», и особенный — откидная пластина.
Для жгутов проводов с небольшим количеством цепей и простотой эксплуатации. (например, провода автомобильного освещения, магистральные провода, и т. д.), можно использовать фиксирующую пластину. Количество досок может быть увеличено или уменьшено в зависимости от объема заказа., что более гибко и удобно. По мере увеличения количества цепей, когда отдельные платы не могут обеспечить производительность и эффективность производства (такие как двигатели, линии приборной панели, и т. д.), классические методы производства, такие как динамические сборочные линии, 4-станции, и выбрано 8 станций. Но это ограничено высотой доски., и двум операторам не разрешается одновременно выполнять параллельные операции на одном рабочем месте.. Чтобы решить эту проблему, создан сборочный конвейер в форме буквы «Н». Это особенно подходит для жгутов проводов со сложными цепями и многих типов моделей автомобилей. (например, линии тела, внутренние каюты, и т. д.). Самым большим недостатком является то, что скорость вращения не должна быть слишком высокой., так как сотрудники будут страдать морской болезнью и будут уставать при длительной работе с опущенной головой.
Предварительная и окончательная сборка проходят через всю сборку жгута проводов.. Его методы производства и определения подразделений также особенно важны., а также продемонстрировать уровень инженера-технолога. Это бесконечная дорога, требующая постоянного исследования и постоянного совершенствования.. Я надеюсь, что каждый сможет идти дальше и дальше.