 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Analýza procesu prelisovania káblového zväzku
I. Prehľad procesu
Prelisovanie káblového zväzku je výrobný proces, ktorý využíva technológiu vstrekovania na potiahnutie termoplastických elastomérov (TPE), silikón a iné materiály na povrchu káblového zväzku alebo konektora na vytvorenie integrovanej štruktúry. Základom je spojiť náterový materiál so substrátom (ako je kov, plastové drôtené jadro) cez formu, aby sa dosiahlo funkčné vylepšenie a štrukturálna integrácia. Tento proces je široko používaný v oblasti automobilov, lekárske vybavenie, spotrebnej elektroniky, tam. na zlepšenie trvanlivosti, tesnenie a odolnosť produktu voči životnému prostrediu.
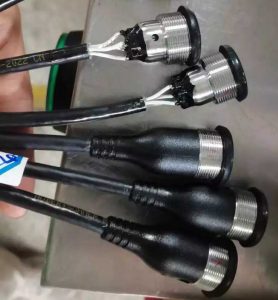
Proces prevýšenia drôtu
Ii. Kroky procesu prelisovania zväzku jadra
Predúprava drôtu
Drôtené jadro je potrebné povrchovo očistiť a otrepať, a kontroluje sa teplotná odolnosť, aby sa zabezpečilo, že spĺňa požiadavky na tepelné spracovanie náterového materiálu.
Dlhé káblové zväzky (>50m) je potrebné vyvŕtať a odizolovať pre následné umiestnenie a upevnenie.
Dizajn a umiestnenie formy
Na dosiahnutie presného umiestnenia káblového zväzku v dutine formy použite vopred zakopané konštrukcie alebo upínacie prípravky, aby ste zabránili posunutiu alebo deformácii drôtu počas vstrekovania..
Forma musí byť navrhnutá s predlisovanou tesniacou štruktúrou, aby sa vyrovnal tesniaci tlak a ochrana drôtu (ako sú hladké prechodové skosenia, aby nedošlo k rozdrveniu).
Vstrekovanie
Vložiť lištu: Vložte vopred spracovaný zväzok drôtov do formy a dokončite náter jediným vstrekovaním. Má nízke náklady, ale obmedzenú účinnosť a je vhodný pre malosériovú výrobu.
Viacnásobné lisovanie: Postupne vstrekujte rôzne materiály, vhodné pre zložité konštrukcie a veľkosériovú výrobu, a rozdiel v koeficiente tepelnej rozťažnosti materiálov je potrebné kontrolovať.
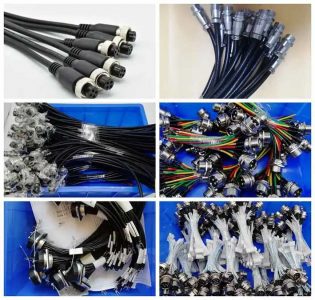
Proces zvárania káblových zväzkov leteckých zástrčiek
Následné spracovanie a testovanie
Po ochladení a finalizácii, skontrolujte hrúbku krycej vrstvy (zvyčajne ≤ 2 mm) aby sa zabránilo nadmernej hrúbke, ktorá môže spôsobiť ľahké pretrhnutie káblového zväzku alebo zvýšenie nákladov.
Skontrolujte tesnenie (ako je úroveň ochrany IP) a mechanické vlastnosti (ako je pevnosť v ťahu a odolnosť proti opotrebovaniu).
Iii. Technické výhody
funkčná integrácia
Vodotesný, prachotesný (spĺňajúce normy certifikácie IP) a antielektromagnetické rušenie sa dosiahne zapuzdrením tesniacej živice, odstránenie dodatočných ochranných komponentov.
Zabezpečte 360° funkciu odľahčenia napätia na zvýšenie pevnosti v ťahu a odolnosti káblového zväzku proti nárazu.
Optimalizácia výkonu
Náterové materiály (ako TPU a silikón) zlepšiť odolnosť voči vysokým a nízkym teplotám (-40℃ ~ 150 ℃), odolnosť proti chemickej korózii a flexibilita káblového zväzku.
Znížte montážne procesy, znížiť náklady na prácu, a sú vhodné pre automatizovanú výrobu.
IV. Kľúčové výzvy a riešenia
Kompatibilita materiálu
Teplotnú odolnosť a priľnavosť drôteného plášťa a poťahového materiálu je potrebné zosúladiť. Napríklad, silikónový povlak vyžaduje použitie drôteného jadra odolného voči vysokej teplote8.
Termosetové materiály (ako je tekutý silikón) je potrebné regulovať teplotu vstrekovania, aby nedošlo k obareniu drôtu.
Ťažkosti s riadením procesu
Chyby tesnenia: Znížte otrepy a pretečenie úpravou rýchlosti vstrekovania, tlak a teplota formy (ako je zníženie teploty materiálu na spodnú hranicu materiálu).
Poškodenie drôtu: Optimalizujte návrh predlisovania formy a použite špeciálne nástroje na zníženie rizika odsadenia alebo odsadenia.
Náklady a výnos
V ranom štádiu vývoja, miera šrotu sa musí znížiť prostredníctvom štruktúry predbežného poťahu, aby sa znížil odpad drôtu.
Pre veľkosériovú výrobu, viacnásobné lisovanie sa uprednostňuje na vyváženie investícií do zariadenia a účinnosti.
Vložka. Typické oblasti použitia
Automobilový káblový zväzok: Pečate, káblové zväzky snímačov a vnútorné časti sú potiahnuté, aby sa zlepšila odolnosť voči oleju a vibráciám.
Káblový zväzok zdravotníckych zariadení: Konektory katétrov a presné káble sú potiahnuté tak, aby spĺňali požiadavky na biokompatibilitu a sterilizáciu.
káblový zväzok svoriek priemyselnej elektroniky: Vysoko flexibilné káblové zväzky (ako sú káble robotov) sú potiahnuté, aby sa zvýšila odolnosť v ohybe a životnosť.
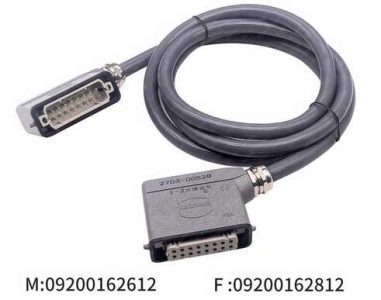
Aké sú výhody procesu prelisovania konektorov a káblových zväzkov
Zhrnutie
Proces prelisovania káblového zväzku dosahuje funkčnú integráciu a zvýšenie výkonu prostredníctvom zloženia materiálov a technológie presného vstrekovania, ale jeho úspešná realizácia závisí od prispôsobivosti materiálu, optimalizácia návrhu formy a kontrola parametrov procesu. V oblastiach s vysokým dopytom, ako sú automobily a lekárska starostlivosť, tento proces sa stal základným riešením na zlepšenie spoľahlivosti káblového zväzku a efektívnosti výroby.
Zaliaty spojovací zväzok je súborom reťazcov drôtov a káblov používaných na prenos energie, informačné alebo prevádzkové signály. Prelisované viazacie materiály káblového zväzku zahŕňajú spony, káblové spojky, rukávy, elektrická páska, alebo kombináciou týchto materiálov. V tomto článku, Inžinier káblového zväzku Overmolded hovorí hlavne o procese montáže káblového zväzku a požiadavkách.
Proces montáže spojovacieho zväzku
1. Pri výrobe káblového zväzku číslo čiastkového materiálu, veľkosť línie rezu sa musí určiť podľa polohovacej dosky.
V súčasnom procese montáže káblových zväzkov, veľkosť čiastkového čísla sa dá často splniť, ale veľkosť polohovacej dosky sa nedá splniť, výsledkom je veľa zbytočného odpadu. Čísla podmateriálov tiež vyžadujú elektrické testovanie a úplnú kontrolu.
2. Vedenie káblového zväzku.
① Rozložte každé číslo čiastkového materiálu na polohovaciu dosku podľa požiadaviek na výkrese.
② Pri zapájaní, najprv to umiestnite oblasť po oblasti. Po umiestnení čísel čiastkových materiálov do jednej oblasti, umiestnite čísla podmateriálov medzi oblasti.
③ Pre čísla medziregionálneho submateriálu, jednoduché by mali byť umiestnené ako prvé, a potom zložité.
3. Vložte PIN konektora (niektoré TER bez PIN sa musia najskôr vložiť do príslušného konektora).
Viazanie drôtom (poloha viazania je podľa polohovacej dosky, a počiatočný bod viazania je vo všeobecnosti počiatočný bod dvojitej čiary v polohovacej doske).
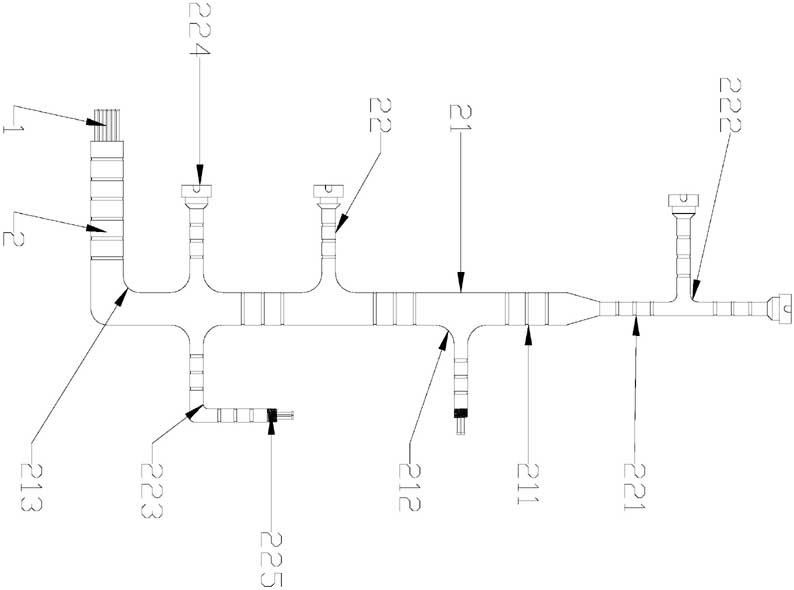
Konštrukcia vedenia káblového zväzku riadiacej skrinky v určitom zariadení
4. Elektrická skúška.
① Kvôli zložitosti montážnej linky, testovacie údaje sa musia prísne kontrolovať.
② Testovanie je možné vykonať až po potvrdení zo strany PE & QE.
Káblový zväzok motora s integrovanou gumenou manžetou
5. Úplná kontrola.
① Skontrolujte, či sa terminál a CONN nachádzajú v tolerančnej zóne.
② Skontrolujte, či je prstenec viazania drôtu rovný.
③ Skontrolujte, či je spôsob montáže dielov správny.
6. Skladujte číslo podmateriálu káblového zväzku.
Číslo submateriálu musí byť skontrolované a schválené OQC pred vykonaním ďalších opatrení.
Požiadavky na proces montáže:
1. Po spracovaní a montáži káblového zväzku, všetky káblové zväzky musia byť paralelné a nesmú sa pohybovať. Však, káblové pásky alebo zipsy nesmú zachytávať drôty.
2. Pri vkladaní PIN alebo zváraní, žilové vodiče sa nedajú skrútiť, ale nemôžu byť príliš tesné.
3. Pri elektroinštalácii, terminály, BÝVANIE, D-SUB, IDC, a CONN každého čiastkového čísla materiálu sa musia zhodovať s označením na polohovacom štítku.
4. Vodiče každého čísla submateriálu musia byť usporiadané podľa trasy na polohovacej doske.
5. Pri viazaní vlasca, lano by sa malo pohybovať vertikálne zo spodnej časti viazacieho krúžku.
6. Káblový pásik by mal byť utiahnutý a chvost by nemal presiahnuť 1 mm.
7. Pri viazaní vlasca, vzdialenosť medzi dvoma viazacími krúžkami by mala byť približne 25 mm, a každé lano by malo byť priviazané ku koncu s chvostom asi 10 mm.
8. Uviažte mŕtvy uzol na začiatku a na konci každého lana.
9. Pri viazaní drôtu, lano neotáčajte ani neovíjajte. Nezaseknite konektor o vodiace kolíky a silno ťahajte za kábel. Koniec závitu lana by mal byť pripevnený k lokalizačnému klincu a potom zviazaný. Inak, svorka môže ľahko zlomiť jadrový vodič alebo svorka môže spadnúť.
Normy kvality montáže:
Po zostavení káblového zväzku do hotového výrobku, musí sa otestovať miera vodivosti vedenia káblového zväzku, aby sa zabezpečilo, že miera vodivosti je 100% a nie sú tam žiadne skraty alebo nesprávne obvody. Súčasne, musí tiež spĺňať kvalitatívne normy požadované zákazníkmi káblových zväzkov, a pri balení poskytnúť osvedčenie o záruke bezpečnosti a kvality.
Každý krok procesu montáže a testovania káblového zväzku sa snaží byť precízny, usilovať sa o dokonalosť, a štandardizovať prevádzkové požiadavky v súlade s ISO 9001:2015 systém manažérstva kvality.