 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Уобичајени режими квара:
Лош контакт:
Недовољна компресија током пресовања може довести до лошег контакта између жице и терминала, што доводи до високог отпора и потенцијалног прегревања.
Лоша изолација:
Неправилно скидање изолације или пресовање може да открије жицу, што доводи до квара изолације и кратких спојева.
Слаба фиксација:
Лоше увијена веза може да се одвоји од жице или терминала због недовољног приањања.
Корозија:
Излагање влази или корозивним супстанцама може кородирати везу, повећава отпор и потенцијално изазива неуспех.
Прегревање:
Висока отпорност на контакт услед лошег пресовања може довести до прекомерног стварања топлоте, потенцијално оштетити везу или оближње компоненте.
Ослобађање од стреса:
У далеководима, ослобађање напрезања узроковано челичним језгром и челичним анкером жице за пресовање и пресовање алуминијумске цеви и жице може довести до клизања и лома проводника.
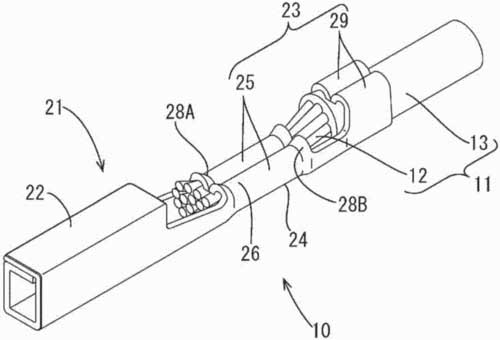
Метода пресовања и шаблона за пресовање жица са терминалима
Лош контакт:
Недовољна компресија током пресовања може довести до лошег контакта између жице и терминала, што доводи до високог отпора и потенцијалног прегревања.
Лоша изолација:
Неправилно скидање изолације или пресовање може да открије жицу, што доводи до квара изолације и кратких спојева.
Слаба фиксација:
Лоше увијена веза може да се одвоји од жице или терминала због недовољног приањања.
Корозија:
Излагање влази или корозивним супстанцама може кородирати везу, повећава отпор и потенцијално изазива неуспех.
Прегревање:
Висока отпорност на контакт услед лошег пресовања може довести до прекомерног стварања топлоте, потенцијално оштетити везу или оближње компоненте.
Ослобађање од стреса:
У далеководима, ослобађање напрезања узроковано челичним језгром и челичним анкером жице за пресовање и пресовање алуминијумске цеви и жице може довести до клизања и лома проводника.

Терминални конектор је објаснио уобичајене проблеме са кваром терминала и решења
Фактори који доприносе неуспеху:
Неправилне технике пресовања:
Неупотреба одговарајућег алата за пресовање за величину жице и тип терминала, неправилна сила пресовања, или непотпуно пресовање може довести до квара.
Оштећени алати:
Истрошене или оштећене чељусти или зглобови на алату за пресовање могу угрозити механичку поузданост везе.
Деградација материјала:
Излагање екстремним температурама, вибрација, или корозивна окружења могу деградирати жицу, терминал, или изолације, чинећи их подложнијим неуспеху.
Неадекватна припрема жице:
Неправилно уклањање изолације или припрема жице такође може довести до кварова у пресовању.
Детекција и превенција:
Визуелна инспекција:
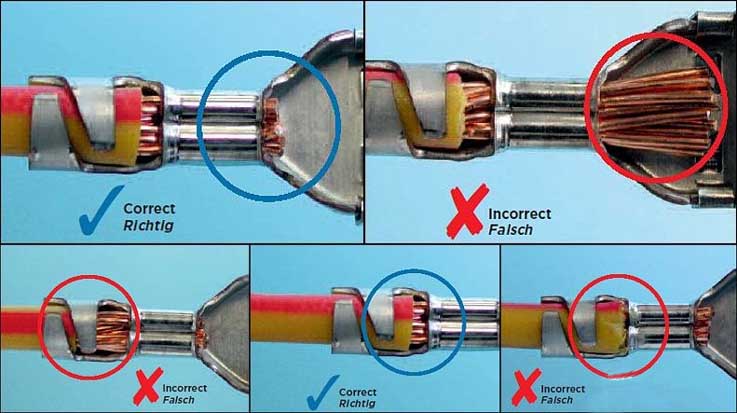
Коришћењем микроскопа или лупе, техничари могу визуелно да прегледају кримп за одговарајућу компресију, интегритет жице, и било каквих знакова оштећења.
Утицај дефекта дислокације напонског конуса кабла на температуру интерфејса и расподелу напона
Неправилне технике пресовања:
Неупотреба одговарајућег алата за пресовање за величину жице и тип терминала, неправилна сила пресовања, или непотпуно пресовање може довести до квара.
Оштећени алати:
Истрошене или оштећене чељусти или зглобови на алату за пресовање могу угрозити механичку поузданост везе.
Деградација материјала:
Излагање екстремним температурама, вибрација, или корозивна окружења могу деградирати жицу, терминал, или изолације, чинећи их подложнијим неуспеху.
Неадекватна припрема жице:
Неправилно уклањање изолације или припрема жице такође може довести до кварова у пресовању.
Детекција и превенција:
Визуелна инспекција:
Коришћењем микроскопа или лупе, техничари могу визуелно да прегледају кримп за одговарајућу компресију, интегритет жице, и било каквих знакова оштећења.
Тестинг Метходс:
Ултрасониц Трансмиссион: НАСА је развила метод за проверу квалитета пресовања недеструктивно коришћењем ултразвучног преноса.
Испитивање затезања: иЦримп Тоолс предлаже коришћење тестера за повлачење како би се измерила сила потребна за одвајање увијене везе, каже да се може користити и монитор силе савијања.
Контрола квалитета:
Спровођење мера контроле квалитета, као што је праћење детаљних процедура пресовања и провера сваког пресовања у сваком кораку, може помоћи да се обезбеди добро почетно пресовање и спречи кварови.
Закључак:
Разумевањем уобичајених начина квара и фактора који доприносе кваровима у пресовању, инжењери и техничари могу применити ефикасне мере контроле квалитета и методе тестирања како би осигурали поузданост и дуговечност пресованих спојева.
Операција пресовања терминала је важан процес у обради кабелског свежња. У целој индустрији, појава лоше обраде у овом процесу је релативно велика. Само побољшањем стопе приноса операција пресовања терминала можемо значајно повећати производни капацитет обраде жица и побољшати ефикасност и квалитет обраде жица. Дакле, који су разлози за лоше пресовање терминала у аутоматским терминалним машинама?
У наставку су наведени главни нежељени феномени у операцијама пресовања терминала и анализирани уобичајени узроци нежељених појава:
1: Слабо изобличење терминала и деформација
Манифестације:
1. Феномен бочног савијања и деформације терминала;
Аксијална дисторзија и деформација терминала.
Лоши разлози:
1. Терминал није у средини доњег ножа и нагнут је налево/десно;
Када уређај за пренос терминала калупа транспортује терминале у крајњи положај, затегнутост опруге уређаја за пренос је преслаба или прејака. Терминал се не може пребацити у исправан положај главе, а буђ не достиже нити превазилази ситуацију;
До квара ће доћи ако сечиво (Цримпер/Анвил) се носи када се пробијају терминали;
4. Лоше савијање терминала је узроковано неусклађеношћу центра кримпера и доњег ножа. Додатно, такође ће проузроковати хабање сечива и учинити да је удубљење превише дубоко;
5. Дефекти узроковани тиме што терминал није напајан на месту због истрошености жице за подешавање положаја.2: Кабелски свежањ није монтиран на месту и неисправан је
Манифестације:
1. Дубоко ударање: притисните подручје језгра на омотач жице;
Дубоко бушење: Дужина жице језгра је предугачка, изазивајући деформацију терминала;
3. Плитко пребијање: Спољни омотач или жица за језгро није утиснута у назначено подручје;
Лоши разлози:
1. Дужина скидања жиле језгра је предугачка или прекратка;
2. Кримповање је узроковано неправилним позиционирањем жице.
Три: Утор за звоно терминала је неисправан
Манифестације:
Лоши разлози:
1. Положај терминала и кримпера је погрешан, а отвор звона није формиран или је превелик;
2. Равна глава је удаљенија од траке за вођење, а проблеми се могу појавити када се терминали померају и преносе;
Четири: Изрез на терминалу је неисправан
Манифестације:
Лоши разлози:
1. Дефектни феномен се јавља када одсечени део терминала није у исправном положају, али је више истурена или унутра. Лоше резне ивице се манифестују у резним ивицама које су предугачке или прекратке, резна површина је нагнута, изгребан, а површина сечења је закривљена. Када је отвор за сечење предугачак, кутија неће бити уметнута на место и кутија ће висити. Ако је прекратко, може оштетити терминал;
2. Када се терминал пресече, резни део ће бити груб и храпав.
разлог:
① Када је површина реза истрошена
② Крај изолационог равног утикача је истрошен
③ Ако постоји размак између површине реза и равног чепа
Пет: Терминали су подигнути & терминалне куке су неисправне
Манифестације:
1. Кука терминала се односи на феномен да се предњи крај терминала савија нагоре када се терминал заврши;
2. Нагиб терминала се односи на појаву да се предњи крај терминала савија надоле када се терминал заврши.
Лоши разлози:
1. Терминал није у исправном положају равне главе;
2. Равна глава и потпорна платформа нису у исправном положају;
Шест: Дефекти лабаве жице
Манифестације:
Сва жичана језгра нису потпуно затворена у зони пресовања;
Лоши разлози:
Током процеса скидања изолационог слоја или везивања каблова, жице језгра постају лабаве, што се може побољшати контролом процеса и употребом полуогољених жица;
Дефекти у области притискања каблова
Манифестације:
1. Спољна брава ножа пробија изолациони слој;
2. Спољна брава ножа не држи у потпуности жицу;
3. Уста браве су асиметрична са обе стране;
Лоши разлози:
1. Оштрица се не поклапа;
2. Подесите висину пресовања;8: Дефекти узроковани даљином преноса терминала (Храњење)
Удаљеност довода се односи на растојање кретања од краја до следећег терминалног слота, као што је приказано на слици:Манифестација и разлози:
1. Лош пренос узрокован зато што хватаљка није на свом месту
2. Лош пренос узрокован хабањем хватаљке;9: Дефектна сила повлачења терминала НГ
Форма израза: Након пресовања, тест силе извлачења је НГ (искључујући факторе плесни)
Лош начин руковања: подесите висину пресовања
1. Општи начин подешавања калупа за висину пресовања
2. Како подесити висину пресовања калупа типа Цам
Горе наведено је увод у узроке квара аутоматске терминалне машине и лошег пресовања терминала. Такође сумира 9 узроци и методе побољшања лошег пресовања терминала. Верујем да сви имају извесно разумевање разлога за лоше пресовање у аутоматским терминалним машинама. У свакодневном животу, морате обавити добар посао у одржавању аутоматске терминалне машине да бисте побољшали ефикасност пресовања терминала и уштедели трошкове рада.