 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Omfattande jämförelse av ultraljudssvetsning och U-typ krympningsledningar
Jag. Arbetsprincip
Ultraljudssvetsning
Genom högfrekvent mekanisk vibration (vanligtvis 20kHz eller 40kHz), metallkontaktytan gnids för att generera värme, och molekylär fusion uppnås i fast tillstånd. Det tillhör fastfassvetstekniken. Ingen ström eller hög temperatur värmekälla krävs för att undvika problem med oxidation och stänk.
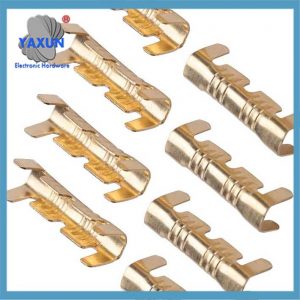 U-formad kopparanslutningar Öppen fat Crimp Wire Kabel Snabbkablar Butt Docking Connector Sortiment Kit |
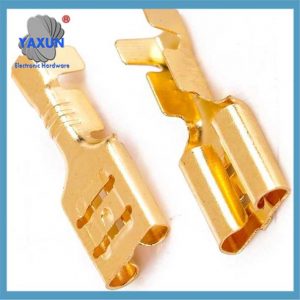 Högkvalitativa U-form U-typ billedningsnätsanslutningar Koppar Mässing Crimp Ledterminaler för 6-10mm2 kabel |
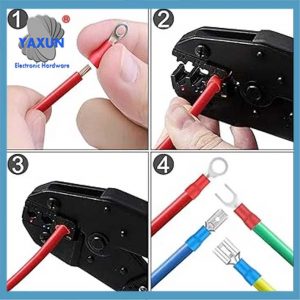 Tråd elektriska kontakter Sortimentsats med ring, Spade, Stånga, Snabbkoppling, Crimpvajer |
U-typ pressning
Kallstämpling av flera ledningar med U-formade terminaler, mekanisk anslutning genom friktion genererad av fysisk deformation. Processen är enkel, men det kan finnas små hålrum inuti på grund av otillräcklig deformation.
Iii. Process och kostnad
Investering i utrustning
Den initiala kostnaden för ultraljudssvetsmaskin är hög (speciellt svetshuvud och högprecisionsparameterjustering krävs), men den långsiktiga underhållskostnaden är låg; U-typ pressutrustning har låg kostnad, men terminaler och formar måste bytas ut ofta.
Produktionseffektivitet
Ultraljudssvetsning har en hög hastighet (<1 sekund/punkt), som lämpar sig för massproduktion; Krympning av U-typ kräver manuell hjälp för att justera trådens position, och effektiviteten är något lägre.
Materialkrav
Ultraljudssvetshuvuden kräver speciella legeringar med hög slitstyrka (såsom titanlegeringar), och tillverkningsprocessen är komplex; U-formade terminaler är oftast koppar- eller aluminiumlegeringar, med en hög grad av standardisering.
Iv. Miljöskydd och säkerhet
Ultraljudssvetsning har inga gnistor, kräver inte lödning eller flussmedel, och är i linje med trenden med grön tillverkning;
U-formad krympning är beroende av fysisk deformation, och även om det inte har några utsläpp, det kräver behandling av metallavfall.
V. Typiska tillämpningsscenarier
Prioriterad ultraljudssvetsning:
Högspänningsledningar för nya energifordon, kommunikationslinjer ombord (som CAN-buss), kabelstammar för precisionssensorer, och andra områden som har strikta krav på lågt motstånd och hög tillförlitlighet. Prioriterad U-formad crimpning:
Vanliga lågspänningsledningar, kablage till billiga fordon, och tillfälliga reparationsscenarier.
Sammanfattning
Ultraljudssvetsning har fler fördelar i prestanda, varaktighet, och miljöskydd, Men kostnaden är högre; U-formad crimping är känd för sin ekonomi och flexibilitet, och är lämplig för konventionella scenarier. Det faktiska urvalet måste utvärderas omfattande i kombination med specifika processkrav, kostnadsbudgetar, och produktpositionering.
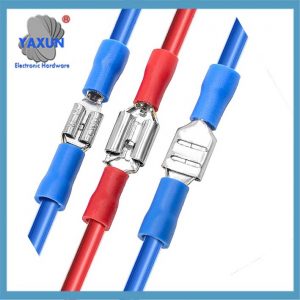 Isolerad u-typgaffel rödblå terminaluppsättning elektrisk trådkabel crimp spade ringkontakt sortiment |
 Ultraljudssvetsning av metall av terminaler med isoleringskrymp – erminal svetsmaskin, Avisolerings- och pressmaskin |
 Nettovärdet av ultraljudsmetallsvetsprocessen |
Ultraljudssvetsning och U-formad krympning används i stor utsträckning i företaget som de två huvudsakliga metoderna för att ansluta billedningar. Denna artikels ledningsnätsingenjör introducerar huvudsakligen de två anslutningsmetoderna mellan ledningar, ultraljudssvetsning och U-formad crimpning, inom tillverkning och tillverkning av kablage till bilar. En jämförande analys av fördelarna och nackdelarna med dessa två metoder genomfördes, som kan ge en referens för valet av anslutningsmetoder mellan ledningar i tillverkningsprocessen av bilkablage.
Eftersom funktionerna hos elektriska apparater för bilar blir mer och mer komplexa, och det finns fler och fler varianter, ledningsnätet fungerar som medium för signalöverföring mellan olika elektriska apparater i bilen. Slingförhållandena mellan ledningsnätsledningar blir mer och mer komplexa, och det finns fler och fler incheckningspunkter mellan ledningarna. Till exempel, det finns hundratals punkter som har fastnat i hyttens ledningsnät på tunga lastbilar.
Därför, stansningsprocessen är en mycket viktig del av kabelhärvans pressning. Frågor som valet av stansningsmetoder och valet av stansutrustning måste övervägas av konstruktörer av kablageprocesser och till och med företagsproduktion.
1 – De viktigaste metoderna och introduktionen av incheckning av bilkabelstammar
Inom bilindustrin ledningsnät, stansning avser att ansluta de exponerade koppartrådarna efter att isoleringen av varje tråd tagits bort genom att svetsa eller krympa för att bilda en slinga. Den fastnade punkten hänvisar till den position där varje ledningsnät sitter fast. Beroende på placeringen av den fastnade punkten mellan ledningarna, stansmetoden kan delas in i öppningsstansning och dockningsstansning.
Öppen stansning innebär att huvudledningen är en hel ledare och att klämpunkten är på huvudledningen men inte i båda ändarna av huvudledningen. De återstående trådarna svetsas på det ställe där huvudtrådens isolering skalas av, så det kallas också mid-stripping punch.
Stumpstansning innebär att klämpunkten är i änden av vajern, och ena änden av tråden är ansluten till ena änden av andra trådar som måste stansas genom krympning eller svetsning. Det kan vara en ledare och flera ledare, eller två eller flera ledare och flera ledare. Trådarna i vilka båda ändar är involverade i stansning kallas övergångstrådar. Ensidig stansning är ett speciellt sätt att stämpla, som är, alla trådar är svetsade eller krympta på samma sida. Öppningspunch-in och dockningspunch-in visas i figuren 1.
Figur 1, Schematiskt diagram över trådavisolering och dockning.
Beroende på utrustning och principer, stansning kan delas in i två typer: ultraljudssvetsning och krympning av U-formade delar.
Ultraljudssvetsning är en svetsmetod som använder högfrekventa mekaniska vibrationer för att rekombinera svetsmaterialets yta. Det är en process mellan kalltryckssvetsning och friktionssvetsning. Den omvandlar lågfrekvent el till högfrekvent el, omvandlar sedan högfrekvent elektrisk energi till högfrekvent mekanisk vibrationsenergi, och överför sedan den högfrekventa mekaniska vibrationsenergin till ytorna på de två metaller som behöver svetsas. Och applicera ett vertikalt tryck på svetsytan, vilket får de två metallytorna att gnida mot varandra för att generera värmeenergi för att smälta metallen, och under kort tryck, smältan kommer att bilda en fusion mellan de molekylära skikten när bindningsytan stelnar.
Principen för ultraljudssvetsning visas i figuren 2. För pressning av U-formade delar, de U-formade delarna och pressmaskinen väljs utifrån kontakternas totala tråddiameter. En speciell pressform och käftar är utvecklade för varje typ av U-formad bit, och sedan kallstansas två eller flera trådar tillsammans med hjälp av U-formad bitpressutrustning. U-formad bitkrympning är en enkel fysisk klämning av trådens koppartråd genom den U-formade delen av metallstycket, och ytfriktionen mellan intilliggande koppartrådar används för att säkerställa anslutningen mellan tråden och den U-formade delen.
Figur 2 Schematiskt diagram av ultraljudssvetsprincipen
2 – Jämförande analys av ultraljudssvetsning och krympning av U-formade delar
2.1 Jämförande analys av ledande egenskaper
Spänningsfall är en viktig indikator på en tråds ledande prestanda. Det så kallade spänningsfallet avser den potentialskillnad som bildas över motståndet när ström flyter. Enligt Ohms lag U=RI, när strömmen i kretsen är konstant, spänningen är proportionell mot resistansen, som är, desto större motstånd, desto större spänningsfall, och ju mindre motstånd, desto mindre spänningsfall. Spänningsfallet U för en isolerad ledare beräknas som:
U=IPL/A
(1) I formeln, U—spänningsfall; P—resistivitet; L—trådslängd; A—trådens tvärsnittsarea.
U-formad krympning är en enkel extrudering av ledarens koppartråd för att orsaka fysisk deformation av koppartråden för att skapa en anslutning genom friktion. Intilliggande koppartrådar i tråden är fortfarande oberoende metallenheter och kan inte vara i fullständig kontakt för att bilda hål. Förekomsten av dessa tomrum är oundviklig, vilket kommer att göra att resistiviteten P hos krimpdelen ökar, spänningsfallet U att öka, och ledningsförmågan att minska, därigenom minskar överföringskvaliteten för elektriska signaler. Påverka den normala driften av elektrisk och elektronisk utrustning. Efter ultraljudssvetsning, de intilliggande metallerna smälts samman till en helhet, vilket ger en bättre densitet än svetsdelen av U-formade delar. Det kommer inte att finnas några tomrum, resistiviteten är låg och nära noll, spänningsfallet vid ultraljudssvetsning är lägre under samma förhållanden, och konduktiviteten och signalöverföringskvaliteten är bättre. Dessutom, ultraljudssvetsdelen har ett lägre motstånd än den U-formade delens krympning, vilket minskar värmeackumuleringen som orsakas av kontaktmotstånd. I viss utsträckning, kvalitetsrisken med att ledningsnätet bränns orsakat av den lokala temperaturhöjningen av ledningsnätet undviks.
2.2 Jämförande analys av användningsomfång
Ultraljudssvetsning är mycket effektiv för att förbättra signalöverföringskvaliteten och strömöverföringskapaciteten hos trådar, och kan också förbättra stabiliteten hos bilars elektriska system. Till exempel, ledningar med en tvärsnittsarea på 10 mm2 eller mer och Controller Area Network (BURK) trådar kräver i allmänhet ultraljudssvetsning. Dock, ultraljudsvibrationer kommer att förstöra beläggningen. Kopparytbeläggningar såsom silverplätering, zinkplätering, tennplätering, etc. kan förhindra oxidation och förbättra ledningsförmågan. Tennplätering av koppartråd har stor inverkan på ultraljudssvetsning. Smältpunkterna för tenn och koppar är mycket olika. Under svetsning, tennskiktet är snabbt i smält tillstånd, blockerar därmed kombinationen av kopparatomer och påverkar svetskvaliteten. För belagda trådar, U-formad krympning krävs i allmänhet.
2.3 Jämförande analys av svetskvalitet
Ultraljudssvetsmaterial har metallegenskaper som är icke-smältande och icke-spröda, och påverkas minimalt av yttre fukt, damm, olja och gas. Det är inte lätt att orsaka korrosion, oxidation och andra oönskade förhållanden i koppartråden, därigenom undviks försämring av kabelstammens ledningsförmåga och signalöverföringsprestanda, och tillförlitligheten för fast anslutning är hög. Det finns kvarvarande spänningar i trådkärnan vid krimpdelen av de U-formade delarna, och det finns en risk för att metallstämpeln studsar, och det finns risk för oxidation och rost under tuffa arbetsförhållanden. Inte lika pålitlig som ultraljudssvetsning. Ultraljudssvetsning har en rektangulär form vid svetspunkten, utan lösa kärntrådar, trasiga ändar eller spruckna kärntrådar, och ledningarna är inte böjda och leder ut direkt från smältpunkten. Ultraljudssvetsning kan orsaka överdriven svetsning och tränga igenom det skyddande värmekrympbara röret; änden av trådkärnan sträcker sig för att överlappa trådisoleringsskiktet; tråden kommer inte ut i en rak linje från smältpunkten; trådkärnan flyger ut och tränger igenom det skyddande värmekrympbara röret. En defekt produkt orsakad av en eller flera trasiga kärntrådar på grund av svetsprocessen (i allmänhet, det krävs att antalet saknade kärntrådar för varje tråd inte överstiger 10%). När U-formade delar krymps, trådkärnan kan flyga ut och tränga igenom det skyddande värmekrympröret; änden av trådkärnan sträcker sig för att överlappa trådisoleringsskiktet; trådmanteln pressas av stansstycket; den totala diametern på stanstråden stämmer inte överens med stansstycket, etc.
2.4 Jämförande analys av kostnader
Ultraljudssvetsning kräver metallmaterial med god seghet (liten mekanisk förlust under ljudvågsöverföring). Därför, de mest använda materialen är aluminiumlegering och titanlegering. Dock, ultraljudssvetsning av metall kräver att svetshuvudet är slitstarkt (högre hårdhet krävs), vilket gör valet av material svårare, eftersom hårdhet och seghet i sig är motsatta, vilket kräver val av mycket högkvalitativa stålmaterial. För att maximera svetshuvudets effektiva livslängd, kostnaden är mycket hög. Priset på ultraljudssvetsmaskiner är generellt sett högre än för krimpmaskiner, och den initiala investeringen är högre. Vid användning av U-formad pressning, ett U-format stycke krävs för varje klämpunkt i selen. Ledningsprodukter med många fastnade punkter och stora partier använder ett stort antal U-formade delar, vilket resulterar i höga ackumulerade kostnader. Till exempel, priset på U-formade delar är 0.05 RMB/styck, och antalet klämpunkter för hyttkablage är 100 bitar/hängande, sedan den totala kostnaden för att producera 1,000 hytt ledningsnät U-formade delar är 5,000 RMB.
2.5 Jämförande analys av funktionsduglighet
Innan ultraljudssvetsning och U-formade delar krympning, det är nödvändigt att sortera bort de avskalade koppartrådarna i de svetsade trådarna för att undvika problem som skeva koppartrådar, grader, spridda koppartrådar, och kontaminering med främmande ämnen.
Under ultraljudssvetsprocessen, ledningarna ska vara anordnade vertikalt överlappande, och trådarna med stor tvärsnittsarea bör vara nära svetsverktygshuvudet nedanför för att säkerställa tillräcklig svetsning. Ledarna ska placeras mot städets yta, tätt mot varandra, för att ge tillräcklig soliditet efter svetsning. Längden på ledaröverlappningen bör i allmänhet vara mellan 5 mm och 7 mm. Om den överlappande längden är för kort, det är svårt att säkerställa svetshållfastheten. Om den överlappande längden är för lång, svetsänden blir lätt skev, vilket gör det obekvämt för nästa process. Oxidation, trasiga ledningar, defekter och smältning av isoleringsskiktet är i allmänhet inte tillåtna på svetsfogens yta. Det schematiska diagrammet för ultraljudssvetsoperationen visas i figuren 3.
Figur 3, Schematiskt diagram av ultraljudssvetsning
Tillverkningen av U-formade delar är snabb och utrustningen är enkel. I princip, antalet krimpade trådar för U-formade delar bör inte överstiga 5. Den rekommenderade staplingsordningen för trådar är från tjock till tunn och från topp till botten. Ledaren ska vara helt intryckt i den krympta delen av stansstycket. Trådändarna ska vara synliga på båda sidor av den U-formade delen och längden (C) från isoleringen till stansstycket bör inte vara större än 3 mm, och längden på trådkärnan som sträcker sig ut ur stansstycket bör vara 0≤B≤1 mm. Det schematiska diagrammet för den U-formade komponentpressningsoperationen visas i figuren 4.
Figur 4, U-formade delar pressningsoperation schematiskt diagram
3 - Sammanfattning
Ultraljudssvetsning har lägre resistivitet, mindre spänningsfall, bättre elektrisk ledningsförmåga och högre tillförlitlighet än krimpning av U-formade delar, men det kräver en stor investering i utrustning, svetshuvudet är dyrare, och den kan inte svetsa pläterade metaller. Krympning av U-formade delar har ett bredare användningsområde än ultraljudssvetsning, och utrustningen är enkel och lätt att använda. Dock, U-formade delar använder mycket förbrukningsvaror. Jämfört med ultraljudssvetsning, U-formade delar har högre resistivitet, större spänningsfall, sämre ledningsförmåga, och sämre tillförlitlighet. . Tillverkare av kablage till bilar bör göra en omfattande utvärdering av dessa två trådanslutningsmetoder och göra rimliga konfigurationer. Dock, ultraljudssvetsning, som en ny avancerad svetsteknik, har uppenbara fördelar som överlägsen ledningsförmåga och miljöskydd, och är utvecklingsriktningen för tillverkning av kablage till fordon.