 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Analys av övergjutningsprocessen för kablage
Jag. Processöversikt
Övergjutning av trådstammar är en tillverkningsprocess som använder formsprutningsteknik för att belägga termoplastiska elastomerer (TPE), silikon och andra material på ytan av ledningsnätet eller kontakten för att bilda en integrerad struktur. Kärnan är att kombinera beläggningsmaterialet med substratet (såsom metall, plasttrådskärna) genom formen för att uppnå funktionsförbättring och strukturell integration. Denna process används i stor utsträckning inom bilar, medicinsk utrustning, konsumentelektronik, etc. för att förbättra hållbarheten, produktens tätning och miljöbeständighet.
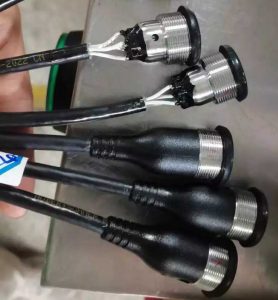
Overmolding Process
Ii. Processsteg för övergjutning av kärntrådsstammar
Trådförbehandling
Trådkärnan måste ytrengöras och graderas, och temperaturbeständigheten kontrolleras för att säkerställa att den uppfyller de termiska bearbetningskraven för beläggningsmaterialet.
Långa ledningsnät (>50m) måste borras och skalas för efterföljande positionering och fixering.
Formdesign och positionering
Använd förbegravda strukturer eller verktygsfixturer för att uppnå exakt positionering av trådstammen i formhåligheten för att förhindra trådförskjutning eller deformation under formsprutning.
Formen måste utformas med en förpressad tätningsstruktur för att balansera tätningstrycket och trådskyddet (såsom mjuka övergångsfasningar för att undvika krossning).
Formsprutning
"Infoga list".: Sätt den förbearbetade trådstammen i formen och komplettera beläggningen med en enda formsprutning. Den har låg kostnad men begränsad effektivitet och är lämplig för produktion av små partier.
Multi-shot gjutning: Injicera olika material i etapper, lämplig för komplexa strukturer och storskalig produktion, och skillnaden i termisk expansionskoefficient för materialen måste kontrolleras.
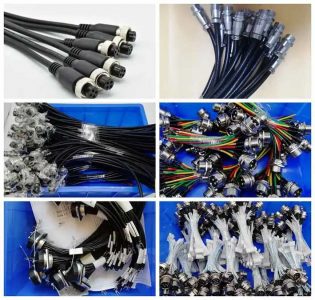
Aviation plug ledningsnät svetsning övergjutning process
Efterbearbetning och testning
Efter kylning och slutbehandling, kontrollera tjockleken på beläggningsskiktet (vanligtvis ≤2 mm) för att undvika överdriven tjocklek som kan göra att kabelstammen lätt går sönder eller ökar kostnaderna.
Verifiera tätningen (såsom IP-skyddsnivå) och mekaniska egenskaper (såsom draghållfasthet och slitstyrka).
Iii. Tekniska fördelar
Funktionell integration
Vattentät, dammtät (uppfyller IP-certifieringsstandarder) och anti-elektromagnetiska störningar uppnås genom tätande hartsinkapsling, eliminerar ytterligare skyddskomponenter.
Tillhandahålla 360° dragavlastningsfunktion för att förbättra draghållfastheten och slaghållfastheten hos kabelstammen.
Optimering av prestanda
Beläggningsmaterial (som TPU och silikon) förbättra motståndet vid höga och låga temperaturer (-40℃~150℃), kemisk korrosionsbeständighet och flexibilitet hos ledningsnätet.
Minska monteringsprocesser, minska arbetskostnaderna, och är lämpliga för automatiserad produktion.
Iv. Viktiga utmaningar och lösningar
Materialkompatibilitet
Temperaturbeständigheten och vidhäftningen av trådhuden och beläggningsmaterialet måste matchas. Till exempel, silikonbeläggning kräver användning av högtemperaturbeständig trådkärna8.
Termohärdande material (som flytande silikon) måste kontrollera injektionstemperaturen för att undvika skållning av tråden.
Processkontrollsvårigheter
Tätningsdefekter: Minska grader och spill genom att justera insprutningshastigheten, tryck och formtemperatur (såsom att sänka materialtemperaturen till materialets nedre gräns).
Trådskada: Optimera formens prekompressionsdesign och använd specialverktyg för att minska risken för fördjupning eller förskjutning.
Kostnad och avkastning
I det tidiga utvecklingsstadiet, skrothastigheten måste minskas genom förbeläggningsstrukturen för att minska trådavfall.
För storskalig produktion, multi-shot formning är att föredra för att balansera utrustningsinvesteringar och effektivitet.
V. Typiska användningsområden
Kabelnät för fordon: Sälar, sensorledningar och inre delar är belagda för att förbättra olje- och vibrationsmotståndet.
Medicinsk utrustning ledningsnät: Kateteranslutningar och precisionskablar är belagda för att uppfylla kraven på biokompatibilitet och sterilisering.
Industriell elektronikkabelnät: Högflexibla ledningsnät (som robotkablar) är belagda för att förbättra böjmotstånd och livslängd.
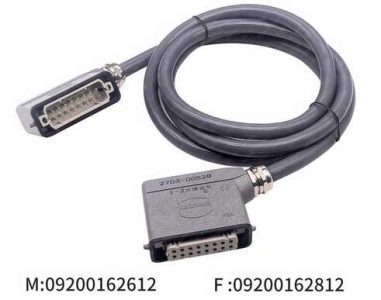
Vilka är fördelarna med övergjutningsprocessen för kopplingar och kablage
Sammanfattning
Övergjutningsprocessen för ledningsnätet uppnår funktionell integration och prestandaförbättring genom materialblandning och precisionsformsprutningsteknik, men dess framgångsrika implementering beror på materiell anpassningsförmåga, optimering av formdesign och processparameterkontroll. Inom efterfrågade områden som bilar och sjukvård, denna process har blivit en kärnlösning för att förbättra ledningsnätets tillförlitlighet och produktionseffektivitet.
Övergjuten anslutningskabel är en samling strängar av ledningar och kablar som används för att överföra ström, information eller driftsignaler. Övergjutna ledningsnätsbindningsmaterial inkluderar klämmor, buntband, ärmar, eltejp, eller en kombination av dessa material. I den här artikeln, Ingenjören för Overmolded kabelstammen talar huvudsakligen om monteringsprocessen och kraven på kabelstammen.
Monteringsprocess för anslutningssele
1. Vid tillverkning av ledningsnätet delmaterialnummer, skärlinjens storlek måste bestämmas enligt positioneringsplattan.
I den nuvarande monteringsprocessen för kabelstammen, storleken på delmaterialnumret kan ofta uppfyllas, men storleken på positioneringsplattan kan inte uppfyllas, resulterar i mycket onödigt avfall. Delmaterialnummer kräver också elektrisk provning och fullständig inspektion.
2. Kabelnätsdragning.
① Lägg ut varje delmaterialnummer på positioneringsplattan enligt kraven i ritningen.
② Vid kabeldragning, placera det först område för område. Efter att ha placerat delmaterialnumren i ett enda område, placera delmaterialnumren över områden.
③ För siffror på delmaterial över regioner, enkla ska placeras först, och sedan komplexa.
3. Sätt in kontaktens PIN-kod (vissa TER utan PIN måste först sättas in i motsvarande kontakt).
Trådbindning (bindningsläget är enligt positioneringsplattan, och startpunkten för bindningen är i allmänhet startpunkten för dubbellinjen i positioneringsplattan).
Ledningsnätets ledningsstruktur i kontrollboxen i en viss utrustning
4. Eltest.
① På grund av monteringslinjens komplexitet, testdata måste kontrolleras noggrant.
② Testning kan endast utföras efter bekräftelse av PE & QE.
Motorkabelnät med integrerad gummistövel
5. Fullständig inspektion.
① Kontrollera om terminalen och CONN är inom toleranszonen.
② Kontrollera om trådbindningsringen är jämn.
③ Kontrollera om monteringsmetoden för delar är korrekt.
6. Lagra ledningsstammens undermaterialnummer.
Undermaterialnumret måste inspekteras och godkännas av OQC innan efterföljande åtgärder kan vidtas.
Krav på monteringsprocessen:
1. Efter att ledningsnätet bearbetats och monterats, alla ledningsnät måste vara parallella och kan inte röra sig. Dock, buntbanden eller dragkedjorna får inte haka i vajrarna.
2. Vid insättning av PIN eller svetsning, kärntrådarna kan inte tvinnas ihop, men de kan inte vara för täta.
3. Vid kabeldragning, terminalerna, HUS, D-SUB, IDC, och CONN för varje delmaterialnummer måste matcha markeringarna på positioneringsplattan.
4. Ledningarna för varje delmaterialnummer måste ordnas enligt färdvägen på positioneringsbrädan.
5. När man knyter linan, repet ska röra sig vertikalt från botten av bindringen.
6. Buntbandet ska dras åt och änden ska inte överstiga 1 mm.
7. När man knyter linan, avståndet mellan de två bindningsringarna bör vara ca 25 mm, och varje rep ska knytas till änden med en svans på ca 10 mm.
8. Knyt en död knut i början och slutet av varje rep.
9. När man knyter tråden, linda eller linda inte repet. Kläm inte fast kontakten på lokaliseringspinnarna och dra i sladden hårt. Trådänden på repet ska fästas på lokaliseringsspiken och sedan knytas. Annat, terminalen kan lätt bryta kärntråden eller så kan terminalen falla av.
Monteringskvalitetsstandarder:
Efter att ledningsnätet är monterat till en färdig produkt, ledningsförmågan hos kabelstammen måste testas för att säkerställa att ledningsförmågan är 100% och det finns inga kortslutningar eller fel kretsar. Samtidigt, den måste också uppfylla de kvalitetsstandarder som krävs av kablagekunder, och tillhandahålla ett säkerhets- och kvalitetsgaranticertifikat vid förpackning.
Varje steg i kabelhärvans montering och testprocess strävar efter att vara noggrann, sträva efter excellens, och standardisera driftkraven i enlighet med ISO 9001:2015 kvalitetsledningssystem.