 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Att utforma crimppunkter för anslutning av kablar innebär att man väljer lämpliga crimpterminaler och säkerställer korrekta crimptekniker för att skapa pålitliga och säkra anslutningar. Denna process inkluderar att välja rätt terminaltyp för den specifika trådmätaren och applikationen, med ett lämpligt pressverktyg, och verifiera kvaliteten på crimpningen för att förhindra problem som kortslutningar eller svaga anslutningar.
Designa krymppunkter för anslutning av kablage
1. Terminalval:
Trådmätare:
Storleken på tråden (American Wire Gauge eller AWG) dikterar crimpterminalens storlek och typ.
Terminaltyp:
Vanliga terminaltyper inkluderar ringterminaler, spadterminaler, och stumkontakter. Ringklämmor fästs vid skruvar eller dubbar, spadterminaler har en gaffelform, och stumkontakter förenar två ledningar.
Material och finish:
Tänk på material som koppar eller mässing och ytbehandlingar som tennplätering för korrosionsbeständighet och låg motståndskraft.
Isolering:
Terminaler kan ha isolering, ger skydd och enkel anslutning.
2. Crimpprocess:
Förbered tråden:
Skala av isoleringen från trådänden till rätt längd, se till att inga trådar bryts.
Välj ett pressverktyg:
Välj ett verktyg som är lämpligt för terminaltypen och trådmåttet.
Placera Crimp:
Sätt in tråden och terminalen i pressverktyget, säkerställa korrekt placering.
Kruka:
Applicera tillräckligt med kraft för att skapa en säker krympning, följa verktygets instruktioner.
Kontroll:
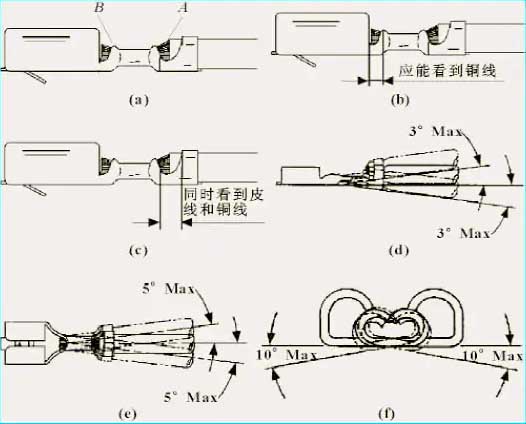
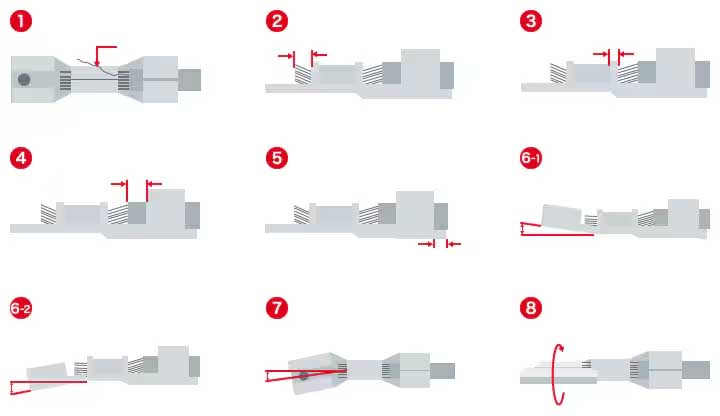
Kontrollera crimpkvaliteten genom att mäta crimphöjden, kontrollera att isoleringen är korrekt genomträngd, och verifiera anslutningens hållbarhet.
3. Kvalitetskontroll:
Crimphöjd: En specifik höjd krävs för korrekt isoleringsgenomträngning och trådgrepp.
Trådgenomträngning: Se till att terminalens cylinder helt penetrerar trådarna.
Vibrationstestning: Utsätt krimpade anslutningar för vibrationer för att kontrollera om de lossnar eller går sönder.
Draghållfasthet: Kontrollera den krympta anslutningens motstånd mot dragkrafter.
4. Designöverväganden:
Anslutningstyp: Välj kontakter som passar trådmätare och terminaltyp.
Kretsdensitet och storlek: Tänk på antalet ledningar och kontaktens totala storlek.
Miljöfaktorer: Ta hänsyn till faktorer som temperatur, fuktighet, och vibrationer.
Standarder och certifieringar: Säkerställ överensstämmelse med relevanta industristandarder.
5. Automatisk pressning:
Automatiserade maskiner:
Använd maskiner för repetitiva crimpningsuppgifter för att säkerställa konsekvens och effektivitet.
Automatiseringsfördelar:
Minska manuella fel, öka produktionshastigheten, och bibehålla konsekvent crimpkvalitet.
Anslutningskabelns krimppunkt, även kallad piercingpunkt, kontaktpunkt, skarvpunkt. Utformningen av krimppunkten har stor inverkan på stabiliteten hos fordonets elektriska funktioner och kostnaden för ledningsnätet. Den här artikeln diskuterar utformningen av krimppunkter.
Definition av krimppunkt:
Kabelstammens krimppunkt hänvisar till anslutningspunkten där mer än 2 ledningar i ledningsnätet är gångjärnsförsedda.
Som visas i figuren nedan, denna krympningspunkt (SP) består av tråd 1, Tråd 2, och Wire 3. De 3 ledningar är anslutna till varandra inuti selen. Den gångjärnsförsedda anslutningspunkten för de tre ledningarna inuti selen är krimppunkten, även kallad skarvpunkten, och selens håltagningspunkt.
Typ av krymppunkt
Skarvpunkter för fordonsledningar, Vanligt använda metoder inkluderar ultraljudssvetsning, U-formad terminalpressning, etc.
Ultraljudssvetsning
Principen för ultraljudsmetallsvetsning är att använda vibrationsenergi vid ultraljudsfrekvens (20-40kHz) att överföra vibrationsvågor till ytorna på två metallföremål som behöver svetsas. Under statiskt tryck, de två metallytorna gnids mot varandra, därigenom bildas en fusion mellan de molekylära skikten.
Som visas i figuren ovan, de 50/60 Hz-ström omvandlas till 15, 20, 30 eller 40 KHz elektrisk energi från en ultraljudsgenerator. Den omvandlade högfrekventa elektriska energin omvandlas igen till mekanisk rörelse med samma frekvens genom givaren, och sedan överförs den mekaniska rörelsen till svetshuvudet genom en uppsättning hornenheter som kan ändra amplituden. Svetshuvudet överför den mottagna vibrationsenergin till fogen på arbetsstycket som ska svetsas. I detta område, vibrationsenergin omvandlas till värmeenergi genom friktion, smälta metallen.
Ultraljudssvetsning kan användas för att sammanfoga både identiska material och olika material, som koppar och aluminium. Eftersom metallerna är sammansvetsade direkt, inga ytterligare material såsom hylsor, löda, eller flöde krävs. Dessutom, ultraljudssvetsning ger låg termisk belastning på delarna (svetstemperaturen är mycket lägre än delarnas smältpunkt), så egenskaperna hos själva det svetsade materialet och egenskaperna hos omgivande material förändras inte. Om isoleringshylsan förblir intakt.
Hur man löder & Crimp Automotive Wires
Ultraljudssvetsstandarder
Den mest auktoritativa svetsstandarden SAE/USCAR-38 gemensamt utfärdad av American Society of Automotive Engineers och United States Automobile Survey Committee. En omfattande definition av ultraljudssvetsprocessen mellan bilkablar och terminaler ger en viktig referens för industrispecifikationer.
Fördelar och nackdelar med ultraljudssvetsning:
Fördelarna med denna metod är snabb hastighet, energibesparing, hög smältstyrka, god ledningsförmåga, inga gnistor, nära kallbearbetning, hög effektivitet, god ledningsförmåga, miljöskydd och säkerhet. Det är utvecklingstrenden för kablagekontakter.
Nackdelarna är att metalldelarna som ska svetsas inte kan vara för tjocka (i allmänhet mindre än eller lika med 5 mm), lödfogarna får inte vara för stora, och tryck krävs. Svetsutrustningspriser och underhållskostnader är relativt höga.
U-formad terminalpressning
Crimpning är en process som applicerar tryck på kontaktytan mellan ledningar och terminaler för att bilda en tät anslutning. Under pressningsprocessen, ledaren kläms av hylsan och deformeras i både längd- och latitudriktningar, bildar en kall svets. Den ursprungliga oxidfilmen på ytan av ledaren och hylsan är deformerad och sprucken, ledaren och den rena metallytan på anslutningshylsan är i full och nära kontakt, och mikrorörelser inträffar under extrudering och deformationsprocessen.
Att fysiskt och jämnt krympa koppartrådarna i trådarna genom U-formade terminaler är en vanlig kontaktmetod för närvarande. Det U-formade plintpressningsdiagrammet visas i figuren nedan.
Figur U-formad plintpressningsdiagram
U-formad terminalpressning standard
USCAR-standarden är en specialiserad kontaktstandard, och USCAR 21 är en prestandaspecifikation för terminalpressning. En heltäckande definition av krympningsprocessen för fordonskabelstammens terminaler tillhandahålls, ger en viktig referens för branschspecifikationer.
U-formad terminalpressning fördelar och nackdelar:
Fördelarna med denna metod är enkel användning, hög effektivitet, god ledningsförmåga, och billigare crimputrustning och U-formade terminaler;
Nackdelen är den jämfört med ultraljudssvetsning, det kräver användning av crimpmaterial och ökar vikten.
Val av plats för krympningspunkten:
Placeringen av krymppunkten är inte bara relaterad till kostnaden för kabelstammen, men också till kvaliteten på ledningsnätet. Orimlig skarvkonstruktion kommer inte bara att öka kostnaden för ledningsnätet, men också öka vikten på ledningsnätet, och kan även orsaka monteringssvårigheter och andra problem.
Välj en plats där ledningsnätet är relativt stabilt. Välj inte rörliga delar eller platser med större störningar.
Ordna krympningspunkten nära skärningspunkten mellan varje signallinje och stammen, vilket effektivt kan minska ledningar och spara kostnader.
3. Val av kontaktplatser för att undvika loopback-selar. Speciellt i det våta området, det finns returselar, vilket inte bidrar till skarvpunktstätning.
Undvik vanligt tryck på mer än 10 trådar vid samma krympningspunkt. En gång mer än 10 trådarna pressas ihop, ytterligare presspunkter måste ställas in.
För samma krymppunkt, diametern på den minsta tråddiametern får inte vara mindre än 10% av summan av tråddiametrarna för alla trådarna vid krympningspunkten.
6. Summan av tråddiametrarna på vänster och höger sida av krimppunkten ska vara så lika som möjligt, och den minsta bör inte vara mindre än 50% från andra sidan.
7. Tråddiametern för den minsta tråddiametern vid krympningspunkten bör vara så stor som 16% av den maximala tråddiametern vid krympningspunkten.
8. När en tråd förbinder två krymppunkter, avståndet mellan de två krymppunkterna ska inte vara mindre än 150 mm. På bilden nedan, avståndet mellan SP1 och SP2 är större än 150 mm.
Avståndet mellan presspunkten och förgreningspunkten, spänne/slips måste vara större än 50 mm, och avståndet mellan kontakterna bör också vara större än 50 mm (förutom burklinjen), för att effektivt undvika kontakt mellan kontakter.
Krymppunktsskydd
Om skyddet av ledningsnätets kontakter är orimligt, isoleringen vid ledningsnätets kontakter kan vara punkterad, eller vatten kan komma in i kontakterna, orsakar ett kortslutningsfel.
I stort sett, fördelningen av bilkontakter är uppdelad i två kategorier: torrt och vått område. Kontakter i det torra området måste skyddas med speciell tejp; kontakter i det våta området måste skyddas med liminnehållande värmekrympslang eller butyllim för att uppnå en vattentät tätningseffekt.
Som visas i figuren ovan, området under vadarlinjen kallas våtområdet, och resten utanför avfuktningsområdet är det torra området.
Sammanfatta:
Denna artikel introducerar systematiskt definitionen, klassificering, platsval och skydd av krymppunkter. När man gör layoutdesign och principdesign, du måste vara uppmärksam på krymppunkterna. Om du snabbt vill förbättra din konstruktion av kablage för bilar, vänligen uppmärksamma ledningsnätskurserna för YAXUN ledningsnätsingenjörer.