 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


GM:s standarder för tejp för motorkabelstammar är strängare än branschövergripande standarder (såsom QC/T 29106), särskilt när det gäller materiell mångfald, temperaturintervall, och prestationskrav. Följande är kärnkraven efter en omfattande sammanfattning:
Jag. Materialtyp och temperaturklass
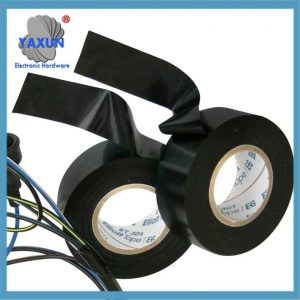 GM ledningsnät Tape Factory OEM Slät |
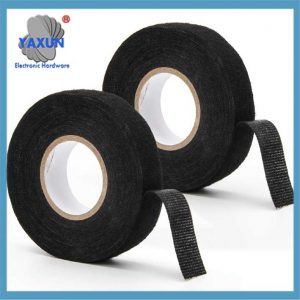 Trådfilm flexibel flanellkabelhärstejp – 15m, 9/19mm, Temperaturbeständig |
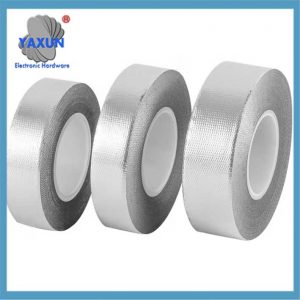 Hög temperaturresistans ledningsnätstejp – Silikontejp |
Materialtyp
GM tillåter användning av PVC, PE, PP, SÄLLSKAPSDJUR, aluminiumfolie, PA, PE-beläggningsmaterial, och pappersband, etc., med betydligt fler materialtyper än den nationella standarden (den nationella standarden är huvudsakligen PVC, SÄLLSKAPSDJUR, PA, etc.).
Temperaturområde
GM kräver att bandet har ett temperaturmotståndsområde på -40℃~200℃, vilket är högre än den nationella standardens övre gräns på -40 ℃ ~ 150 ℃ för att möta miljökraven för hög temperatur i motorrummet.
Ii. Nyckelprestandakrav
"Nötningsbeständighet".
GM delar upp nötningsbeständigheten i A~G-klasser, och specifika tester krävs för att utvärdera tejpens hållbarhet i en friktionsmiljö (den nationella standarden definierar inte klassificeringen tydligt). Brusreducering
Flanelltejp måste uppfylla den brusreduceringsnivå som definieras av GM (som A/B-nivå) för att minska ljudet som genereras av kontakten mellan ledningsnätet och hårda material. Miljötolerans
"Kemisk resistens".: Behöver motstå korrosion från olja och sura ämnen (miljökrav för motorrum). Fuktbeständighet/hög temperaturbeständighet: Verifierad genom kallstabilitetstest (-40℃) och termiskt åldringstest (simulerar hög temperatur miljö för mer än 10 år). Miljöskydd och säkerhet
Låg VOC/SVOC: Begränsa utsläppen av flyktiga organiska föreningar och uppfylla kraven på luftkvalitet i fordon. Flamskydd: Behöver klara flamspridningstestet för att förhindra brandrisker.
Iii. Teststandarder och ytterligare krav Testartiklar
GM ytterligare krav Atomization prestanda, aldehyd- och ketonhalt, lukttest, varmvattenspraytest, etc., för att säkerställa den långsiktiga stabiliteten och säkerheten för tejpen. Vidhäftningsprestanda
Inklusive skalhållfasthet, tejpbasvidhäftning, böjningstest, etc., för att säkerställa att tejpen inte faller av i en vibrationsmiljö.
Iv. Typiska bandspecifikationer
tjocklek: Vanlig 0,12mm, 0.15mm, 0.2mm, etc. bredd: Huvudsakligen 19 mm, 25mm, stödja skräddarsydda behov. längd: Standard är 18m, 20m, 25m, etc.
Sammanfattningsvis, standarden för GM motorseleband är centrerad på material mångfald, hög temperaturtolerans, och strikta prestandatester, med hänsyn till miljöskydd och säkerhet, vilket är betydligt högre än de allmänna branschspecifikationerna.
Den här artikeln är den kinesiska översättningen av GM-kabelstammen standard GMW16740.
1-Introduktion
NOTERA: Ingenting i denna standard ersätter tillämpliga lagar och förordningar.
Notera: Vid konflikt mellan engelska och det nationella språket, Engelska ska råda.
1.1 Ändamål: Denna standard specificerar dimensionerna, testmetoder och krav på kablageband.
1.2 Tillämplighet: Denna standard gäller alla kablage för personbilar och lätta tunga lastbilar, möjliggör utvärdering och val av kablageband baserat på en given applikation. De angivna temperaturklasserna, definieras i tabell 1, täcka de olika temperaturområdena som förekommer i bilar.
Tabell 1: Temperaturnivåer
Notera 1: En temperatur på -25 är också acceptabelt för polyvinylklorid (PVC). Se 4.8.4.
1.3 Notera: Det finns ingen internationell eller nationell motsvarighet till denna standard.
2-Hänvisning
Notera: Endast de senaste godkända standarderna är tillämpliga, annars finns särskilda instruktioner
2.1 Externa standarder/instruktioner
2.3 Annat referensmaterial
International Automotive Task Force (IATF), IATF 16949 kan hittas på Independent Resource Locator (URL)
3-Testförberedelse och bedömning
3.1 Resurser
3.1.1 Utrustning: Temperaturkontrollerat utrymme med eluttag och internetuppkoppling
3.1.1.1 Kalibrering: Testutrustningen bör vara i gott skick och bör ha en giltig kalibreringsetikett.
3.1.1.2 Alternativ: Alternativ testutrustning kan användas. Dock, alla mätvariabler som specificeras i denna standard bör väljas korrekt baserat på fysiska definitioner.
3.1.1.3 Termostat. Om inte annat anges, när en termostat krävs, det ska vara en varmluftstermostat. Typen av termostat bör vara tryckluft eller mekanisk konvektion. Tittar på figuren 1, luften ska komma in i ugnen på ett sådant sätt att den strömmar över ytan av testprovet och kommer ut nära toppen av ugnen. Vid en viss åldringstemperatur, termostaten bör ha ett komplett antal luftbyten på inte mindre än 8 och inte mer än 20 varje timme. Temperaturuniformitet och luftväxlingsmätningar beskrivs i ASTM D5423 och ASTM D5374.
3.1.2 Utrustning Se varje enskilt test i kapitel 4
3.1.3 Testmodeller/Testprover. Antalet testprover återspeglas i varje enskilt test. Delar som inte finns i prototypritningsverktyget kan inte användas. Ta bort tre lager tejp från tejprullen innan du tar bort testprovet. För varje uppsättning tester, provet får inte vara äldre än 6 månader gammal vid provets början och får inte tidigare ha använts i andra tester. .
3.1.4 Testtid
Total giltighetstid: 125 dagar
Testtid: 4400 timmar
Tidsfördröjningskoordinering: 80 timmar IATF16949 på oberoende resurslokaliserare (URL)
3.1.5 Information om testkrav.
3.1.5.1 Kvalitetssäkring av produkter: Bandtillverkare måste utföra kvalitetsstyrning i enlighet med International Automotive Task Force (IATF), IATF 16949, som kan hittas på den oberoende resurslokaliseraren (URL), att utföra kvalitetsledning. Lämpliga statistiska verktyg måste användas för att analysera processen och generera data så att variationer i slutprodukten kontinuerligt kan minskas. Bandleverantören ska etablera ett multifunktionellt team (CFT) att utveckla en kontrollplan och processa felläge och effektanalys (FMEA) för godkännande av ingenjörs- och kvalitetsavdelningarna hos lämplig leverantör av kabelnät.
Bandtillverkare måste ta fram kontrollplaner vid systemet, delsystem, del- och materialnivåer som är lämpliga för den produkt som levereras. Åtminstone, kontrollplanen bör innehålla omfattande dokumentation. Dokumentationen bör innehålla produkt-/processegenskaper, processkontroller, och tester och mätningar som sker vid volymproduktion. När produkten eller processen förändras, när processen blir instabil, eller när processen blir ineffektiv, kontrollplanen bör revideras och uppdateras.
Process FMEA är ett hjälpmedel för att säkerställa att ledningsnätstejpen fortsätter att bibehålla alla prestandaegenskaper som kan hittas i specifikationerna. Ansträngningar bör göras för att kontinuerligt förbättra processen för att förebygga defekter snarare än att upptäcka fel.
Kommentar: IATF 16949 kräver pålitlig mätutrustning. Eftersom de flesta band som beskrivs i denna specifikation är materialförstörande mått. Det finns en hög nivå av komplexitet involverad i provberedningen, miljöförhållanden och utrustningseffekter. Eftersom testning av polymermaterial i allmänhet är mycket varierande. Samtidigt, ersättaren (R&R) krav på mindre än 30% ordinarie IATF 16949 inte kan uppfyllas. Eftersom dessa är industristandardtejptest. Även om de har en lägre prestationsnivå, de kan användas.
3.1.6 Personal/Färdigheter Under denna process, korrekt utbildning krävs för att använda instrumentet. Varje test ska genomföras av professionell personal.
3.2 Förberedelse: Se varje enskilt test i kapitel 4
3.3 Villkor
3.3.1 Miljöförhållanden Om inget annat anges, alla testprover bör placeras i en miljö vid rumstemperatur 23 °C ± 3 °C och relativ luftfuktighet (RH) 45%-75% för åtminstone 16 timmar. Om inte annat anges, alla tester, förutom "process"-tester, bör utföras i rumstemperatur 23 °C ± 3 °C och relativ luftfuktighet (RH) 45%-75%.
3.3.2 Testförhållanden. Avvikelser från kraven i denna standard ska accepteras. Dessa krav bör specificeras på delens ritningar, provintyg, rapporterar, etc.
3.4. Instruktioner: se varje enskilt test i kapitel 4
3.5 Data. Se 3.7.1.
3.6 Säkerhet
Denna tekniska standard kan innefatta säkerhetskrav och farliga material, arbetssätt och utrustning. Denna standard avser inte att ta itu med alla säkerhetsfrågor angående dess användning. Användare av denna standard är ansvariga för att se till att alla lämpliga säkerhets- och hälsoåtgärder följs. Denna mötesdesign kräver viss specialutbildning. Säkerhets- och hälsostandarder inkluderar lokala specifika regler och procedurer, företagets regler och rutiner, och statliga standarder. Kontakt med lämpliga lokala säkerhets- och hälsomyndigheter bör upprättas för att ge ytterligare vägledning och vägledning i dessa frågor.
3.7 Dokumentation: Prover av delar eller material som utfärdats av denna standard ska testas för överensstämmelse med kraven i denna standard och godkännas av ansvarig GM-avdelning innan leverans av delar och material på produktionsnivå kan påbörjas.
Eventuella ändringar i delar eller material, såsom design, fungera, prestanda, tillverkningsprocess och ursprung, kommer att kräva en återutgivning av produkten. Det är leverantörens ensamma ansvar att frivilligt förse kunder med dokumentation av eventuella ändringar eller produkt-/processändringar som krävs för att begära en ny produktrelease.
Om detta inte är överenskommet, Hela verifieringstestet bör upprepas och dokumenteras av leverantören innan den modifierade eller ändrade produkten skickas. I vissa fall, ett kortare test kan avtalas mellan ansvarig GM-avdelning och leverantören.
3.7.1 Testresultat. Testresultat ska registreras i testrapporten. Se datablad A1 i bilaga A. Tillsammans med jämförelse av resultat/data (godkänt/underkänt beslut) krav, testresultaten bör åtminstone innehålla följande krav:
• Leverantörsnamn Leverantörsnamn
• datum
• ProduktnamnProductDesignation
•GM artikelnummer GM artikelnummer
• Internationella materialdatastandarder (IMDS) Identifiering (ID) Internationella materialdatastandarder (IMDS) Identifiering (ID)
• TemperaturklassTemperaturklass
• Typ av lim
• Testresultat och tolkning av testresultat
Tester bör köras med de frekvenser som beskrivs i bilaga A, Tabell A1
4 Krav och rutiner
4.1 Material: Band ska uppfylla kraven i denna standard för 6 månaders lagring och skyddas från direkt solljus. Färgen på tejpen ska definieras enligt GMW3176. Så länge övriga fastigheter förblir oförändrade, frisläppandet av en färg indikerar också de andra.
4.2 Märkning. Varje tejprulle ska märkas med leverantörens namn.
4.2.1 GM täckande namnkodssystem. För identifiering på tekniska ritningar, Varje enskild tejprulle ska kodas enligt figur B1. Använd attribut från tabellerna B1 till B8
4.3 Mått
4.3.1 Total tjocklek: Provning ska utföras i enlighet med BS EN 1942. För komprimerande brusreducerande band, testning bör utföras i enlighet med ISO 2286. Det enskilda värdet får inte överskrida intervallet som anges i tabell C1 i bilaga C.
4.3.2 Tejpbredd:
4.3.2.1 Testa prover. Förbered två testprover vardera 450 mm långa.
4.3.2.2 Utrustning: en stållinjal med ett skalavstånd på 0,5 mm.
4.3.2.3 Förfarande: Placera gummiytan på testprovet utan spänning eller tryck på en hård, slät yta. Mät bredden med en stållinjal vinkelrätt mot kanten vid 3 punkter på samma avstånd längs längden.
4.3.2.4 Resultatanalys. Bredden ska vara enligt tabell C1 i bilaga C. Breddavvikelsen bör vara ≤ ± 1 mm
4.4 Draghållfasthet och töjning. Testet ska utföras i enlighet med ISO 29864, förutom att fem exemplar av samma bredd förbereds, varje exemplar 200 mm lång. För band med bredd > 25 mm, en 25 mm brett provexemplar ska skäras vertikalt från tejpen. Använd en vass kniv för att få en ren skärkant. För en förklaring av testresultaten, se tabell C1 i bilaga C.
4.5 Avlindande kraft: Provningen ska utföras i enlighet med EN 1944. För analys av testresultaten, se tabell C1 i bilaga C. Registrera medelkraften. NOTERA: Avlindningskraft bör överenskommas mellan tejpleverantören och kabelnätsleverantören.
4.6 Peel Force: Provning ska utföras i enlighet med ISO 29862, Behandla 1,180 Grad (°) Testa.
4.6.1 Testa prover. Förbereda 3 uppsättningar av prover med samma bredd, varje prov är 300 mm långt. För band med bredd > 25 mm, en 25 mm brett provexemplar ska skäras vertikalt från tejpen. Använd en vass kniv för att få en ren skärkant. .
4.6.2 Behandla: Skalets viskositet reflekteras av tejpbredd N/25 mm
4.6.3 Analys av testresultat. Se tabell C1 i bilaga C
4.7 Vidhäftning till tejpbas: Detta test ska utföras i enlighet med ISO 29862, Behandla 2, 180° testa för vidhäftning till tejpbasen. Skalets viskositet uttrycks i tejpbredd N/25 mm
4.7.1 Testa prover: Förbereda 3 uppsättningar av prover med samma bredd, varje prov är 300 mm långt. För band med bredd > 25 mm, en 25 mm brett provexemplar ska skäras vertikalt från tejpen. Använd en vass kniv för att få en ren skärkant. .
4.7.2 Analys av testresultat. Se tabell C1 i bilaga C.
4.8 Böjningstest.
4.8.1 Böjtest efter kortvarigt åldrande
4.8.1.1 Testa prover: Förbereda 3 uppsättningar av testprover, varje prov består av 16 0.35mm2 isolerade ledningar (ISO tunn vägg) 0.35mm2 eller 12 0.5mm2 isolerade ledningar. Alla isolerade ledare (kablar) som krävs för testning bör vara tetrafluoreten och etensampolymer (ETFE). När du testar band i F, F, G, H temperaturklasser listade i tabell 1, kontakta ansvarig GM-avdelning för att fråga vilken typ av tråd som ska användas i testet. Trådens längd är 600 mm. Ledningarna ska vara tätt lindade och buntade. Tejpen ska lindas runt testexemplaret från botten, med varje omslag efter varandra som täcker hälften av tejpens bredd från föregående omslag. Se figur 2.
4.8.1.2 Förfarande: Testprover bör förvaras i rumstemperatur och relativ fuktighet i ≥ 24 h, se 3.3.1. Placera provet vertikalt i en konvektionstermostat för 240 timmar. Termostaten visas i tabell 1. Testprover är ≥ 50 mm från varandra och från termostatens insida. Efter åldrande, testproverna ska förvaras för 6 timmar vid en temperatur av 23 °C ± 3 °C och sår på en 30 mm dorn vid samma temperatur. Testexemplaret ska böjas 720°. Tiden för att böja 360° bör vara <5 s, och tiden för att hålla provet i denna position bör vara > 60 s. Testproverna inspekterades sedan visuellt.
4.8.1.3 Analys av testresultat: Testprovet får inte ha något limspill, krackning, lossning, eller andra misslyckanden.
4.8.2 Böjningstest efter långvarigt åldrande
4.8.2.1 Testprov: Se 4.8.1.1, dock, Provexemplarets struktur ska vara som visas i tabell 2.
Tabell 2: Typer av trådar som används för långtidsåldrande böjtestning och fukteffekter
Notera 1: Typ av trådisolering: ETFE = Etylene Tetrafluoroetylen; FEP = Fluorerad etylenpropylen; PVC = polyvinylklorid, XLFE = Tvärbunden fluorerad etylen (tvärbunden fluoretylen); XLPE = tvärbunden polyeten (tvärbunden polyeten); XLPO = tvärbunden polyolefin (tvärbunden polyolefin).
4.8.2.2 Förfarande: Testprover bör förvaras i rumstemperatur och relativ fuktighet i ≥ 24 h, se 3.3.1. Placera testprovet i en varmluftsugn eller varmluftsugn nr. 3000. Se tabell 1 för termostaten. Testproverna är ≥ 50 mm från varandra och från termostatens inre yta. Testprover som består av olika tejpmaterial bör inte mätas samtidigt. Efter åldrande, testproverna ska förvaras för 6 timmar vid en temperatur av 23 °C ± 3 °C och sår på en 30 mm diameter dorn vid samma temperatur. Testexemplaret ska böjas 720°. Tiden för att böja 360° bör vara <5 s, och tiden för att hålla provet i denna position bör vara > 60 s. Testproverna inspekterades sedan visuellt.
4.8.2.3 Analys av testresultat: Testproverna får inte ha något limspill, krackning, lossning, eller andra misslyckanden.
4.8.3 Böjtest efter överbelastningstemperaturåldring.
4.8.3.1 Testprov. Se 4.8.1.1, men isoleringsmaterialet för ledningarna för detta test bör vara ETFE.
4.8.3.2 Förfarande: Testprover bör förvaras i rumstemperatur och relativ fuktighet i ≥ 24 h. Se 3.3.1. Placera provet vertikalt i en varm ugn för 6 h. Se tabell 1 för temperaturer. Testprover är ≥ 50 mm från varandra och från termostatens insida. Efter åldrande, testproverna ska förvaras för 6 timmar vid en temperatur av 23 °C ± 3 °C och sår på en 30 mm diameter dorn vid samma temperatur. Testexemplaret ska böjas 720°. Tiden för att böja 360° bör vara < 5 s, och tiden för att hålla provet i denna position bör vara > 60 s. Testproverna inspekterades sedan visuellt.
4.8.3.3 Analys av testresultat: Testprovet får inte ha något limspill, krackning, lossning, eller andra misslyckanden.
4.8.4 Kallböjningstest
4.8.4.1 Testa prover: Förbereda 3 grupper av prover. Varje grupp av prover består av två ömsesidigt tvinnade trådar med en storlek på 0,35 mm2. All trådisolering för detta test bör vara ETFE eller FEP.
4.8.4.2 Utrustning. Kylrum
4.8.4.3 Förfarande: Testprovet bör förvaras vid en temperatur av -40 °C i minst 4 timmar, och sedan lindad på en dorn med en diameter av 30 mm vid samma temperatur (-40 ° C). Testexemplaret ska böjas 720°. Tiden för att böja 360° bör vara < 5 s, och tiden för att hålla provet i denna position bör vara > 60 s. Testproverna inspekterades sedan visuellt. Om PVC-tejpen inte klarar testet kl -40 ° C, detta test kan utföras kl -25 ° C.
4.8.4.4 Analys av testresultat: Testproverna får inte ha något limspill, krackning, lossning, eller andra misslyckanden.
4.8.5 Böjtest efter fukteffekt
4.8.5.1 Testprov: se 4.8.1.1, men strukturen för testprovet bör vara som visas i tabell 2
4.8.5.2 Förfarande. Proverna ska förvaras för 900 h i ett klimatsimulerat skåp med en relativ luftfuktighet på 95% ±5 % och en temperatur på +70 ° C. Efter åldrande, testproverna ska förvaras för 6 timmar vid en temperatur av 23 °C ± 3 °C och sår på en 30 mm diameter dorn vid samma temperatur. Gör sedan en visuell inspektion.
4.8.5.3 Analys av testresultat: Testproverna får inte ha något limspill, krackning, lossning, eller andra misslyckanden.
4.9 Slitstyrka.
4.9.1 Nålnötningsbeständighet. Detta test är utfört i enlighet med ISO6722-1, med ändringar från 4.9.2 till 4.9.4
4.9.2 Testprov: 100mm tejp ska lindas runt en dorn med en diameter på 5.0 mm ± 0.1 mm, och dornen ska placeras i utrustningen. Tejpen ska lindas från botten av dornen, och tejpen ska lindas runt testexemplaret från botten, med varje omslag efter varandra som täcker hälften av tejpens bredd från föregående omslag. Tio uppsättningar testprover bör förberedas.
4.9.3 Utrustning/Process. Utrustning bör:
• Registrera antalet cykler innan fel, stoppar när nålen sliter på isoleringen och bibehåller kontakten med nålen.
• Med en direkt 0.45 mm ± 0.01 mm nål bestående av fjädertråd enligt ISO 6931-1
• Applicerad vertikal kraft: 7 N ± 0.05 N
• Verkar kl 55 cykler/minut ± 5 cykler/minut. Notera: En cykel bör innehålla en fram- och återgående rörelse
• Slitagelängden ska vara 15 mm ± 1 mm
•Under dynamiska förhållanden, en ihållande vertikal kraft genereras på testprovet
• Testprovet får inte röra sig under testet. Om klämning krävs, den längsgående kraften som utövas på kontaktdonet får inte överstiga 100 N/mm2
• Ha en stabil bas
• Testad kl 23 °C ± 1 ° C
Upprepa denna process för att läsa 10 uppsättningar av data, men behöver byta ut nålen efter varje test.
Utför ett test på varje prov i 10 grupper. Och när nålen sliter på isoleringsskiktet och förblir i kontakt med nålen, antalet cykler bestäms. 4.9.4 Analys av testresultat. Provexemplaret ska klara det minsta antalet cykler i tabell C1 i tillägg C utan att bytas. Om testresultaten jämförs med parametrarna för röret eller hylsan, observera att bandet vanligtvis har en 50% överlappning, som är, ett dubbelt lager
4.10 Resistent mot flytande kemikalier
4.10.1 Böjtest efter nedsänkning i vätska. Tejp som används i utsatta områden ska motstå oavsiktlig kontakt med kemikalier och motorfordonsvätskor. Endast band av temperaturklass C, D, E och högre måste mätas.
4.10.2 Testprov: Två trådar med en tvärsnittsarea på 0,35 mm2 och samma temperaturklass som tejpen tvinnas ihop och lindas med 50% överlappning av tejpen, och används för testning. För varje vätsketest, förbereda 3 set med 300 mm långa prover.
4.10.3 Förfarande: Sänk ned testprovet i testvätskan i tabell 3 för 5 minuter. För batterisyra, testprovet ska nedsänkas för 5 sekunder. Detta kan göras genom att göra provet till en "U"-form och lämna båda ändarna av provet utanför testvätskan. Diesel och bensin doppas eller sprayas på provet tills vätskan börjar droppa. Förvara proverna i termostaten för 48 timmar. Termostatens temperatur visas i tabell 3. Efter den tiden, ta bort proverna och förvara dem i rumstemperatur i 3-16 timmar. Linda varje uppsättning testprover på en dorn med en diameter på 20 mm, och inspektera visuellt varje prov med avseende på sprickor, tårar, och sol. Linda upp ledningarna, vira dem runt en 2 mm dorn, och inspektera visuellt trådisoleringen för sprickor, tårar, eller smältning.
Tabell 3: Medier för vätskebeständig kemisk testning