 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Analys av ultraljudssvetsteknik för anslutningsledningar för elfordon
Jag. Processfördelar
Hög effektivitet och tillförlitlighet
Ultraljudssvetsning uppnår solid state-bindning mellan metallatomer genom friktionsvärme som genereras av högfrekventa vibrationer. Inget löd eller flussmedel krävs. Svetsfogen har lågt motstånd och utmärkt ledningsförmåga, vilket avsevärt kan minska energiförluster och uppvärmningsrisker. Den är lämplig för högspänningsledningar och kontaktsystem.
Jämfört med traditionella crimpnings- eller lödprocesser, dess svetstid är kort (bara några sekunder), och fogstyrkan är hög, som tål vibrationer och mekanisk påfrestning under fordonskörning.

Skräddarsydda olika samlingsskenor – styva, flexibel
Brett materialanpassningsförmåga
Denna teknik kan hantera en mängd olika material som koppar, aluminium och dess legeringar. Den är särskilt lämplig för svetsbehoven av flertrådiga kablage med tunn diameter och platta samlingsskenor (såsom koppar/aluminiumstänger) i nya energifordon, uppfyller kraven på lättvikt och utrymmesoptimering.
Miljöskydd och energibesparing
Egenskaperna för låg energiförbrukning minskar produktionskostnaderna, samtidigt som man undviker korrosionsproblem orsakade av flussmedelsrester, och förbättra den långsiktiga tillförlitligheten hos ledningsnät.
2. Typiska applikationsscenarier
Anslutning av högspänningsledningsnät
Används för högspänningskabelsvetsning mellan batteripaket och drivmotorer för att möta transmissionskraven för stora strömmar (som ledningsnät med en tvärsnittsarea på ≥50mm²) and ensure low internal resistance and high mechanical strength.
Customized flexible busbar
Busbar system integration
Inside the battery pack, ultrasonic welding connects multiple flat busbars (usually copper or aluminum) to the battery poles, reducing space occupancy and improving current distribution efficiency.
Charging system components
Applied to key components such as fast charging interfaces and liquid-cooled charging guns to ensure the stability and durability of contacts during high-power charging.
3. Technical challenges and solutions
Difficulty in welding large square wire harnesses
Wire harnesses with a cross-sectional area of more than 50mm² require higher power equipment (such as ≥10kW), and the increased welding pressure will cause deformation of traditional cantilever equipment, requiring a more rigid structural design to improve energy conversion efficiency.
Ultrasonic welding of busbars in electric vehicle applications
Welding quality monitoring
The welding process needs to monitor parameters such as energy, amplitude, and pressure in real time, and analyze the welding curve through the vibration online detection system to prevent cold welding or desoldering problems. Till exempel, the monitoring solution developed by Jiaocheng Ultrasonic can dynamically track the welding status and improve the yield rate.
Iv. Development trend
Intelligent uppgradering: Kombinerat med AI-algoritm för att optimera den adaptiva justeringen av svetsparametrar för att möta svetsbehoven hos nya ledningsnät som koppar-aluminiumkompositledare och beläggningsmaterial8.
Högeffektutrustning, forskning och utveckling: Utveckla specialutrustning med högre effekt och tryck för svetsbehoven hos ledningsnät med större tvärsnittsarea (som 150 mm²) i överladdningsscenarier.
Sammanfattning
Ultraljudssvetsning har blivit kärnprocessen för att ansluta högspänningsledningar och samlingsskenor för elfordon med sin höga effektivitet, låg förbrukning, och hög tillförlitlighet. Med ökningen av batterikapaciteten och utvecklingen av snabbladdningsteknik, denna teknik måste ytterligare bryta igenom flaskhalsen med svetsning av stora kvadratiska ledningsnät och säkerställa säkerhet genom intelligent kvalitetsövervakning.
Flexibla samlingsskenor och solida samlingsskenor svetsade till solida samlingsskenor
Tillverkningsindustrin för fordonsledningar har varit den största användaren av ultraljudssvetsning sedan slutet av 1980-talet, i första hand använder tekniken för trådskarvning. Dock, nya tillämpningar av tekniken används som en del av framtida processer som i slutändan kommer att förse biltillverkare med lösningar på många av bristerna i dagens elfordonsteknik. Den här artikeln introducerar huvudsakligen ultraljudssvetsning av bilskenor och samlingsskenor.
1. Det nuvarande landskapet för tillverkning av elfordon
I elfordon, stora batteripaket kombinerade i förseglade förpackningar används för att uppnå den driftspänning och ström som krävs för att driva fordonets elmotor. För närvarande, de två huvudfrågorna inom EV/HEV-området är energilagring och driving range. OEM-tillverkare tar itu med dessa frågor på två sätt: gör större batterier för större räckvidd, och gör kraftfullare batterier för snabbare laddning. Båda tillvägagångssätten har utmaningar. Ja, batterierna kan bli större, men de kan bara nå en viss storlek innan de blir för dyra och tunga för att vara en hållbar lösning.
Traditionell kabeldragning är vanligtvis inte det första stället människor letar efter EV-innovation, men de senaste framstegen har en stor inverkan på EV-historien. Eftersom de ger OEM-tillverkare två saker som de desperat behöver i EV-arkitektur: mindre massa och mer utrymme. Ett sätt att frigöra utrymme och minska massan är att byta från cirkulär ledning till plana ledare. Det är vad samlingsskenan är till för.
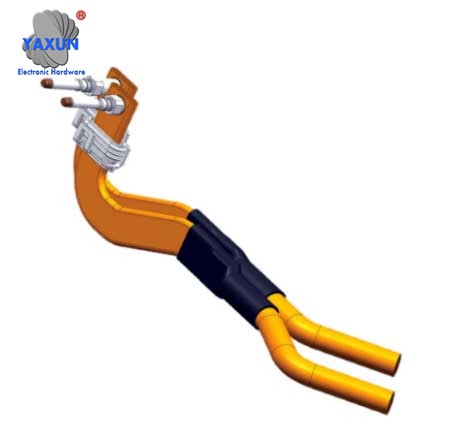
Kablar svetsade i båda ändar av massiv samlingsskena
2. Vad är en elektrisk samlingsskena?
Kommer från det latinska ordet "omnibus".," som översätts som "alla" (som i "alla strömmar i ett givet system"), samlingsskenor är platta ledare som håller på att bli en del av elfordonsarkitekturen. Samlingsskenor installeras vanligtvis i ställverk, växlar och bussvägskapslingar för lokaliserad starkströmsfördelning. De används också för att ansluta högspänningsutrustning i elställverk och lågspänningsutrustning i batteribanker. Samlingsskenor är metallstänger eller stänger av koppar, mässing, eller aluminium som används för att jorda och leda el. Elektriska samlingsskenor kan beläggas med olika material, såsom koppar, för att tillhandahålla olika konduktivitetsgränser och variationer. Samlingsskenor finns i många former och storlekar, och dessa former och storlekar kommer att bestämma den maximala mängden ström som ledaren kan bära innan den försämras.
I dag, det finns upp till 20+ samlingsskenor i ett batteripaket, och detta antal kommer att öka när batteripaketen blir större och/eller kraftfullare, while the space inside the battery pack remains very tight. Ultrasonic welding is the preferred joining process for busbars in electric vehicle applications. But since these more powerful batteries are only capable of fast charging, we may soon see more busbar innovation beyond battery packs. Transferring high power from the charging inlet to the battery and on to other high-power motors and equipment increases the need for innovative ultrasonic welding applications.
3. Why do companies prefer busbars?
In the long term, it is thought that busbars may be preferred over standard cables for some wiring harnesses in the automotive industry. The increasing popularity of electric vehicles, cost-effectiveness, ease of installation, low maintenance and service costs of automobile bus bars, och utveckling av laddningsinfrastruktur för elfordon är några av nyckelfaktorerna som driver den ökade efterfrågan på busshållare för bilar. Dessutom, teknisk utveckling inom elfordonstillverkning och laddningsinfrastruktur förväntas gynna den globala fordonsskenormarknaden. Enligt marknadsundersökningar, på grund av dessa faktorer, marknaden förväntas generera mer än $170 miljoner i intäkter i 2030, växer med en CAGR på 24.6% från 2021-2030.
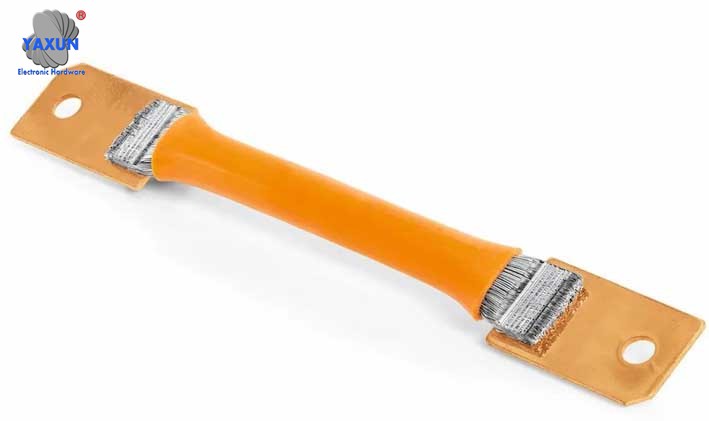
Solida samlingsskenor svetsade till kablar
Fördelar med att använda samlingsskenor:
• Minska anläggningskostnaderna och snabba installationen
• Möjlighet att lägga till, ta bort eller flytta nätaggregat enkelt och snabbt utan stillestånd
• Framtidssäker och mycket flexibel då vissa plug-ins kan kopplas bort och återanslutas utan strömavbrott
• Inget rutinunderhåll krävs
• Utbyggnad eller renovering går snabbare och billigare
• Miljövänligare eftersom det i allmänhet kräver mindre installationsmaterial och plug-in-uttag är återanvändbara och lätta att flytta
• Platta ledare tar mindre plats och är det 70% kortare i höjden
• Kan stödja 15% mer effekt än kablar med samma tvärsnittsarea
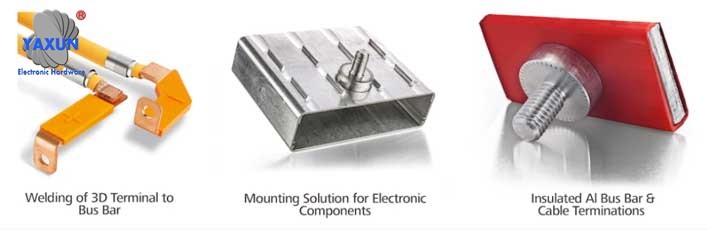
• Mindre vikt och förpackningsutrymme, bättre flexibilitet. Till exempel, 160 mm² flexibel platt aluminium (FF-Al) kablar är en innovativ och alternativ lösning på 200 mm² runda aluminiumkablar.
• Fäst med bultar, den mest pålitliga processen som finns idag och billigare. Men det lägger till extra delar (bultar) och kräver specifika vridmomentvärden
• Effektiv värmeavledning – effektivare än tvinnad kabel
• Olika konstruktioner – koppar och aluminium, styv eller flexibel, laminerad. se bild 1
• Internt batteri kräver inte elektromagnetisk kompatibilitet
• Främja automatisering, förbättra säkerheten och kvaliteten
Figur 1 – Exempel på olika samlingsskenor – stela, flexibel, anpassade mönster
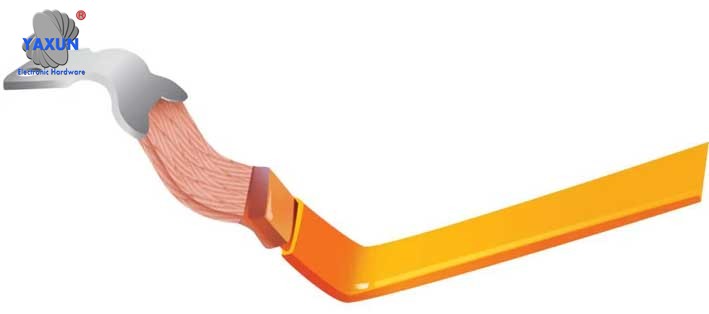
Solida samlingsskenor anslutna till plana flätade ledningar
4. Vikten av skenmaterial och storlek
Samlingsskenor är vanligtvis gjorda av korrosionsbeständig koppar, mässing eller aluminium och inrymt i massiva eller ihåliga rör. Samlingsskenornas form och storlek, om platta remsor, solida stavar eller stavar, möjliggöra effektivare värmeavledning på grund av ett högt förhållande mellan ytarea och tvärsnittsarea.
Även om koppar oxiderar med tiden, den förblir ledande, men det betyder vanligtvis att mer kraft kan pressa elektricitet längs ytan. Även om det inte helt förhindrar långvarig oxidation, det minskar effekterna avsevärt. Coating the busbar surface will help prevent oxidation.
Busbar coatings typically serve three main purposes:
1. Inhibit corrosion
2. Improve electrical conductivity
3. For cosmetic purposes
Laminated busbars are used to avoid circulating currents in parallel switching devices in power electronic circuits. In addition to its important applications in electric vehicles, it also has extensive applications in solar and wind energy collection and distribution due to its low inductance properties. A more effective and cost-effective method is to use an insulating epoxy coating powder. Epoxy coating powders have extremely high dielectric strength and can be bonded directly to busbar copper, aluminum or silver plating layers.
The size of the busbar depends on its specific use. De vanligaste kommersiella och industriella samlingsskenorstorlekarna är 40–60 ampere, 100 ampere, 225 ampere, 250 ampere, 400 ampere, och 800 ampere.
Aktuella storlekar på samlingsskenor som används i biltillämpningar är 35, 50 eller 90 mm².
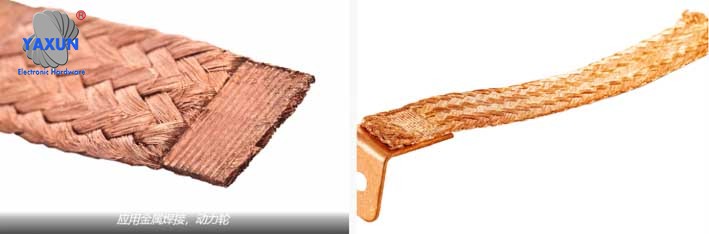
Platt flätad kabel stelnad och svetsad genom ultraljudssvetsning
Samlingsskenor finns i två material: koppar och aluminium. De viktigaste skillnaderna att tänka på när man väljer material är:
• draghållfasthet
• Aktuell bärförmåga
• Motstånd
• vikt
• kostnad
Aluminiumskenor är billigare och fungerar bra under hög luftfuktighet. Men aluminium har lägre strömkapacitet och lägre resistivitet än koppar. Koppar har bättre termiska egenskaper än aluminium.
Samlingsskenors tillverkare kan se över minimikraven för samlingsskenor för EV/HEV eller andra kraftdistributionsapplikationer, specificera kostnad och materialval avvägningar med prestanda. Naturligtvis, för EV/HEV kraftdistributionstillämpningar, förarens säkerhet är en extra fråga. Vid val av skenmaterial, högsta möjliga tillförlitlighet bör uppnås, inte bara för att uppfylla fordonsgarantin, men också för förarens och passagerarnas säkerhet.
Beräkning av ledarstorlekar är särskilt viktig för samlingsskenors elektriska och mekaniska prestanda. Aktuella bärkrav bestämmer ledarens minsta bredd och tjocklek. Mekaniska överväganden inkluderar styvhet, monteringshål, anslutningar, och andra delsystemelement. Ledarens bredd bör vara minst tre gånger tjockleken på ledaren. Genom att lägga till klackar och monteringshål ändras ledarnas tvärsnittsarea, skapa potentiella hot spots på bussbarerna. Den maximala strömmen per skiva eller avslutning måste beaktas för att undvika hot spots.
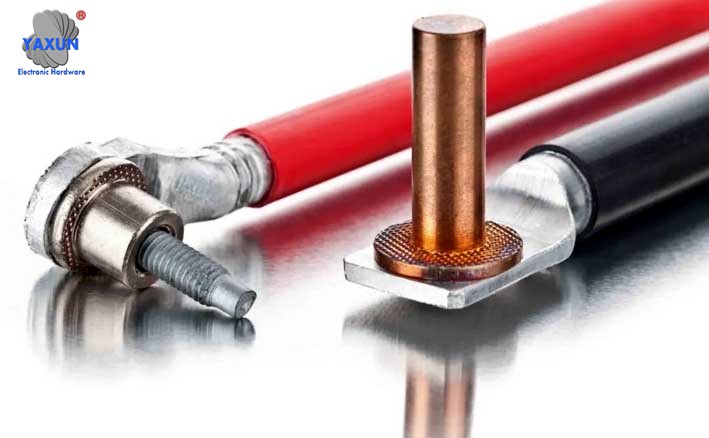
Samlingsskenor svetsade till LEONI kopplingsbultar
5. Rejäla och flexibla samlingsskenor
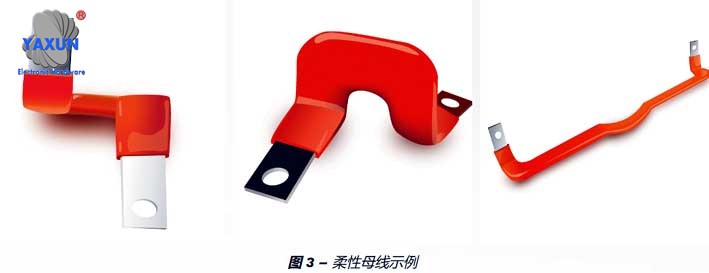
En annan viktig skillnad som måste beaktas är solida samlingsskenor vs. flexibla samlingsskenor. För fordonstillämpningar inom elbilsbatterier, solida samlingsskenor används (se figur 2). Flexibla samlingsskenor används i korta sektioner när ett specifikt område behöver flyttas för montering eller applikation. Den fungerar som en elektrisk "bygel". Ett exempel på en flexibel samlingsskena visas i figuren 3.
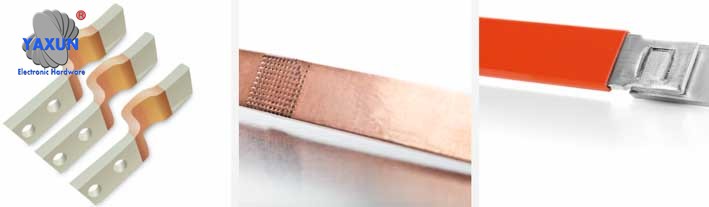
Flexibla samlingsskenor har flera tunna lager av koppar eller aluminium och är designade för att effektivt fördela ström i AC- eller DC-system. Löd kopparfoliestapeln i monteringsområdet så att ändarna är styvt förbundna medan mitten förblir flexibel. Exempel på applikationer som kräver flexibla samlingsskenor inkluderar:
• Elektrisk, hybrid- och bränslecellsfordon
• Ställverk och transformatorer för energi- och offshoreindustrin
• Tillämpning av generatorer inom varvsindustrin
• Transformatorer och laddstationer
• Ställverk och transformatorstationer i järnvägsapplikationer, kemiska anläggningar och högspänningskraftdistribution
• Generatorkraftlänk
• Elanslutningar i kopplingsskåpet
Tillämpning av bilskenor i framtiden
Samlingsskeninnovation utanför batteripaketet kommer att bli ett hett ämne i framtiden, överföring av hög effekt från laddningsinloppet till batteriet och sedan till andra högeffektsmotorer och utrustning (se figur 4).
Det finns ett ökande intresse för samlingsskenor från alla OEM och Tier 1 leverantörer, främst för högspänningstillämpningar. I dag, batteripaket har ca 15-20 samlingsskenor. För utsidan av förpackningen, en automatiserad maskeringsprocess krävs, som inte finns idag. För nu, fokus ligger på batteripaketet.
Som framtida innovationer ökar utnyttjandet av batteripaket externa samlingsskenor, dessa nya applikationer kommer att skapa betydande möjligheter för ultraljudssvetsning för att förbättra den övergripande kvaliteten på framtida anslutningskonstruktioner i samlingsskenor. Ultraljudssvetsning, speciellt vridsvetstekniken, tillåter svetsning av större storlekar, mild vibration, och förmågan att gå med svårare att nå områden. Allt eftersom branschen utvecklas, dessa funktioner kommer att möjliggöra ytterligare installation av samlingsskenor utanför EV-batteripaket. Figur 5 ger flera exempel på hur ultraljudssvetsning kan implementeras i framtida elfordonsapplikationer.
Företag som Tesla, BMW och Ford pressar användningen av samlingsskenor utanför batteripaketet. Nyligen, globala teknikföretaget APTIV förvärvade italienska företaget Intercable för ca $600 miljon, aktivt söker använda samlingsskenor för högeffektdistribution utanför batteripaketet. BMW, en av sina tre bästa kunder, visar starka tecken på att fortsätta detta nya sätt att distribuera el. En handfull andra företag utvecklar skärmade samlingsskenor i USA och Europa.
7 Utmaningar som applikationer utanför batteripaketet möter:
1. Samlingsskenan utanför batteripaketet måste skärmas, som inte är tillgänglig för närvarande – batteripaketet har ett skal som är förseglat och skyddat från elektromagnetisk störning.
2. There is a problem when busbars need to be bent around – they may be too stiff or may be damaged in the corners of the bends
3. The bolting process requires additional parts and specific torque values. Busbars with bolt holes can be replaced for busbar applications other than battery packs
4. Due to corrosion, aluminum busbars require plated bolt holes
5. The terminals are connected to the solid busbar for easy automation
6. Automation has not yet been fully implemented due to shielding
7. Welds and assemblies may require new standards and verification
8 Current applications of bus bars in ultrasonic welding
Ultrasonic welding technology is a proven joining process that automakers are increasingly using for cable-to-terminal connections in electric vehicles, samlingsskenor, battery manufacturing and power electronics. Linjär lödning är den mer traditionella och välkända tekniken som används av alla utrustningstillverkare och är standardprocessen för skarvning av trådar. Dock, som många andra sammanfogningsprocesser, linjär svetsning har storleksbegränsningar, svetssvårigheter i mindre ytor och i specifika geometrier, svetsorienteringsfrågor, och vibrationseffekter på perifera komponenter.
Telsonic Twist SONIQTWIST®- och PowerWheel®-teknologier tillhandahåller innovativa lösningar för anslutningsapplikationer för elfordon som tidigare var omöjliga. Dessa innovativa teknologier tillåter många anslutningsdesigner relaterade till samlingsskenor där linjär svetsning inte skulle vara möjlig. Det finns redan mindre samlingsskenor som använder ultraljudssvetsning för anslutningar. Ultraljudssvetsning är den föredragna sammanfogningsprocessen för många samlingsskenor, såsom flexibla platta samlingsskenor upp till 160 mm². I framtiden, det kommer att finnas många nya applikationer som använder ultraljudssvetsning i samlingsskenas implementering av kablage. Några av de befintliga användningarna av ultraljudssvetsning i samlingsskenor beskrivs nedan.
9 Härdning av flexibla samlingsskenor
Flexibla samlingsskenor kräver härdning vid anslutningsdelen för att kunna fästas (bifoga) dem till standardkablar eller kontakter. I vissa fall, anslutning och stelning av kablar eller terminaler kan utföras i ett steg av lödning. Beroende på den flexibla samlingsskenans totala mått, ultraljudssvetsning av metall kan vara av hög kvalitet, ekonomisk lösning. Använder vridsvetsprocessen, materialtvärsnitt upp till 200 mm² kan svetsas. Denna svetsteknik förhindrar att sammanfogningsmaterialet härdar, vilket kan leda till materialsprödhet och märkbara förändringar i materialegenskaper. Dessutom, koagulering kan automatiseras med Telsonic-enheter som TT7 PowerWheel®, som visas i applikationerna i figurerna 6 och 7.
Figur 6 – TT7-Tonic Power Wheel®
Figur 7 – Svetsning av stelnade flexibla samlingsskenor och solida samlingsskenor till solida samlingsskenor med hjälp av TT7 Telsonic PowerWheel®
10 samlingsskenor svetsade till standardkabel
I vissa applikationer, samlingsskenorna är fastlödda i den orangea kabeln, som kommer att lödas till den nuvarande kontakten. Figur 8 visar ett exempel på en kort kabel svetsad till tvinnad kabel. Svetsning av korta kablar i båda ändar kan resultera i inkonsekvent svetskvalitet eftersom den första svetsen kan bli svagare på grund av vibrationer orsakade av den andra svetsen. USCAR-38 kräver testning av kablar mindre än 500 mm i längd. Att använda torsionssvetsning ger så milda vibrationer att studier har visat det, beroende på terminalens design, påverkan på tvinnade kablar och flexibla samlingsskenor är mycket mindre (se figur 9). Detta gör att kortare kablar och lämpliga kontakter kan lödas ihop.
Figur 8 – Solid samlingsskena svetsad till standardkabel
Figur 9 – Kort kabel (200 mm) lödda i båda ändar
11 Platta flätade kabelsvetsar
I vissa fall, tillverkare använder platta flätade kablar istället för orange kablar. Platta flätade kablar svetsas och skärs automatiskt i delar med specifika längder och svetsar i båda ändar (se figur 10). Flätade kablar med svetsfogar i båda ändar kallas även shuntar. Fördelen med att använda ultraljudssvetsning för att tillverka shunten är att minimal värme krävs vid tillverkning av shunt och svetsning av shunt till samlingsskenan (se figur 11). Detta förhindrar spröda trådar och skåror av ovanligt tunna trådar orsakade av värmen som genereras av motståndssvetsning (annan teknik som kan användas).
Figur 10 – Rejäla samlingsskenor kopplade till platta flätade byglar
Figur 11 – Platt flätad kabel härdad och svetsad med ultraljudssvetsning
12- Torsionssvetsapplikationskapacitet för samlingsskenor
Flexibla samlingsskenefolier är laminerade/pläterade med material som koppar för att förhindra oxidationsproblem. För solida samlingsskenor, bulthålsanslutningarna måste pläteras. För massiva samlingsskenor i aluminium, anslutningskontakterna måste vara koppar. Därför, kopparbrickor används och ansluts till samlingsskenorna genom vridlödning (se figur 12). Den beprövade SONIQTWIST®-tekniken samt Telsonic TSP-svetsmaskinen (Fikon. 13) kan användas för denna applikation.
Figur 12 – Copper nut welded to Al busbar using Telsonic twist welder SONIQTWIST®
Figur 13 – Telsonic SONIQTWIST® TSP
British car manufacturer Jaguar is currently utilizing the twist welding capabilities of SONIQTWIST® and PowerWheel® for power distribution busbar assemblies. The company used busbars instead of copper cables to significantly reduce the weight and cost of the F-TYPE sports car (se figur 14). Each busbar conducts power from the battery in the vehicle’s trunk to electrical equipment in the engine compartment. Because the relative density of aluminum is significantly lower than copper, the weight of aluminum rods is only 40% till 60% of traditional copper cables. This can save up to 3kg in terms of battery connections alone.
Figur 14 – LEONI connecting bolts welded to busbars
13 Slutsats
The innovative and rapidly growing electric vehicle market requires new and evolving solutions to meet future challenges. Soon, the use of high-voltage busbars will replace some current applications of high-voltage cable terminations. As the industry moves toward using busbars outside the battery pack, new challenges will arise before busbar harness standardization is established in the automotive industry. As new applications require more innovative welding solutions, challenges will arise at all levels, including welding equipment manufacturers. But new processes and concepts will provide more efficient and economical solutions for wiring harnesses in the electric vehicle market. Torsion welding has become an important joining process in the industry. Förutom batterikabelavslutningslösningar för en mängd olika kontakter, Tekniken tillhandahåller även svetslösningar för viktkontroll av elfordon, batteriförpackning, samlingsskenor, battery manufacturing and power electronics. Applikationsfunktionaliteten har utökats utöver tidigare trott.
Allt eftersom produktdesigners och processingenjörer blir bekanta med vridsvetsprocessen och dess möjligheter, Tekniken kommer att hjälpa till att driva elfordonsindustrin till nästa nivå. Närmare arbetsrelationer mellan OEM, Tier 1 leverantörer och utrustningsleverantörer är nödvändiga för att driva samlingsskenans utnyttjande. Vi kommer definitivt att lära oss mer och introducera innovativa idéer i tid. Men ultraljudssvetsning kommer utan tvekan att vara en del av lösningen på målen om lägre materialkostnader, vikt- och utrymmesminskning, och arbetsintensiva tillverkningsprocesser.