 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


يتضمن تصميم نقاط التجعيد لتوصيل تسخير الأسلاك اختيار محطات التجعيد المناسبة وضمان تقنيات العقص المناسبة لإنشاء اتصالات موثوقة وآمنة. تتضمن هذه العملية اختيار نوع الطرفية الصحيح لمقياس الأسلاك المحدد والتطبيق, باستخدام أداة عقص مناسبة, والتحقق من جودة التجعيد لمنع قضايا مثل السراويل القصيرة أو الاتصالات الضعيفة.
تصميم نقاط تجعيد لتوصيل الأسلاك
1. اختيار المحطة:
مقياس الأسلاك:
حجم السلك (مقياس الأسلاك الأمريكية أو AWG) يحدد حجم ونوع محطة التجعيد.
نوع المحطة:
تشمل أنواع المحطات الشائعة المحطات الطرفية, محطات الأشياء بأسمائها الحقيقية, والموصلات بعقب. يتم ربط أطراف الحلقة بالمسامير أو الأزرار, محطات الأشياء بأسمائها الحقيقية لها شكل شوكة, وتنضم موصلات بعقب إلى سلكين.
المواد والانتهاء:
فكر في مواد مثل النحاس أو النحاس الأصفر والتشطيبات مثل طلاء القصدير لمقاومة التآكل ومقاومة منخفضة.
العزل:
يمكن أن تحتوي المحطات على عزل, توفير الحماية وسهولة الاتصال.
2. عملية العقص:
تحضير السلك:
قم بفصل العزل من نهاية السلك إلى الطول المناسب, ضمان عدم كسر أي فروع.
حدد أداة العقص:
اختر أداة مناسبة لنوع الطرف ومقياس السلك.
ضع التجعيد:
أدخل السلك والمحطة في أداة العقص, ضمان التنسيب الصحيح.
العقص:
استخدم القوة الكافية لإنشاء تجعيد آمن, باتباع تعليمات الأداة.
تَحَقّق:
تحقق من جودة التجعيد عن طريق قياس ارتفاع التجعيد, التحقق من اختراق العزل السليم, والتحقق من متانة الاتصال.
3. ضبط الجودة:
ارتفاع تجعيد: مطلوب ارتفاع محدد لاختراق العزل المناسب وقبضة الأسلاك.
اختراق الأسلاك: تأكد من أن أسطوانة الجهاز تخترق خيوط السلك بالكامل.
اختبار الاهتزاز: قم بإخضاع الوصلات المجعدة للاهتزاز للتحقق من عدم ارتخائها أو كسرها.
قوة الشد: تحقق من مقاومة الوصلة المجعدة لقوى السحب.
4. اعتبارات التصميم:
نوع الموصل: حدد الموصلات التي تناسب مقياس السلك ونوع الطرف.
كثافة الدائرة وحجمها: ضع في اعتبارك عدد الأسلاك والحجم الإجمالي للموصل.
العوامل البيئية: تأخذ في الاعتبار عوامل مثل درجة الحرارة, رطوبة, والاهتزاز.
المعايير والشهادات: ضمان الامتثال لمعايير الصناعة ذات الصلة.
5. العقص الآلي:
الآلات الآلية:
استخدم الآلات لمهام العقص المتكررة لضمان الاتساق والكفاءة.
فوائد الأتمتة:
تقليل الأخطاء اليدوية, زيادة سرعة الإنتاج, والحفاظ على جودة تجعيد متسقة.
نقطة العقص لتسخير الاتصال, وتسمى أيضًا نقطة الثقب, نقطة الاتصال, نقطة لصق. إن تصميم نقطة العقص له تأثير كبير على استقرار الوظائف الكهربائية للمركبة وتكلفة مجموعة الأسلاك. تتناول هذه المقالة تصميم نقاط التجعيد.
تعريف نقطة العقص:
تشير نقطة العقص لتسخير الأسلاك إلى نقطة الاتصال حيث يوجد أكثر من 2 يتم تعليق الأسلاك الموجودة في مجموعة الأسلاك.
كما هو مبين في الشكل أدناه, نقطة العقص هذه (sp) يتكون من سلك 1, سلك 2, والأسلاك 3. ال 3 يتم توصيل الأسلاك ببعضها البعض داخل الحزام. نقطة الاتصال المفصلية للأسلاك الثلاثة داخل الحزام هي نقطة التجعيد, وتسمى أيضًا نقطة الوصل, ونقطة ثقب الحزام.
نوع نقطة العقص
نقاط لصق تسخير أسلاك السيارات, وتشمل الطرق المستخدمة عادة اللحام بالموجات فوق الصوتية, العقص الطرفي على شكل حرف U, إلخ.
اللحام بالموجات فوق الصوتية
مبدأ لحام المعادن بالموجات فوق الصوتية هو استخدام طاقة الاهتزاز بتردد الموجات فوق الصوتية (20-40كيلو هرتز) لنقل موجات الاهتزاز إلى أسطح جسمين معدنيين يحتاجان إلى اللحام. تحت ضغط ثابت, يتم فرك السطحين المعدنيين ضد بعضهما البعض, وبالتالي تشكيل اندماج بين الطبقات الجزيئية.
كما هو مبين في الشكل أعلاه, ال 50/60 يتم تحويل هرتز الحالي إلى 15, 20, 30 أو 40 الطاقة الكهربائية كيلو هرتز بواسطة مولد بالموجات فوق الصوتية. يتم تحويل الطاقة الكهربائية عالية التردد المحولة مرة أخرى إلى حركة ميكانيكية بنفس التردد من خلال محول الطاقة, ومن ثم يتم نقل الحركة الميكانيكية إلى رأس اللحام من خلال مجموعة من الأجهزة القرنية التي يمكنها تغيير السعة. ينقل رأس اللحام طاقة الاهتزاز المستلمة إلى وصلة قطعة العمل المراد لحامها. في هذا المجال, يتم تحويل طاقة الاهتزاز إلى طاقة حرارية من خلال الاحتكاك, ذوبان المعدن.
يمكن استخدام اللحام بالموجات فوق الصوتية لربط المواد المتطابقة والمواد المختلفة, مثل النحاس والألومنيوم. لأن المعادن يتم لحامها معاً بشكل مباشر, لا توجد مواد إضافية مثل الحلقات, لحام, أو التدفق مطلوب. فضلاً عن ذلك, ينتج اللحام بالموجات فوق الصوتية ضغطًا حراريًا منخفضًا على الأجزاء (درجة حرارة اللحام أقل بكثير من نقطة انصهار الأجزاء), وبالتالي لا تتغير خواص المادة الملحومة نفسها وخواص المواد المحيطة بها. إذا ظلت الأكمام العازلة سليمة.
كيفية اللحام & تجعيد أسلاك السيارات
معايير اللحام بالموجات فوق الصوتية
معيار اللحام الأكثر موثوقية SAE/USCAR-38 الصادر بالاشتراك مع الجمعية الأمريكية لمهندسي السيارات ولجنة مسح السيارات بالولايات المتحدة. يوفر التعريف الشامل لعملية اللحام بالموجات فوق الصوتية بين كابلات السيارات والمحطات الطرفية مرجعًا مهمًا لمواصفات الصناعة.
مزايا وعيوب اللحام بالموجات فوق الصوتية:
مزايا هذه الطريقة هي السرعة, توفير الطاقة, قوة الانصهار العالية, الموصلية الجيدة, لا الشرر, بالقرب من المعالجة الباردة, كفاءة عالية, الموصلية الجيدة, حماية البيئة والسلامة. هذا هو اتجاه تطوير الاتصالات تسخير الأسلاك.
العيوب هي أن الأجزاء المعدنية المراد لحامها لا يمكن أن تكون سميكة جدًا (عموما أقل من أو يساوي 5 ملم), لا يمكن أن تكون وصلات اللحام كبيرة جدًا, والضغط مطلوب. أسعار معدات اللحام وتكاليف الصيانة مرتفعة نسبيا.
العقص الطرفي على شكل حرف U
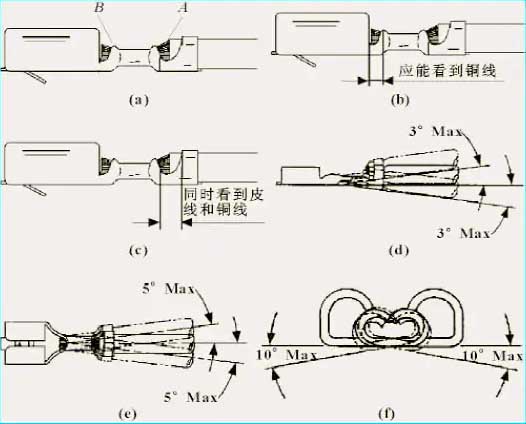
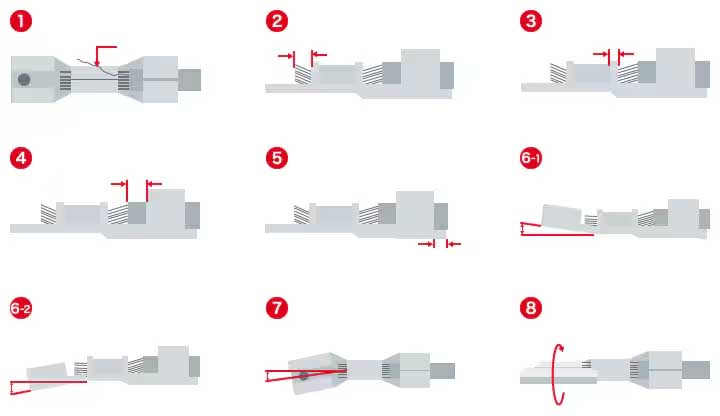
العقص هو عملية يتم فيها تطبيق الضغط على منطقة الاتصال بين الأسلاك والمحطات الطرفية لتشكيل اتصال محكم. أثناء عملية العقص, يتم ضغط الموصل بواسطة الغلاف ويتشوه في اتجاهي الطول والعرض, تشكيل اللحام البارد. طبقة الأكسيد الأصلية الموجودة على سطح الموصل والغطاء مشوهة وممزقة, يكون الموصل والسطح المعدني النقي للغطاء الطرفي على اتصال كامل ووثيق, وتحدث الحركات الدقيقة أثناء عملية البثق والتشوه.
يعد تجعيد الأسلاك النحاسية ماديًا وبشكل متساوٍ من خلال أطراف على شكل حرف U طريقة اتصال شائعة الاستخدام في الوقت الحاضر. يظهر مخطط العقص الطرفي على شكل حرف U في الشكل أدناه.
الشكل مخطط العقص الطرفي على شكل حرف U
معيار العقص الطرفي على شكل حرف U
معيار USCAR هو معيار موصل متخصص, و USCAR 21 هي مواصفات أداء العقص الطرفية. يتم توفير تعريف شامل لعملية العقص الطرفية لتسخير أسلاك السيارات, توفير مرجع مهم لمواصفات الصناعة.
مزايا وعيوب العقص الطرفية على شكل حرف U:
مزايا هذه الطريقة هي سهولة التشغيل, كفاءة عالية, الموصلية الجيدة, ومعدات تجعيد أرخص ومحطات على شكل حرف U;
العيب هو أنه بالمقارنة مع اللحام بالموجات فوق الصوتية, فهو يتطلب استخدام مواد العقص ويزيد من الوزن.
اختيار موقع نقطة العقص:
لا يرتبط موقع نقطة العقص بتكلفة الأسلاك فقط, ولكن أيضًا لجودة الأسلاك. لن يؤدي تصميم الوصلة غير المعقول إلى زيادة تكلفة مجموعة الأسلاك فحسب, ولكن أيضًا زيادة وزن مجموعة الأسلاك, وقد يسبب أيضًا صعوبات في التجميع ومشاكل أخرى.
اختر موقعًا تكون فيه مجموعة الأسلاك مستقرة نسبيًا. لا تختر الأجزاء المتحركة أو المواقع ذات التداخل الأكبر.
قم بترتيب نقطة العقص بالقرب من تقاطع كل خط إشارة والجذع, والتي يمكن أن تقلل بشكل فعال من الأسلاك وتوفير التكاليف.
3. اختيار مواقع الاتصال لتجنب تسخير الاسترجاع. وخاصة في المنطقة الرطبة, هناك أحزمة العودة, وهو لا يفضي إلى ختم نقطة لصق.
تجنب الضغط المشترك لأكثر من 10 الأسلاك في نفس نقطة العقص. مرة أكثر من 10 يتم ضغط الأسلاك معًا, يجب تعيين نقاط العقص الإضافية.
لنفس نقطة العقص, لا يمكن أن يكون قطر الحد الأدنى لقطر السلك أقل من 10% من مجموع أقطار الأسلاك لجميع الأسلاك عند نقطة العقص.
6. يجب أن يكون مجموع أقطار السلك على الجانبين الأيسر والأيمن لنقطة العقص متساويًا قدر الإمكان, وأصغرها لا يقل عن 50% من الجانب الآخر.
7. يجب أن يكون قطر السلك للحد الأدنى لقطر السلك عند نقطة العقص كبيرًا مثل 16% الحد الأقصى لقطر السلك عند نقطة العقص.
8. عندما يربط سلك واحد نقطتي العقص, يجب ألا تقل المسافة بين نقطتي العقص عن 150 مم. في الصورة أدناه, المسافة بين SP1 وSP2 أكبر من 150 مم.
المسافة بين نقطة العقص ونقطة الفرع, يجب أن يكون حجم الإبزيم/ربطة العنق أكبر من 50 مم, وينبغي أيضًا أن تكون المسافة بين جهات الاتصال أكبر من 50 مم (باستثناء خط العلبة), وذلك لتجنب الاتصال بين جهات الاتصال بشكل فعال.
حماية نقطة تجعيد
إذا كانت حماية جهات اتصال تسخير الأسلاك غير معقولة, قد يتم ثقب العزل عند نقاط اتصال تسخير الأسلاك, أو قد يدخل الماء إلى نقاط التلامس, مما تسبب في فشل ماس كهربائى.
بشكل عام, ينقسم توزيع اتصالات السيارات إلى فئتين: منطقة جافة ومنطقة رطبة. يجب حماية جهات الاتصال في المنطقة الجافة بشريط خاص; يجب حماية نقاط الاتصال الموجودة في المنطقة الرطبة باستخدام أنابيب الانكماش الحراري المحتوية على الغراء أو غراء البوتيل لتحقيق تأثير مانع للماء.
كما هو مبين في الشكل أعلاه, المنطقة الواقعة أسفل خط الخوض تسمى المنطقة الرطبة, والباقي خارج منطقة إزالة الرطوبة هو المنطقة الجافة.
تلخيص:
تقدم هذه المقالة التعريف بشكل منهجي, تصنيف, اختيار الموقع وحماية نقاط العقص. عند القيام بالتصميم التخطيطي والتصميم الأساسي, عليك أن تنتبه إلى نقاط العقص. إذا كنت ترغب في تحسين قدرات تصميم تسخير أسلاك السيارات الخاصة بك بسرعة, يرجى الانتباه إلى دورات تسخير الأسلاك لمهندسي تسخير الأسلاك في YAXUN.