 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

أوضاع الفشل الشائعة:
اتصال ضعيف:
يمكن أن يؤدي الضغط غير الكافي أثناء العقص إلى ضعف الاتصال بين السلك والطرف, مما يؤدي إلى مقاومة عالية وارتفاع درجة الحرارة المحتملة.
عزل ضعيف:
قد يؤدي تجريد العزل أو تجعيده بشكل غير صحيح إلى كشف السلك, مما يؤدي إلى انهيار العزل والشورت.
تثبيت ضعيف:
قد ينفصل الاتصال المجعد بشكل سيئ عن السلك أو الطرف بسبب عدم كفاية الإمساك به.
تآكل:
قد يؤدي التعرض للرطوبة أو المواد المسببة للتآكل إلى تآكل الاتصال, زيادة المقاومة واحتمال التسبب في الفشل.
ارتفاع درجة الحرارة:
يمكن أن تؤدي مقاومة التلامس العالية بسبب سوء التجعيد إلى توليد حرارة زائدة, من المحتمل أن يؤدي ذلك إلى إتلاف الاتصال أو المكونات القريبة.
الافراج عن التوتر:
في خطوط النقل, يمكن أن يؤدي تحرير الضغط الناجم عن القلب الفولاذي والمرساة الفولاذية لسلك العقص وأنبوب وأسلاك الألومنيوم العقص إلى انزلاق الموصلات وكسرها.
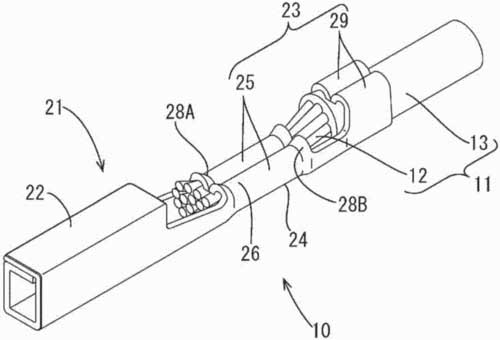
طريقة العقص والرقص العقص للأسلاك مع المحطات
اتصال ضعيف:
يمكن أن يؤدي الضغط غير الكافي أثناء العقص إلى ضعف الاتصال بين السلك والطرف, مما يؤدي إلى مقاومة عالية وارتفاع درجة الحرارة المحتملة.
عزل ضعيف:
قد يؤدي تجريد العزل أو تجعيده بشكل غير صحيح إلى كشف السلك, مما يؤدي إلى انهيار العزل والشورت.
تثبيت ضعيف:
قد ينفصل الاتصال المجعد بشكل سيئ عن السلك أو الطرف بسبب عدم كفاية الإمساك به.
تآكل:
قد يؤدي التعرض للرطوبة أو المواد المسببة للتآكل إلى تآكل الاتصال, زيادة المقاومة واحتمال التسبب في الفشل.
ارتفاع درجة الحرارة:
يمكن أن تؤدي مقاومة التلامس العالية بسبب سوء التجعيد إلى توليد حرارة زائدة, من المحتمل أن يؤدي ذلك إلى إتلاف الاتصال أو المكونات القريبة.
الافراج عن التوتر:
في خطوط النقل, يمكن أن يؤدي تحرير الضغط الناجم عن القلب الفولاذي والمرساة الفولاذية لسلك العقص وأنبوب وأسلاك الألومنيوم العقص إلى انزلاق الموصلات وكسرها.

شرح الموصل الطرفي-مشاكل وحلول الفشل الطرفي الشائعة
العوامل المساهمة في الفشل:
تقنيات العقص غير المناسبة:
عدم استخدام أداة العقص الصحيحة لحجم السلك ونوع الطرف, قوة العقص غير لائق, أو العقص غير الكامل يمكن أن يؤدي جميعها إلى الفشل.
الأدوات التالفة:
يمكن أن تؤدي الفكوك أو المفاصل البالية أو التالفة في أداة العقص إلى الإضرار بالموثوقية الميكانيكية للاتصال.
تدهور المواد:
التعرض لدرجات حرارة شديدة, اهتزاز, أو البيئات المسببة للتآكل يمكن أن تؤدي إلى تدهور السلك, صالة, أو العزل, مما يجعلهم أكثر عرضة للفشل.
عدم كفاية إعداد الأسلاك:
يمكن أن تؤدي إزالة العزل أو إعداد الأسلاك بشكل غير صحيح أيضًا إلى فشل العقص.
الكشف والوقاية:
التفتيش البصري:
باستخدام المجهر أو العدسة المكبرة, يمكن للفنيين فحص التجعيد بصريًا للتأكد من الضغط المناسب, سلامة حبلا الأسلاك, وأي علامات الضرر.
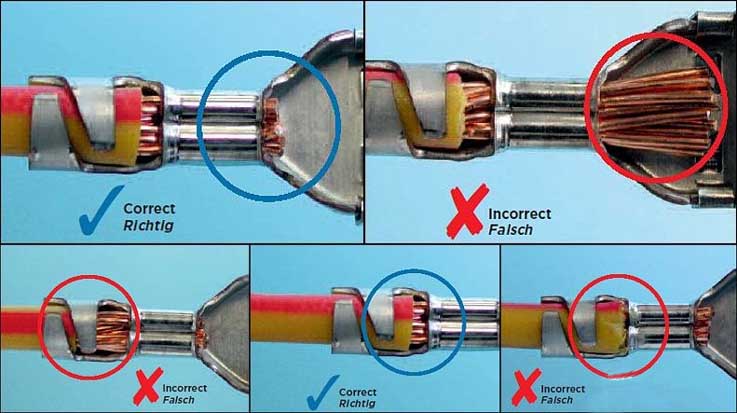
تأثير عيب خلع مخروط الإجهاد الطرفي للكابل على درجة حرارة الواجهة وتوزيع الإجهاد
تقنيات العقص غير المناسبة:
عدم استخدام أداة العقص الصحيحة لحجم السلك ونوع الطرف, قوة العقص غير لائق, أو العقص غير الكامل يمكن أن يؤدي جميعها إلى الفشل.
الأدوات التالفة:
يمكن أن تؤدي الفكوك أو المفاصل البالية أو التالفة في أداة العقص إلى الإضرار بالموثوقية الميكانيكية للاتصال.
تدهور المواد:
التعرض لدرجات حرارة شديدة, اهتزاز, أو البيئات المسببة للتآكل يمكن أن تؤدي إلى تدهور السلك, صالة, أو العزل, مما يجعلهم أكثر عرضة للفشل.
عدم كفاية إعداد الأسلاك:
يمكن أن تؤدي إزالة العزل أو إعداد الأسلاك بشكل غير صحيح أيضًا إلى فشل العقص.
الكشف والوقاية:
التفتيش البصري:
باستخدام المجهر أو العدسة المكبرة, يمكن للفنيين فحص التجعيد بصريًا للتأكد من الضغط المناسب, سلامة حبلا الأسلاك, وأي علامات الضرر.
طرق الاختبار:
انتقال بالموجات فوق الصوتية: طورت ناسا طريقة للتحقق من جودة التجعيد بشكل غير مدمر باستخدام الإرسال بالموجات فوق الصوتية.
اختبار الشد: تقترح أدوات iCrimp استخدام أداة اختبار السحب لقياس القوة المطلوبة لفصل الاتصال المجعد, يقول أنه يمكن أيضًا استخدام جهاز مراقبة قوة التجعيد.
ضبط الجودة:
تنفيذ تدابير مراقبة الجودة, مثل اتباع إجراءات العقص التفصيلية والتحقق من كل تجعيد في كل خطوة, يمكن أن يساعد في ضمان العقص الأولي الجيد ومنع الفشل.
خاتمة:
من خلال فهم أوضاع الفشل الشائعة والعوامل التي تساهم في فشل العقص, يمكن للمهندسين والفنيين تنفيذ تدابير فعالة لمراقبة الجودة وطرق الاختبار لضمان موثوقية وطول عمر التوصيلات المعقوفة.
تعد عملية العقص الطرفية عملية مهمة في معالجة تسخير الأسلاك. في الصناعة بأكملها, حدوث سوء المعالجة في هذه العملية مرتفع نسبيًا. فقط من خلال تحسين معدل العائد لعمليات العقص الطرفية، يمكننا زيادة القدرة الإنتاجية لمعالجة أحزمة الأسلاك بشكل كبير وتحسين كفاءة وجودة معالجة أحزمة الأسلاك. فما هي أسباب ضعف محطات العقص في الآلات الطرفية الأوتوماتيكية?
يسرد ما يلي الظواهر الرئيسية غير المرغوب فيها في عمليات العقص الطرفية ويحلل الأسباب الشائعة للظواهر غير المرغوب فيها:
1: ضعف التشويه والتشوه الطرفي
المظاهر:
1. ظاهرة الانحناء الجانبي وتشوه الأطراف;
التشوه والتشوه المحوري الطرفي.
أسباب سيئة:
1. لا يوجد الطرف في منتصف الشفرة السفلية وهو مائل إلى اليسار/اليمين;
عندما يقوم جهاز النقل الطرفي للقالب بنقل المحطات إلى موضع النهاية, التوتر الزنبركي لجهاز النقل ضعيف جدًا أو قوي جدًا. لا يمكن نقل المحطة إلى الموضع الصحيح للرأس, والعفن لا يصل إلى الوضع ولا يتجاوزه;
سيحدث الفشل إذا كان النصل (المكشكش / السندان) يتم ارتداؤها عند تثقيب المحطات;
4. يحدث الانحناء الضعيف للمحطة بسبب عدم محاذاة مركز المكشكش والشفرة السفلية. فضلاً عن ذلك, سيؤدي ذلك أيضًا إلى تآكل الشفرة وجعل علامة المسافة البادئة عميقة جدًا;
5. العيوب الناتجة عن عدم تغذية الطرف في مكانه بسبب تآكل سلك تعديل الموضع.2: لم يتم تجميع مجموعة الأسلاك في مكانها وهي معيبة
المظاهر:
1. اللكم العميق: اضغط على المنطقة الأساسية لغمد السلك;
الحفر العميق: طول السلك الأساسي طويل جدًا, تسبب تشوه المحطة;
3. الضرب الضحل: لا يتم ضغط الغلاف الخارجي أو السلك الأساسي في المنطقة المحددة;
أسباب سيئة:
1. طول تجريد السلك الأساسي طويل جدًا أو قصير جدًا;
2. يحدث العقص بسبب الوضع غير الصحيح للسلك.
ثلاثة: فم الجرس الخاص بالجهاز معيب
المظاهر:
أسباب سيئة:
1. موضع الطرف والمكشكش خاطئ ولم يتم تشكيل فتحة الجرس أو أنها كبيرة جدًا;
2. يقع الرأس المسطح في الخلف أكثر من لوحة توجيه STRIP, وقد تحدث مشاكل عند نقل المحطات الطرفية;
أربعة: انقطاع المحطة معيب
المظاهر:
أسباب سيئة:
1. تحدث الظاهرة المعيبة عندما لا يكون الجزء المقطوع من الجهاز في الموضع الصحيح, ولكنه أكثر بروزًا أو إلى الداخل. تتجلى حواف القطع السيئة في حواف القطع الطويلة جدًا أو القصيرة جدًا, سطح القطع يميل, خدش, وسطح القطع منحني. عندما تكون فتحة القطع طويلة جدًا, لن يتم إدخال الصندوق في مكانه وسيعلق الصندوق. إذا كانت قصيرة جدًا, فقد يؤدي ذلك إلى تلف المحطة;
2. عندما يتم قطع المحطة, سيكون جزء القطع خشنًا وخشنًا.
سبب:
① عند تآكل السطح المقطوع
② نهاية القابس المسطح العازل متآكل
③ إذا كانت هناك فجوة بين سطح القطع والسدادة المسطحة
خمسة: يتم رفع المحطات & الخطافات الطرفية معيبة
المظاهر:
1. يشير الخطاف الطرفي إلى ظاهرة انحناء الطرف الأمامي للمحطة لأعلى عند إنهاء المحطة;
2. يشير الميل الطرفي إلى ظاهرة انحناء الطرف الأمامي للمحطة إلى الأسفل عند إنهاء المحطة.
أسباب سيئة:
1. المحطة ليست في الموضع الصحيح للرأس المسطح;
2. الرأس المسطح ومنصة الدعم ليست في الموضع الصحيح;
ستة: عيوب الأسلاك الأساسية فضفاضة
المظاهر:
جميع قلوب الأسلاك ليست محاطة بالكامل بمنطقة العقص;
أسباب سيئة:
أثناء عملية تجريد الطبقة العازلة أو تجميع الكابلات, الأسلاك الأساسية تصبح فضفاضة, والتي يمكن تحسينها من خلال التحكم في العملية واستخدام الأسلاك نصف المقطوعة;
عيوب في منطقة الضغط على تسخير الأسلاك
المظاهر:
1. قفل السكين الخارجي يخترق الطبقة العازلة;
2. قفل السكين الخارجي لا يحمل السلك بالكامل;
3. فم القفل غير متماثل على كلا الجانبين;
أسباب سيئة:
1. النصل غير متطابق;
2. ضبط ارتفاع العقص;8: العيوب الناجمة عن مسافة الإرسال الطرفية (تغذية)
تشير مسافة التغذية إلى مسافة التحرك من النهاية إلى الفتحة الطرفية التالية, كما هو موضح في الشكل:المظاهر والأسباب:
1. سوء الإرسال بسبب عدم وجود القابض في مكانه
2. انتقال ضعيف بسبب تآكل القابض;9: قوة سحب المحطة المعيبة NG
نموذج التعبير: بعد العقص, اختبار قوة السحب هو NG (باستثناء عوامل العفن)
طريقة التعامل سيئة: ضبط ارتفاع العقص
1. طريقة تعديل القالب العامة لارتفاع العقص
2. كيفية ضبط ارتفاع العقص للقالب من نوع Cam
ما ورد أعلاه هو مقدمة لأسباب فشل الماكينة الطرفية الأوتوماتيكية ومحطات العقص الضعيفة. ويلخص أيضا 9 أسباب وطرق تحسين العقص الطرفي الضعيف. أعتقد أن كل شخص لديه فهم معين لأسباب ضعف العقص في الأجهزة الطرفية الأوتوماتيكية. في الحياة اليومية, يجب عليك القيام بعمل جيد في صيانة الآلة الطرفية الأوتوماتيكية لتحسين كفاءة أطراف العقص وتوفير تكاليف العمالة.