 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Dans un faisceau de câbles, une borne est sertie à l'extrémité de chaque fil. La qualité du sertissage des cosses et des fils joue un rôle essentiel dans la qualité globale du faisceau de câbles.; en même temps, la maîtrise de la qualité de sertissage de cette zone a également été reconnue par tous les fabricants de faisceaux de câbles. Donc, il est très significatif de mener ici des recherches approfondies sur le sertissage.
On sait que la plupart des cosses serties à l'extrémité du faisceau de câbles sont des cosses ouvertes serties.. La structure typique est illustrée dans la figure 1. Pour de tels terminaux, en raison de leur grande utilisation, chaque usine de faisceaux de câbles a mené des recherches approfondies sur ses méthodes de sertissage et formulé des instructions de travail spécifiques pour contrôler la qualité du sertissage de cette partie des bornes.
Cependant, avec le développement de la technologie de fabrication automobile, notamment le développement de véhicules hybrides et purement électriques, les bornes fermées sont de plus en plus utilisées dans les faisceaux de câbles automobiles. Pour terminaux fermés, car ils étaient rarement utilisés dans les faisceaux de câbles automobiles dans le passé, de nombreuses usines de faisceaux de câbles ne savent plus par où commencer avec le processus de sertissage et le contrôle qualité de cette borne. Donc, il est particulièrement important de mener des recherches systématiques sur les formes de sertissage des bornes fermées et les situations dans lesquelles diverses formes de sertissage sont adaptées. L'auteur ci-dessous présente plusieurs formes de sertissage de bornes fermées.
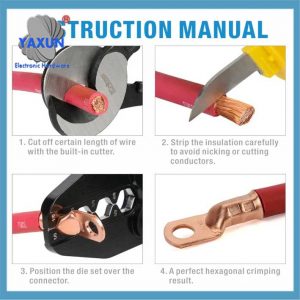 Outil de sertissage de borne de cosse de câble de batterie, pour 1/0, 2/0, 3/0, 4/0 Extrémité du câble de batterie de jauge |
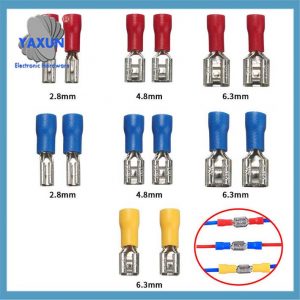 Femelle & Connecteur isolé à cosse mâle, borne de fil électrique à sertir |
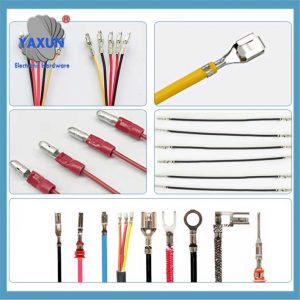 2Outil de sertissage de bornes Molex électriques Ultra silencieuses en T avec lames d'applicateur sertissage de fil de borne de broche |
01, sertissage au diamant des borniers
La structure typique du sertissage du diamant est illustrée à la figure 2a., and the cross-sectional shape after crimping is shown in Figure 2b. This crimping method is suitable for situations where the wall thickness of the crimping terminal is very thin and the crimping quality requirements are not high. In order to increase the force of pulling the wire out of the terminal, the terminal is composed of multiple rhombuses in the longitudinal direction, and each rhombus is evenly distributed, and the direction of the rhombus is staggered.
Chiffre 2 Diamond crimping
Since the wall thickness of this type of terminal is very thin, the crimping force is not strong, so the crimping can be achieved with a special manual crimping pliers. Bien sûr, there are also dedicated crimping machines, but the investment cost is relatively high, making it uneconomical to do so. Cette méthode de sertissage est couramment utilisée sur les faisceaux de câbles d'appareils électroménagers.. Il sert à fixer la tête du fil, puis fixez-le dans la conduite en serrant la vis. Désormais, cette méthode de sertissage est également utilisée dans les faisceaux de câbles automobiles., mais parce que la qualité de cette forme de sertissage n'est pas très élevée, il est rarement utilisé et est généralement utilisé dans les parties moins importantes des faisceaux de câbles automobiles.
02, sertissage en un point du bornier
Cette méthode de sertissage convient principalement aux joints de type trou et aux fûts de sertissage avec une épaisseur de paroi relativement épaisse. La structure typique est illustrée à la figure 3a, et la forme de la section transversale après sertissage est représentée sur la figure 3b.. Comme vous pouvez le voir sur la coupe transversale, il est enfoncé d'un
Chiffre 3 Sertissage en un point
Since the wall thickness of this type of terminal is relatively thick, the crimping force is a bit large, and the crimping cannot be achieved with manual crimping pliers. This can only be achieved with special hydraulic pliers, but the crimping quality of hydraulic pliers is not high and the efficiency is extremely low. Wire harness factories generally use special molds to achieve this crimping on a punch machine, so that the height of the crimping can be accurately controlled, and the crimping quality and efficiency are better than those of hydraulic pliers.
This form of terminal is mainly used in the main circuit of automobiles to transmit power to the automobile circuit, so it has high requirements for crimping quality.
03. Two-point crimping of terminal blocks
This crimping form is also suitable for hole-type joints and crimping barrels with relatively thick wall thickness. This form of crimping is used only because the size of the socket connector and the crimping barrel are larger, and the crimping method with one point is not enough to fully deform the crimped terminal. The cross-sectional shape after crimping is shown in Figure 4.
Chiffre 4, two-point crimping
This form of crimping is very powerful. Wire harness factories generally implement this crimping using a special mold on a punch machine, thereby achieving precise control over the crimping height.
04, Four-point crimping of terminal blocks
This crimping form is suitable for aviation plug pins with relatively thick walls and relatively small volumes. La structure typique du terminal adaptable est illustrée à la figure 5a., et la forme de la section transversale après sertissage est représentée sur la figure 5b.. Le sertissage de cette cosse est forcé des quatre côtés, formation 4 fossettes.
Chiffre 5, sertissage quatre points
Dans cette forme de sertissage, la force est appliquée de tous les côtés, la force est reçue uniformément, et l'excédent de matière du terminal a un endroit pour s'échapper. La force de sertissage n'est pas très grande, et c'est la forme de sertissage avec le meilleur effet. Cependant, cette forme de sertissage nécessite une structure relativement complexe du moule de sertissage, et bien sur le coût d'investissement est relativement élevé. En même temps, en raison de la structure complexe du moule de sertissage, il est très difficile de concevoir le moule de sertissage pour des bornes plus grandes. Donc, ce type de sertissage ne convient que pour le sertissage de cosses plus petites.
Ce type de sertissage est principalement utilisé dans les faisceaux de câbles automobiles où sont utilisées des fiches aviation., et n'est pas largement utilisé dans les faisceaux de câbles automobiles.
05, Sertissage hexagonal des borniers
Cette forme de sertissage s'adapte à des épaisseurs de paroi très épaisses. Si la borne ne peut pas être complètement déformée par l'une des formes de sertissage ci-dessus, sa forme sertie sera proche d'un hexagone régulier. La structure typique est illustrée à la figure 6a, et la forme de la section transversale après sertissage est représentée sur la figure 6b..
Étant donné que cette forme de compression ne permet pas au matériau extrudé de s'échapper, le terminal ne doit pas être déformé, donc la correspondance entre la borne et le fil doit être très bonne. Si la correspondance n'est pas bonne, certains trous seront découverts lors de l'analyse transversale des bornes serties, qui n'est pas qualifié. Parfois pour compenser ce problème, un point sera ajouté en haut et en bas de l'hexagone lors de la conception pour améliorer la compacité du sertissage et augmenter la force d'arrachement.
Chiffre 6, Sertissage hexagonal du bornier
Cette forme de force de sertissage est également très importante, et cela nécessite également un moule spécial sur une poinçonneuse pour obtenir un contrôle précis de la hauteur de sertissage. En outre, certaines bornes spéciales ont deux trous pour sertir deux fils. La structure typique est illustrée à la figure 6c. Nous pouvons également y parvenir en appuyant sur un hexagone, mais les côtés supérieur et inférieur doivent être plus longs.
Avec le développement de la technologie automobile moderne, en particulier l'application de la technologie d'entraînement électrique dans les automobiles, de plus en plus de bornes fermées ont été largement utilisées dans les faisceaux de câbles automobiles. Grâce à la recherche sur le sertissage des bornes fermées, il est très significatif de maîtriser pleinement cette technologie et de rendre les performances du faisceau de câbles automobile plus stables, maintenant et dans le futur.