 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

La progettazione dei punti di crimpatura per il collegamento di cablaggi comporta la selezione di terminali di crimpatura appropriati e la garanzia di tecniche di crimpatura adeguate per creare connessioni affidabili e sicure. Questo processo include la scelta del tipo di terminale giusto per il diametro del filo e l'applicazione specifici, utilizzando uno strumento di crimpatura adeguato, e verificare la qualità della crimpatura per evitare problemi come cortocircuiti o connessioni deboli.
Progettare punti di crimpatura per il collegamento di cablaggi elettrici
1. Selezione del terminale:
Calibro del filo:
La dimensione del filo (Calibro del filo americano o AWG) determina la dimensione e il tipo del terminale a crimpare.
Tipo di terminale:
I tipi di terminali comuni includono terminali ad anello, terminali a forcella, e connettori di testa. I terminali ad anello si fissano a viti o prigionieri, i terminali a forcella hanno una forma a forcella, e i connettori di testa uniscono due fili.
Materiale e Finitura:
Considera materiali come rame o ottone e finiture come la stagnatura per resistenza alla corrosione e bassa resistenza.
Isolamento:
I terminali possono avere isolamento, fornendo protezione e facilità di connessione.
2. Processo di crimpatura:
Preparare il filo:
Spellare l'isolamento dall'estremità del filo fino alla lunghezza corretta, assicurandosi che nessun filo sia rotto.
Seleziona uno strumento di crimpatura:
Scegliere uno strumento appropriato per il tipo di terminale e il diametro del filo.
Posizionare la crimpatura:
Inserire il filo e il terminale nello strumento di crimpatura, ensuring correct placement.
Crimpatura:
Apply sufficient force to create a secure crimp, following the tool’s instructions.
Verification:
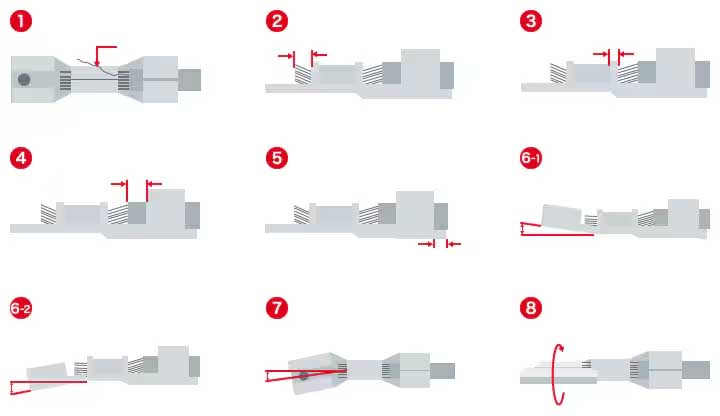
Check the crimp quality by measuring crimp height, checking for proper insulation penetration, and verifying the connection’s durability.
3. Controllo qualità:
Altezza di crimpatura: A specific height is required for proper insulation penetration and wire grip.
Wire Penetration: Ensure the terminal’s barrel fully penetrates the wire strands.
Vibration Testing: Subject crimped connections to vibration to check for loosening or breakage.
Tensile Strength: Check the crimped connection’s resistance to pulling forces.
4. Considerazioni sulla progettazione:
Tipo di connettore: Select connectors that accommodate the wire gauge and terminal type.
Circuit Density and Size: Consider the number of wires and the connector’s overall size.
Environmental Factors: Account for factors like temperature, umidità, and vibration.
Standard e certificazioni: Garantire la conformità agli standard di settore pertinenti.
5. Crimpatura automatizzata:
Macchine automatizzate:
Utilizzare macchine per attività di crimpatura ripetitive per garantire coerenza ed efficienza.
Vantaggi dell'automazione:
Ridurre gli errori manuali, aumentare la velocità di produzione, e mantenere una qualità di crimpatura costante.
Punto di crimpatura del cablaggio di connessione, chiamato anche punto di perforazione, punto di contatto, punto di giunzione. Il design del punto di crimpatura ha un grande impatto sulla stabilità delle funzioni elettriche del veicolo e sul costo del cablaggio. Questo articolo discute la progettazione dei punti di crimpatura.
Definizione di punto di crimpatura:
Il punto di crimpatura del cablaggio si riferisce al punto di connessione in cui più di 2 i fili nel cablaggio sono incernierati.
Come mostrato nella figura seguente, questo punto di crimpatura (SP) è costituito da Filo 1, Filo 2, e Filo 3. IL 3 i fili sono collegati tra loro all'interno del cablaggio. The hinged connection point of the three wires inside the harness is the crimp point, also called the splice point, and the harness piercing point.
Type of crimp point
Automotive wiring harness splice points, commonly used methods include ultrasonic welding, U-shaped terminal crimping, ecc.
Saldatura ad ultrasuoni
The principle of ultrasonic metal welding is to use vibration energy at ultrasonic frequency (20-40kHz) to transmit vibration waves to the surfaces of two metal objects that need to be welded. Under static pressure, the two metal surfaces are rubbed against each other, thereby forming a fusion between the molecular layers.
Come mostrato nella figura sopra, IL 50/60 Hz current is converted into 15, 20, 30 O 40 KHz electrical energy by an ultrasonic generator. The converted high-frequency electrical energy is converted again into mechanical motion of the same frequency through the transducer, quindi il movimento meccanico viene trasmesso alla testa di saldatura attraverso una serie di dispositivi a tromba che possono modificarne l'ampiezza. La testa di saldatura trasmette l'energia di vibrazione ricevuta alla giunzione del pezzo da saldare. In questa zona, l'energia di vibrazione viene convertita in energia termica attraverso l'attrito, fusione del metallo.
La saldatura ad ultrasuoni può essere utilizzata per unire sia materiali identici che materiali dissimili, come rame e alluminio. Perché i metalli sono saldati direttamente insieme, nessun materiale aggiuntivo come ghiere, saldare, o flusso sono necessari. Inoltre, la saldatura ad ultrasuoni produce un basso stress termico sulle parti (la temperatura di saldatura è molto inferiore al punto di fusione delle parti), quindi le proprietà del materiale saldato stesso e le proprietà dei materiali circostanti non cambiano. Se il manicotto isolante rimane intatto.
Come saldare & Crimpare cavi automobilistici
Standard di saldatura ad ultrasuoni
Lo standard di saldatura più autorevole SAE/USCAR-38 rilasciato congiuntamente dall'American Society of Automotive Engineers e dall'Automobile Survey Committee degli Stati Uniti. Una definizione completa del processo di saldatura a ultrasuoni tra cavi e terminali automobilistici fornisce un importante riferimento per le specifiche del settore.
Vantaggi e svantaggi della saldatura ad ultrasuoni:
I vantaggi di questo metodo sono l'elevata velocità, risparmio energetico, elevata forza di fusione, buona conduttività, niente scintille, prossimo alla lavorazione a freddo, alta efficienza, buona conduttività, protezione dell'ambiente e sicurezza. È la tendenza di sviluppo dei contatti del cablaggio elettrico.
Lo svantaggio è che le parti metalliche da saldare non possono essere troppo spesse (generalmente inferiore o uguale a 5 mm), i giunti di saldatura non possono essere troppo grandi, e la pressione è necessaria. I prezzi delle apparecchiature di saldatura e i costi di manutenzione sono relativamente elevati.
U-shaped terminal crimping
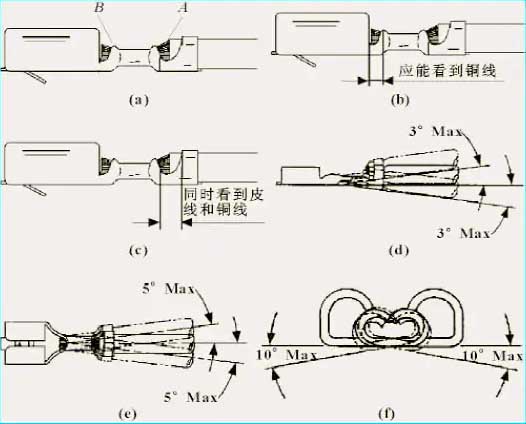
La crimpatura è un processo che applica pressione all'area di contatto tra fili e terminali per formare una connessione stretta. Durante il processo di crimpatura, il conduttore viene schiacciato dalla manica e si deforma sia in direzione longitudine che latitudine, formando una saldatura a freddo. La pellicola di ossido originale sulla superficie del conduttore e del manicotto è deformata e rotta, il conduttore e la superficie metallica pura del manicotto del terminale sono in completo e stretto contatto, e micromovimenti si verificano durante il processo di estrusione e deformazione.
La crimpatura fisica e uniforme dei fili di rame dei fili tramite terminali a forma di U è attualmente un metodo di contatto comunemente utilizzato. Lo schema di crimpatura del terminale a forma di U è mostrato nella figura seguente.
Figura Schema di crimpatura del terminale a forma di U
Standard di crimpatura del terminale a forma di U
Lo standard USCAR è uno standard di connettori specializzato, e USCAR 21 è una specifica relativa alle prestazioni di crimpatura dei terminali. Viene fornita una definizione completa del processo di crimpatura dei terminali del cablaggio automobilistico, fornendo un riferimento importante per le specifiche del settore.
Vantaggi e svantaggi della crimpatura del terminale a forma di U:
I vantaggi di questo metodo sono la facilità d'uso, alta efficienza, buona conduttività, e attrezzature di crimpatura più economiche e terminali a forma di U;
Lo svantaggio è quello rispetto alla saldatura ad ultrasuoni, richiede l'uso di materiali di aggraffatura e aumenta il peso.
Scelta della posizione del punto di crimpatura:
La posizione del punto di crimpatura non è legata solo al costo del cablaggio, ma anche alla qualità del cablaggio. Una progettazione irragionevole della giunzione non solo aumenterà il costo del cablaggio, ma aumentano anche il peso del cablaggio, e potrebbe anche causare difficoltà di montaggio e altri problemi.
Scegliere una posizione in cui il cablaggio sia relativamente stabile. Non scegliere parti in movimento o posizioni con maggiore interferenza.
Disporre il punto di crimpatura vicino all'intersezione di ciascuna linea di segnale e il tronco, che può ridurre efficacemente i cavi e risparmiare sui costi.
3. Selezione delle posizioni dei contatti per evitare cablaggi loopback. Soprattutto nella zona umida, ci sono imbracature di ritorno, che non è favorevole alla sigillatura del punto di giunzione.
Evitare pressioni comuni superiori a 10 wires at the same crimping point. Once more than 10 wires are pressed together, additional crimping points need to be set.
For the same crimping point, the diameter of the minimum wire diameter cannot be less than 10% of the sum of the wire diameters of all the wires at the crimping point.
6. The sum of the wire diameters on the left and right sides of the crimping point should be as equal as possible, and the smallest one should not be less than 50% of the other side.
7. The wire diameter of the minimum wire diameter at the crimping point should be as large as 16% of the maximum wire diameter at the crimping point.
8. When one wire connects two crimping points, the distance between the two crimping points shall not be less than 150mm. In the picture below, the distance between SP1 and SP2 is greater than 150mm.
The distance between the crimping point and the branch point, buckle/tie needs to be greater than 50mm, and the distance between contacts should also be greater than 50mm (except for the can line), so as to effectively avoid contact between contacts.
Crimp point protection
If the protection of the wire harness contacts is unreasonable, the insulation at the wire harness contacts may be punctured, or water may enter the contacts, causing a short circuit failure.
In generale, the distribution of automobile contacts is divided into two categories: dry area and wet area. Contacts in the dry area need to be protected with special tape; i contatti nell'area umida devono essere protetti con guaina termoretraibile contenente colla o colla butilica per ottenere un effetto sigillante impermeabile.
Come mostrato nella figura sopra, l'area al di sotto della linea di guado è chiamata zona umida, e il resto all'esterno dell'area di deumidificazione è l'area asciutta.
Riassumere:
Questo articolo introduce sistematicamente la definizione, classificazione, selezione della posizione e protezione dei punti di crimpatura. Quando si esegue la progettazione del layout e la progettazione dei principi, è necessario prestare attenzione ai punti di piegatura. Se desideri migliorare rapidamente le tue capacità di progettazione di cablaggi automobilistici, si prega di prestare attenzione ai corsi sui cablaggi degli ingegneri dei cablaggi YAXUN.