 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

ワイヤーハーネスを接続するための圧着ポイントの設計には、適切な圧着端子を選択し、信頼性が高く安全な接続を作成するための適切な圧着技術を確保することが含まれます。. このプロセスには、特定のワイヤ ゲージと用途に適した端子タイプの選択が含まれます。, 適切な圧着工具を使用して, ショートや弱い接続などの問題を防ぐための圧着の品質を検証します。.
ワイヤーハーネス接続用の圧着点の設計
1. 端子の選択:
ワイヤーゲージ:
ワイヤーのサイズ (アメリカのワイヤ ゲージまたは AWG) 圧着端子のサイズとタイプを決定します.
端子の種類:
一般的な端子タイプにはリング端子が含まれます, スペード端子, および突き合わせコネクタ. リング端子はネジまたはスタッドに取り付けます, スペード端子はフォーク状になっています, 突き合わせコネクタは 2 本のワイヤを結合します.
材質と仕上げ:
耐食性と低抵抗のために、銅や真鍮などの材料と錫メッキなどの仕上げを検討してください。.
絶縁:
端子に絶縁を持たせることも可能, 保護と接続の容易さを提供します.
2. 圧着工程:
ワイヤーを準備する:
ワイヤーの端から適切な長さまで絶縁体を剥ぎます, ストランドが切れていないことを確認する.
圧着工具を選択してください:
端子の種類と線径に応じた工具を選択してください.
圧着位置を決めます:
電線と端子を圧着工具に挿入します, 正しい配置を確保する.
圧着:
十分な力を加えて確実な圧着を行ってください。, ツールの指示に従って.
検証:
クリンプハイトを測定して圧着品質を確認する, 適切な断熱材の浸透をチェックする, 接続の耐久性を検証する.
3. 品質管理:
クリンプハイト: 適切な絶縁体の貫通とワイヤグリップには特定の高さが必要です.
ワイヤー貫通: 端子のバレルがワイヤストランドを完全に貫通していることを確認してください.
振動試験: 圧着接続に振動を与えて、緩みや破損がないか確認します。.
抗張力: 圧着接続の引っ張り力に対する耐性を確認します。.
4. 設計上の考慮事項:
コネクタの種類: ワイヤゲージと端子タイプに適合するコネクタを選択してください.
回路密度とサイズ: ワイヤの数とコネクタ全体のサイズを考慮してください.
環境要因: 温度などの要因を考慮する, 湿度, と振動.
規格と認証: 関連する業界標準への準拠を確保する.
5. 自動圧着:
自動機械:
繰り返しの圧着作業に機械を利用して、一貫性と効率性を確保します。.
自動化の利点:
手動エラーを減らす, 生産速度を上げる, 一貫した圧着品質を維持します.
接続ハーネス圧着点, ピアスポイントとも呼ばれます, 連絡先, スプライスポイント. 圧着点の設計は、車両の電気的機能の安定性とワイヤーハーネスのコストに大きな影響を与えます。. この記事では圧着ポイントの設計について説明します.
圧着点の定義:
ワイヤーハーネスの圧着点とは、以上の接続点を指します。 2 ワイヤーハーネスのワイヤーはヒンジで固定されています.
下図に示すように, この圧着ポイント (sp) ワイヤーで構成されています 1, ワイヤー 2, とワイヤー 3. の 3 ワイヤーはハーネス内で接続されています. ハーネス内の 3 本のワイヤのヒンジ接続ポイントが圧着ポイントです。, スプライスポイントとも呼ばれます, そしてハーネスのピアスポイント.
圧着点の種類
自動車用ワイヤーハーネスのスプライスポイント, 一般的に使用される方法には超音波溶接が含まれます, U字端子圧着, 等.
超音波溶着
超音波金属溶接の原理は、超音波周波数の振動エネルギーを使用することです。 (20-40kHz) 溶接が必要な 2 つの金属物体の表面に振動波を伝達します。. 静圧下, 2つの金属表面が互いにこすれる, それにより分子層間に融合が形成されます.
上の図に示すように, の 50/60 Hz 電流は次のように変換されます。 15, 20, 30 または 40 超音波発生器によるKHz電気エネルギー. 変換された高周波電気エネルギーは、トランスデューサーを通じて同じ周波数の機械的運動に再び変換されます。, その後、機械的動作は、振幅を変更できる一連のホーン デバイスを介して溶接ヘッドに伝達されます。. 溶接ヘッドは受け取った振動エネルギーを溶接するワークの接合部に伝達します。. この地域では, 振動エネルギーは摩擦によって熱エネルギーに変換されます。, 金属を溶かす.
超音波溶着は同一材料と異種材料の両方の接合に使用できます, 銅やアルミニウムなど. 金属同士を直接溶接しているため、, フェルールなどの追加材料は不要, 半田, またはフラックスが必要です. 加えて, 超音波溶接により部品に生じる熱応力が低くなります (溶接温度は部品の融点よりもはるかに低い), 溶接材料自体の性質や周囲の材料の性質が変化しないため. 絶縁スリーブが損傷していない場合.
はんだ付け方法 & 自動車用ワイヤーの圧着
超音波溶着規格
米国自動車技術会と米国自動車調査委員会が共同で発行した最も権威のある溶接規格 SAE/USCAR-38. 自動車用ケーブルと端子の間の超音波溶接プロセスの包括的な定義は、業界仕様の重要な参考資料となります。.
超音波溶着のメリットとデメリット:
この方法の利点は速度が速いことです, 省エネ, 高い融合強度, 良好な導電性, 火花が出ない, 冷間加工に近い, 高効率, 良好な導電性, 環境保護と安全性. ワイヤーハーネスコンタクトの開発動向です.
欠点は、溶接する金属部品をあまり厚くできないことです。 (通常は5mm以下), はんだ接合部は大きすぎてはいけません, そして圧力が必要です. 溶接装置の価格とメンテナンス費用が比較的高い.
U字端子圧着
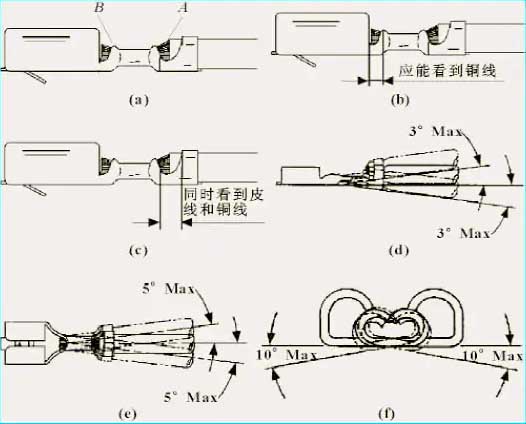
圧着は、ワイヤと端子間の接触領域に圧力を加えてしっかりとした接続を形成するプロセスです. 圧着工程中, 導体がスリーブで圧迫され経度・緯度方向に変形, 冷間溶接を形成する. 導体およびスリーブ表面の元々の酸化皮膜が変形し破断する, 導体と端子スリーブの純金属表面が完全に密着しています, 押し出しと変形のプロセス中に微小な動きが発生します。.
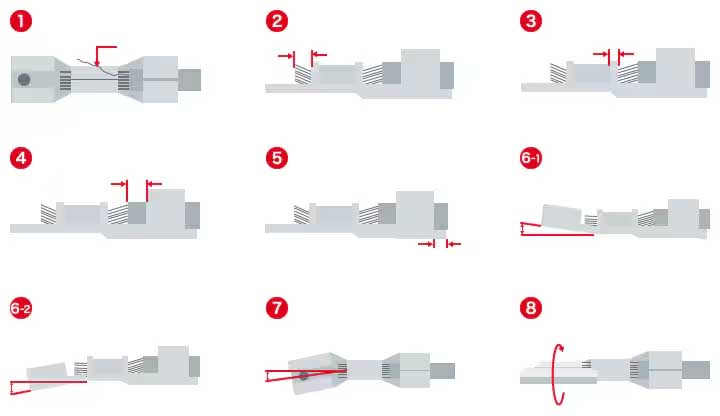
現在、U 字型端子を通して電線の銅線を物理的かつ均一に圧着する方法が一般的に使用されています。. U字端子圧着図を下図に示します。.
図U字端子圧着図
U字端子圧着規格
USCAR規格は特殊なコネクタ規格です, そしてUSCAR 21 端子圧着性能仕様です. 自動車用ワイヤーハーネス端子圧着プロセスの包括的な定義が提供されます。, 業界仕様の重要な参考資料を提供します.
U字端子圧着のメリットとデメリット:
この方法の利点は操作が簡単であることです, 高効率, 良好な導電性, 圧着機器やU字端子も安価に提供;
欠点は、超音波溶着と比較して、, 圧着材を使用する必要があり、重量が増加します.
圧着点の位置の選択:
圧着点の位置はワイヤーハーネスのコストに関係するだけではありません, ワイヤーハーネスの品質にも影響します. 不合理なスプライス設計はワイヤーハーネスのコストを増加させるだけではありません, ただし、ワイヤーハーネスの重量も増加します, 組み立ての困難やその他の問題を引き起こす可能性もあります.
ワイヤーハーネスが比較的安定している場所を選択してください. 可動部品や干渉が大きい場所は選択しないでください。.
圧着点は各信号線と幹線の交差点付近に配置してください。, 効果的にワイヤを削減し、コストを節約できます。.
3. ループバック ハーネスを回避するための接点位置の選択. 特に濡れた場所では, リターンハーネスがあります, これは接続点のシールに役立ちません.
以上の一般的な圧力を避けてください 10 同じ圧着点にあるワイヤ. 1回以上 10 ワイヤーが圧着されている, 追加の圧着ポイントを設定する必要がある.
同じ圧着点の場合, 最小ワイヤ直径の直径はこれより小さくすることはできません 10% 圧着点におけるすべてのワイヤのワイヤ直径の合計.
6. 圧着点の左右の線径の合計はできるだけ同じになるようにしてください。, 最小のものは以下であってはなりません 50% 向こう側の.
7. 圧着点における最小線径の線径は、 16% 圧着点における最大ワイヤ径.
8. 1 本の電線で 2 つの圧着点を接続する場合, 2 つの圧着点間の距離は 150mm 以上である必要があります。. 下の写真では, SP1とSP2の間の距離が150mmを超えています.
圧着点と分岐点の間の距離, バックル/ネクタイは50mm以上である必要があります, 接点間の距離も 50mm より大きくなければなりません (缶ラインを除く), 接点間の接触を効果的に回避するため.
圧着点の保護
ワイヤーハーネスの接点保護が無理な場合, ワイヤーハーネスの接触部分の絶縁体に穴が開く可能性があります, 接点に水が入る可能性があります, 短絡故障の原因となる.
一般的に言えば, 自動車用コンタクトの流通は2つのカテゴリーに分けられます: ドライエリアとウェットエリア. 乾燥領域の接点は特別なテープで保護する必要があります; 濡れたエリアの接点は、防水シール効果を達成するために、接着剤を含む熱収縮チューブまたはブチル接着剤で保護する必要があります。.
上の図に示すように, ウェーディングラインの下のエリアはウェットエリアと呼ばれます, 除湿エリアの外側の残りの部分は乾燥エリアです.
要約する:
この記事では、その定義を体系的に紹介します。, 分類, 位置の選択と圧着点の保護. レイアウト設計や原理設計を行う場合, 圧着点に注意する必要があります. 自動車用ワイヤーハーネスの設計能力を迅速に向上させたい場合, YAXUNワイヤーハーネスエンジニアのワイヤーハーネス講座にご注目ください.