 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

I et ledningsnett, en terminal krympes på enden av hver ledning. Krympekvaliteten til terminaler og ledninger spiller en viktig rolle i den generelle kvaliteten på ledningsnettet; samtidig, kontrollen av krympekvaliteten i dette området har også blitt anerkjent av alle produsenter av ledningsnett. Derfor, det er veldig meningsfullt å foreta dyptgående forskning på krympingen her.
Vi vet at de fleste terminalene som er krympet på enden av ledningsnettet er åpne krympede terminaler. Den typiske strukturen er vist i figuren 1. For slike terminaler, på grunn av deres store bruk, hver ledningsnettfabrikk har utført grundige undersøkelser av sine krympemetoder og formulert spesifikke arbeidsinstruksjoner for å kontrollere krympekvaliteten til denne delen av terminalene.
Imidlertid, med utviklingen av bilproduksjonsteknologi, spesielt utviklingen av hybride og rene elbiler, lukkede terminaler brukes i økende grad i ledningsnett til biler. For lukkede terminaler, siden de sjelden ble brukt i ledningsnett til biler tidligere, mange ledningsnettfabrikker vet nå ikke hvordan de skal starte med krympeprosessen og kvalitetskontrollen av denne terminalen. Derfor, det er spesielt viktig å drive systematisk forskning på krympeformene til lukkede terminaler og situasjoner hvor ulike krympeformer er egnet. Forfatteren nedenfor introduserer flere krympeformer for lukkede terminaler.
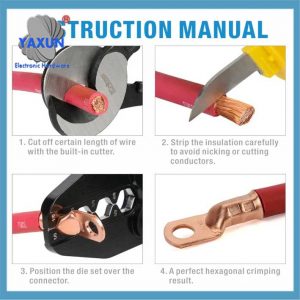 Krympeverktøy for batterikabelplugg, til 1/0, 2/0, 3/0, 4/0 Måler batterikabelende |
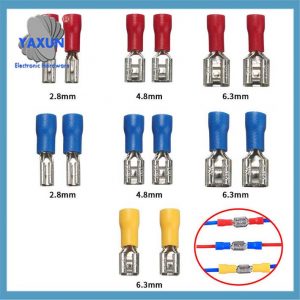 Hunn & Hannspadisolert kontakt Crimp Elektrisk ledningsterminal |
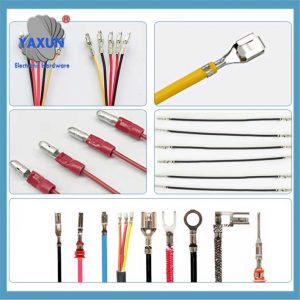 2T Ultra Quiet Electric Molex Terminals Crimping Tool With Applicator Blades Pin Terminal Wire Crimping |
01, diamantpressing av rekkeklemmer
Den typiske strukturen for diamantpressing er vist i figur 2a, og tverrsnittsformen etter krymping er vist i figur 2b. Denne krympemetoden er egnet for situasjoner der veggtykkelsen på krympeterminalen er veldig tynn og kravene til krympekvaliteten ikke er høye.. For å øke kraften ved å trekke ledningen ut av terminalen, terminalen er sammensatt av flere romber i lengderetningen, og hver rombe er jevnt fordelt, og retningen til rhombus er forskjøvet.
Figur 2 Diamantkrymping
Siden veggtykkelsen på denne typen terminal er veldig tynn, krympekraften er ikke sterk, slik at krympingen kan oppnås med en spesiell manuell krympetang. Selvfølgelig, det finnes også dedikerte krympemaskiner, men investeringskostnaden er relativt høy, gjør det uøkonomisk å gjøre det. Denne krympemetoden brukes ofte på ledningsnett til husholdningsapparater. Den brukes til å fikse hodet på ledningen, og fest den deretter i linjen ved å klemme på skruen. Nå sees denne krympemetoden også i ledningsnett til biler, men fordi kvaliteten på denne formen for krymping ikke er særlig høy, den brukes sjelden og brukes vanligvis i mindre viktige deler av billedningsnett.
02, ettpunkts krymping av rekkeklemme
Denne krympemetoden egner seg hovedsakelig for hull-type skjøter og krympetønner med relativt tykk veggtykkelse. Den typiske strukturen er vist i figur 3a, og tverrsnittsformen etter krymping er vist i figur 3b. Som du kan se av tverrsnittet, den trykkes ned fra a
Figur 3 Ett poeng krymping
Since the wall thickness of this type of terminal is relatively thick, the crimping force is a bit large, and the crimping cannot be achieved with manual crimping pliers. This can only be achieved with special hydraulic pliers, but the crimping quality of hydraulic pliers is not high and the efficiency is extremely low. Wire harness factories generally use special molds to achieve this crimping on a punch machine, so that the height of the crimping can be accurately controlled, and the crimping quality and efficiency are better than those of hydraulic pliers.
This form of terminal is mainly used in the main circuit of automobiles to transmit power to the automobile circuit, so it has high requirements for crimping quality.
03. Two-point crimping of terminal blocks
Denne krympeformen egner seg også for hull-type skjøter og krympetønner med relativt tykk veggtykkelse. Denne formen for krymping brukes kun fordi størrelsen på stikkontakten og krympehylsen er større, og krympemetoden med ett punkt er ikke nok til å deformere den krympede terminalen fullstendig. Tverrsnittsformen etter krymping er vist i figuren 4.
Figur 4, topunkts krymping
Denne formen for krymping er veldig kraftig. Ledningsfabrikker implementerer generelt denne krympingen ved å bruke en spesiell form på en stansemaskin, for derved å oppnå presis kontroll over krympehøyden.
04, Firepunkts krymping av rekkeklemmer
Denne krympeformen er egnet for flypluggstifter med relativt tykke vegger og relativt små volum. Den typiske strukturen til den tilpasningsbare terminalen er vist i figur 5a, og tverrsnittsformen etter krymping er vist i figur 5b. Krympingen av denne terminalen tvinges fra alle fire sider, forming 4 groper.
Figur 5, firepunkts krymping
I denne formen for krymping, kraft påføres fra alle sider, kraften mottas jevnt, og overflødig materiale på terminalen har et sted å rømme. Krympekraften er ikke særlig stor, og det er krympeformen med best effekt. Imidlertid, denne krympeformen krever en relativt kompleks struktur av krympeformen, og selvfølgelig er investeringskostnaden relativt høy. Samtidig, på grunn av den komplekse strukturen til krympeformen, det er svært vanskelig å designe krympeformen for større terminaler. Derfor, denne typen krymping er kun egnet for krymping av mindre terminaler.
Denne typen krymping brukes hovedsakelig i ledningsnett for biler der det brukes flyplugger, og er ikke mye brukt i ledningsnett til biler.
05, Heksagonal krymping av rekkeklemmer
Denne krympeformen tillater svært tykke veggtykkelser. Hvis terminalen ikke kan deformeres fullstendig av noen av de ovennevnte formene for krymping, dens krympede form vil være nær en vanlig sekskant. Den typiske strukturen er vist i figur 6a, og tverrsnittsformen etter krymping er vist i figur 6b.
Siden denne formen for kompresjon ikke har noe sted for det ekstruderte materialet å unnslippe, terminalen skal ikke deformeres, så samsvaret mellom terminalen og ledningen må være veldig bra. Hvis samsvaret ikke er bra, noen hull vil bli funnet under tverrsnittsanalyse av de krympede terminalene, som er ukvalifisert. Noen ganger for å gjøre opp for dette problemet, et punkt vil bli lagt til på toppen og bunnen av sekskanten under design for å forbedre kompaktheten til krympingen og øke uttrekkskraften.
Figur 6, Sekskantet krymping av terminalblokk
Denne formen for krympekraft er også veldig stor, og det krever også en spesiell form på en stansemaskin for å oppnå presis kontroll av krympehøyden. I tillegg, noen spesielle terminaler har to hull for krymping av to ledninger. Den typiske strukturen er vist i figur 6c. Vi kan også oppnå dette ved å trykke på en sekskant, men over- og undersiden må være lengre.
Med utviklingen av moderne bilteknologi, spesielt bruken av elektrisk drivteknologi i biler, flere og flere lukkede terminaler har blitt mye brukt i ledningsnett til biler. Gjennom forskningen på lukket terminal krymping, det er veldig meningsfullt å mestre denne teknologien fullt ut og gjøre ytelsen til billedningsnettet mer stabil, både nå og i fremtiden.