 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Свеобухватно поређење ултразвучног заваривања и кабловског свежња за пресовање типа У
Ја. Принцип рада
Ултразвучно заваривање
Кроз високофреквентне механичке вибрације (обично 20 кХз или 40 кХз), метална контактна површина се трља да би се створила топлота, а молекуларна фузија се постиже у чврстом стању. Припада технологији заваривања у чврстој фази. Није потребан струјни или високотемпературни извор топлоте да би се избегли проблеми са оксидацијом и прскањем.
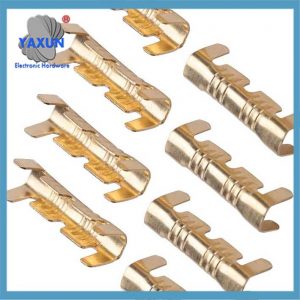 Бакарни терминали у облику слова У Отворена цев за пресовање жичаног кабла Комплет асортимана конектора за брзо ожичење |
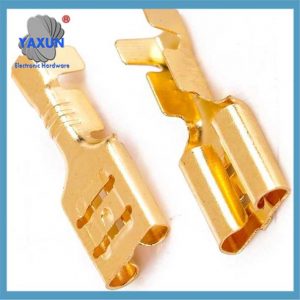 Висококвалитетни У-облик У тип конектора за каблове за каблове за аутомобиле од бакра од месинга за спајање терминала за 6-10 мм2 кабла |
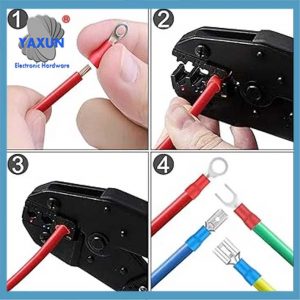 Комплет за асортиман електричних конектора са прстеном, Спаде, Бутт, Куицк Дисцоннецт, Цримп Вире Харнессес |
У-тип кримповање
Хладно штанцање више жица помоћу терминала у облику слова У, механичка веза путем трења насталог физичком деформацијом. Процес је једноставан, али унутра могу бити ситне шупљине због недовољне деформације.
Иии. Процес и цена
Улагање у опрему
Почетна цена ултразвучне машине за заваривање је висока (потребна је посебна глава за заваривање и подешавање параметара високе прецизности), али су дугорочни трошкови одржавања ниски; Опрема за пресовање типа У има ниску цену, али терминале и калупе треба често мењати.
Ефикасност производње
Ултразвучно заваривање има велику брзину (<1 други/поен), који је погодан за масовну производњу; За пресовање у облику слова У потребна је ручна помоћ за подешавање положаја жице, а ефикасност је нешто нижа.
Захтеви за материјале
Главе за ултразвучно заваривање захтевају посебне легуре са високом отпорношћу на хабање (као што су легуре титанијума), а процес производње је сложен; Прикључци у облику слова У су углавном од легура бакра или алуминијума, са високим степеном стандардизације.
ИВ. Заштита животне средине и безбедност
Ултразвучно заваривање нема варница, не захтева лем или флукс, и у складу је са трендом зелене производње;
Кримповање у облику слова У ослања се на физичку деформацију, и иако нема емисије, захтева третман металног отпада.
У. Типични сценарији примене
Приоритетно ултразвучно заваривање:
Високонапонски каблови за возила нове енергије, путне комуникационе линије (као што је ЦАН магистрала), каблови за прецизне сензоре, и друге области које имају строге захтеве за ниским отпором и високом поузданошћу. Приоритетно пресовање у облику слова У:
Обични нисконапонски каблови, нискобуџетни кабловски снопови возила, и сценарији привремене поправке.
Резиме
Ултразвучно заваривање има више предности у перформансама, трајност, и заштиту животне средине, али трошак је већи; Кримповање у облику слова У је познато по економичности и флексибилности, и погодан је за конвенционалне сценарије. Стварни избор треба свеобухватно проценити у комбинацији са специфичним захтевима процеса, буџете трошкова, и позиционирање производа.
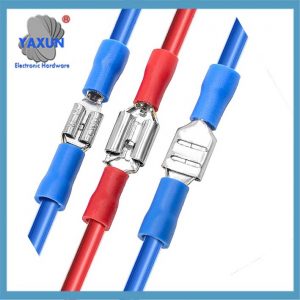 Изолована У-тип виљушка, црвено-плави сет терминала, електрични кабл за стезање, асортиман конектора са лопатицом |
 Ултразвучно метално заваривање терминала са изолационим кримпом – ерминал апарат за заваривање, Машина за скидање и пресовање |
 Нето вредност процеса ултразвучног заваривања метала |
Ултразвучно заваривање и пресовање у облику слова У се широко користе у компанији као две главне методе повезивања жица каблова за аутомобиле. Инжењер ожичења у овом чланку углавном уводи две методе повезивања између жица, ултразвучно заваривање и пресовање у облику слова У, у производњи и производњи каблова за аутомобиле. Урађена је компаративна анализа предности и мана ове две методе, који може да пружи референцу за избор метода повезивања између жица у процесу производње аутомобилских каблова.
Како функције аутомобилских електричних уређаја постају све сложеније, а сорти је све више, кабелски свежањ служи као медиј за пренос сигнала између различитих електричних уређаја у аутомобилу. Односи петље између жица жичаног свежња постају све сложенији, а међу жицама је све више места за пријаву. На пример, постоје стотине заглављених тачака у кабловима кабине тешких камиона.
Стога, процес штанцања је веома важан део процеса пресовања жица. Питања као што су избор метода штанцања и избор опреме за штанцање морају узети у обзир дизајнери процеса каблова, па чак и производња компаније.
1 – Главне методе и увођење провере каблова за аутомобиле
У индустрији ожичења за аутомобиле, пробијање се односи на повезивање изложених бакарних жица након скидања изолације сваке жице заваривањем или пресовањем како би се формирала петља. Тачка заглављења се односи на позицију где је сваки кабелски свежањ заглављен. Према положају заглављене тачке између жица, метода штанцања се може поделити на пробијање отварања и штанцање у пристајању.
Отворено штанцање значи да је главна линија цео проводник и да је тачка стезања на главној линији, али не на оба краја главне линије. Преостале жице су заварене на месту где је скинута изолација главне жице, па се назива и мид-стриппинг пунцх.
Пробијање кундака значи да је тачка стезања на крају жице, а један крај жице је повезан са једним крајем других жица које треба пробушити пресовањем или заваривањем. Може бити један проводник и више проводника, или два или више проводника и више проводника. Жице у којима су оба краја укључена у пробијање називају се прелазне жице. Једнострано пробијање је посебан начин ударања кундаком, то је, све жице су заварене или увијене на истој страни. Убод за отварање и бушење за пристајање приказани су на слици 1.
Фигура 1, Шематски дијаграм скидања жице и спајања.
У зависности од опреме и принципа, штанцање се може поделити на два типа: ултразвучно заваривање и пресовање делова у облику слова У.
Ултразвучно заваривање је метода заваривања која користи високофреквентне механичке вибрације за рекомбиновање површине материјала за заваривање. То је процес између заваривања хладним притиском и заваривања трењем. Претвара електричну енергију ниске фреквенције у електричну енергију високе фреквенције, затим претвара високофреквентну електричну енергију у високофреквентну механичку енергију вибрација, а затим преноси енергију високофреквентне механичке вибрације на површине два метала које треба заварити. И примените вертикални притисак на површину заваривања, узрокујући да се две металне површине трљају једна о другу како би се створила топлотна енергија за топљење метала, и под кратким притиском, талина ће формирати фузију између молекуларних слојева када се површина везивања очврсне.
Принцип ултразвучног заваривања је приказан на слици 2. За пресовање делова у облику слова У, делови у облику слова У и машина за пресовање се бирају на основу укупног пречника жице контаката. За сваки тип комада у облику слова У развијена је посебна матрица за пресовање и чељусти, а затим се две или више жица хладно штанцају заједно уз помоћ опреме за пресовање у облику слова У. Кримповање комада у облику слова У је једноставно физичко стискање бакарне жице жице кроз део металног комада у облику слова У, а површинско трење између суседних бакарних жица се користи да би се обезбедила веза између жице и комада у облику слова У.
Фигура 2 Шематски дијаграм принципа ултразвучног заваривања
2 – Упоредна анализа ултразвучног заваривања и пресовања делова у облику слова У
2.1 Компаративна анализа проводних својстава
Пад напона је важан показатељ проводљивости жице. Такозвани пад напона се односи на разлику потенцијала која се формира на отпорнику када струја тече. Према Охмовом закону У=РИ, када је струја кола константна, напон је пропорционалан отпору, то је, што је већи отпор, што је већи пад напона, а што је мањи отпор, што је пад напона мањи. Пад напона У изолованог проводника израчунава се као:
У=ИПЛ/А
(1) У формули, У—пад напона; П—отпорност; Л - дужина жице; А—површина попречног пресека жице.
Кримповање у облику слова У је једноставно истискивање бакарне жице проводника како би се изазвала физичка деформација бакарне жице како би се створила веза кроз трење. Суседне бакарне жице у жици су и даље независни метални ентитети и не могу бити у потпуном контакту да би формирали рупе. Постојање ових празнина је неизбежно, што ће узроковати повећање отпорности П дела за пресовање, пад напона У да се повећа, а проводљивост да се смањи, чиме се смањује квалитет преноса електричних сигнала. Утичу на нормалан рад електричне и електронске опреме. После ултразвучног заваривања, суседни метали су стопљени у целину, што резултира бољом густином од дела заваривања делова У-облика. Неће бити празнина, отпор је низак и близу нуле, пад напона ултразвучног заваривања је мањи под истим условима, а проводљивост и квалитет преноса сигнала су бољи. Додатно, ултразвучни део за заваривање има мањи отпор од пресовања дела у облику слова У, чиме се смањује акумулација топлоте изазвана контактним отпором. У извесној мери, избегава се опасност по квалитету од сагоревања жичаног снопа изазваног локалним повећањем температуре жичаног свежња.
2.2 Компаративна анализа обима употребе
Ултразвучно заваривање је веома ефикасно у побољшању квалитета преноса сигнала и капацитета преноса струје жица, а такође може побољшати стабилност електричних система аутомобила. На пример, жице са површином попречног пресека од 10 мм2 или више и Цонтроллер Ареа Нетворк (ЦАН) жице углавном захтевају ултразвучно заваривање. Међутим, ултразвучне вибрације ће уништити премаз. Бакарни површински премази као што је посребрење, поцинчавање, калајисање, итд. може спречити оксидацију и побољшати проводљивост. Лимење бакарне жице има велики утицај на ултразвучно заваривање. Тачке топљења калаја и бакра су веома различите. Током заваривања, калајни слој је брзо у растопљеном стању, чиме се блокира комбинација атома бакра и утиче на квалитет заваривања. За обложене жице, Углавном је потребно пресовање у облику слова У.
2.3 Упоредна анализа квалитета заваривања
Ултразвучни материјали за заваривање имају метална својства која се не топе и нису ломљива, а на њих минимално утиче спољашња влага, прашина, нафте и гаса. Није лако изазвати корозију, оксидације и других непожељних стања у бакарној жици, чиме се избегава деградација проводљивости каблова и перформанси преноса сигнала, а поузданост заглављене везе је висока. Постоје заостала напрезања у језгру жице на делу за пресовање делова у облику слова У, и постоји опасност од повратног удара метала, и постоји опасност од оксидације и рђе у тешким условима рада. Није тако поуздан као ултразвучно заваривање. Ултразвучно заваривање има правоугаони облик на месту заваривања, без лабавих жица са језгром, поломљени крајеви или напукле жице језгра, а жице нису савијене и воде право из тачке спајања. Ултразвучно заваривање може изазвати претерано заваривање и пробити заштитну топлоскупљајућу цев; крај језгра жице се протеже како би се преклопио слој изолације жице; жица не излази праволинијски из тачке спајања; жичано језгро излети и буши заштитну топлоскупљајућу цев. Неисправан производ узрокован једном или више сломљених жица са језгром због процеса заваривања (уопштено, потребно је да број жица језгра која недостаје за сваку жицу не прелази 10%). Када су делови у облику слова У пресовани, жичано језгро може излетети и пробити заштитну термоскупљајућу цев; крај језгра жице се протеже како би се преклопио слој изолације жице; жичани омотач је притиснут комадом за пробијање; укупан пречник жице за пробијање не одговара комаду за штанцање, итд.
2.4 Компаративна анализа трошкова
Ултразвучно заваривање захтева металне материјале добре жилавости (мали механички губитак током преноса звучног таласа). Стога, најчешће коришћени материјали су легура алуминијума и легура титанијума. Међутим, ултразвучно заваривање метала захтева да глава за заваривање буде отпорна на хабање (потребна је већа тврдоћа), што отежава избор материјала, јер су тврдоћа и жилавост инхерентно супротстављене, што захтева избор веома квалитетних челичних материјала. Да би се максимизирао ефективни век главе за заваривање, цена је веома висока. Цена ултразвучних апарата за заваривање је генерално виша од цене машина за пресовање, а почетно улагање је веће. Када користите пресовање у облику слова У, комад у облику слова У је потребан за сваку тачку стезања у упртачу. Производи жичаног свежња са много заглављених тачака и великим серијама користе велики број делова у облику слова У, што резултира високим кумулативним трошковима. На пример, цена делова у облику слова У је 0.05 РМБ/комад, а број стезних тачака кабловског свежња кабине је 100 комада/виси, затим укупни трошкови производње 1,000 кабловски свежањ кабине У-облика делова је 5,000 РМБ.
2.5 Компаративна анализа операбилности
Пре ултразвучног заваривања и пресовања делова у облику слова У, потребно је разврстати огољене бакарне жице од заварених жица како би се избегли проблеми као што су искривљене бакарне жице, неравнине, разбацане бакарне жице, и контаминација страним материјама.
Током процеса ултразвучног заваривања, жице треба поставити вертикално преклапајући се, а жице великог попречног пресека треба да буду близу главе алата за заваривање испод да би се обезбедило довољно заваривања. Проводнике треба поставити на површину наковња, чврсто једно уз друго, да обезбеди довољну чврстоћу након заваривања. Дужина преклапања проводника генерално треба да буде између 5 мм и 7 мм. Ако је дужина преклапања прекратка, тешко је обезбедити чврстоћу заваривања. Ако је дужина преклапања предуга, крај заваривања ће се лако искривити, чинећи га незгодним за следећи процес. Оксидација, сломљене жице, дефекти и топљење изолационог слоја углавном нису дозвољени на површини завареног споја. Шематски дијаграм рада ултразвучног заваривања је приказан на слици 3.
Фигура 3, Шематски дијаграм рада ултразвучног заваривања
Производња пресовања делова у облику слова У је брза, а опрема је једноставна. У принципу, број пресвучених жица за делове у облику слова У не би требало да прелази 5. Препоручени редослед слагања жица је од дебелог до танког и од врха до дна. Проводник треба да буде потпуно утиснут у савијени део комада за бушење. Крајеви жице треба да буду видљиви са обе стране комада у облику слова У и дужине (Ц) од изолације до комада за штанцање не би требало да буде већа од 3 мм, а дужина жичане језгре која излази из комада за штанцање треба да буде 0≤Б≤1 мм. Шематски дијаграм операције пресовања компоненти у облику слова У приказан је на слици 4.
Фигура 4, Шематски дијаграм операције пресовања делова у облику слова У
3 – Резиме
Ултразвучно заваривање има мањи отпор, мањи пад напона, боља електрична проводљивост и већа поузданост од пресовања делова у облику слова У, али то захтева велика улагања у опрему, глава за заваривање је скупља, и не може да завари пластифициране метале. Кримповање делова у облику слова У има шири опсег примене од ултразвучног заваривања, а опрема је једноставна и лака за руковање. Међутим, Делови у облику слова У користе много потрошног материјала. У поређењу са ултразвучним заваривањем, Делови у облику слова У имају већу отпорност, већи пад напона, лошија проводљивост, а лошија поузданост. . Произвођачи каблова за аутомобиле треба да изврше свеобухватну процену ове две методе повезивања жица и направе разумне конфигурације. Међутим, ултразвучно заваривање, као нова напредна технологија заваривања, има очигледне предности као што су супериорна проводљивост и заштита животне средине, и представља правац развоја производње аутомобилског снопа.