 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Korrekt krympningstekniska specifikationer och övningspunkter för ledningsnätsterminaler och ledningar
Jag. Förberedelse före pressning
Tråd och terminalmatchning
Trådens tvärsnittsarea måste matcha den tillplattade storleken på terminalnitfoten. Arean efter krympning beräknas med “trådledarens tvärsnittsarea × kompressionsförhållande” för att säkerställa att ledaren och terminalens kontaktyta är helt monterade.
Avisoleringslängden måste kontrolleras exakt (såsom #18 AWG-kabel som sticker ut från ledarens krympningsyta ≥ 0,40 mm) för att undvika isoleringsrester eller skador på kärntråden (skador på kärntråden är förbjudna för ledningar under 0,5 mm²).
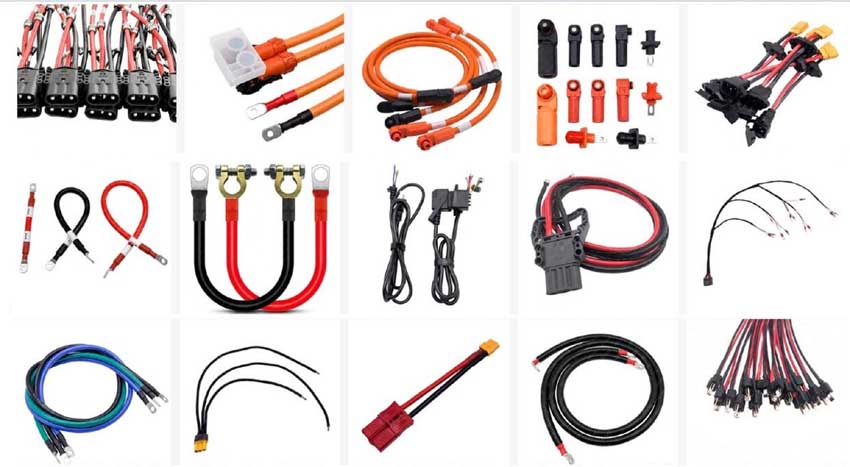
Kabelstammens crimpkontakter, strippa tråd och använd värmekrymp
Verifiering av kalibreringsparameter
Kalibreringsparametrarna för pressformen måste bestämmas genom faktisk verifiering, och nitfotens tillplattade storlek och kompressionsförhållande beräknas snabbt i kombination med Excel-verktyg för att optimera området för den lediga delen av pressningen.
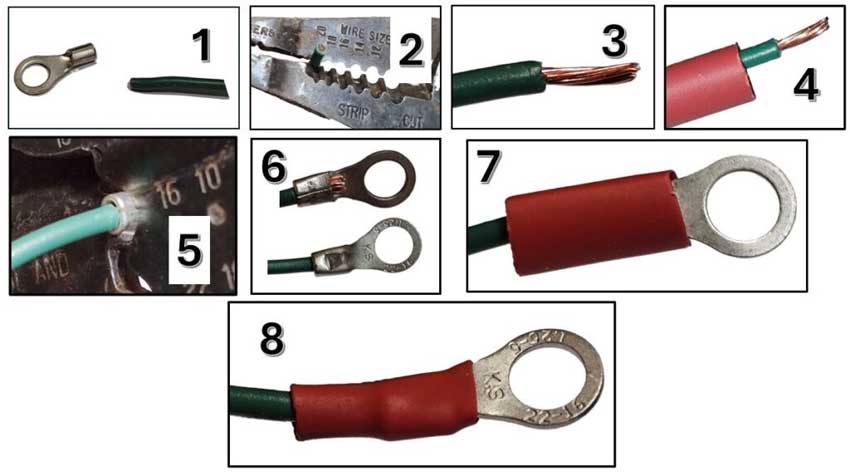
Välj rätt terminal: Välj en terminal som är lämplig för trådstorleken, typ, och ansökan.
Skala av tråden: Ta försiktigt bort isoleringen, exponera önskad längd av bar tråd. Undvik att skada trådledaren eller riva sönder isoleringen.
Sätt i tråden:
Tryck in den nakna trådänden i terminalhylsan tills den sitter helt på plats.
Placera terminalen:
Placera terminalen med tråden i pressverktyget, se till att den är korrekt inriktad i pressformen.
Krympa anslutningen:
Tryck på pressverktygets handtag för att komprimera formen och skapa en säker krympning.
Inspektera krimpningen:
Efter att ha släppt trycket, undersök anslutningen för tecken på skada eller felaktig krympning.
Korrekt pressning av kabelstammens terminaler och ledningar
Ii. Krimpprocesskontroll
Justering av presshöjd
Krimphöjden påverkar direkt den mekaniska hållfastheten och de elektriska egenskaperna: för låg höjd leder till en minskning av draghållfastheten, och för hög höjd ökar risken för motstånd. Den bästa balansen måste uppnås genom formjustering (såsom krympningsområdet på den trumpetformade ledaren, övergångsområdet förblir detsamma).
Efter crimpning, det ska inte finnas några koppartrådsbrott i ledarområdet, ingen punktering av isoleringsskiktet, och terminalhuvudets storlek bör överensstämma med standardförklaringen (som visas i figur B).
Överväg värmekrympning: För vissa applikationer, använd värmekrympslang för att skydda crimpen från miljön.
Testa anslutningen: Testa alltid den krympta trådanslutningen före installation.
Spärr för enhetlighet: Om du använder en manuell crimper, välj en med spärrmekanism för att säkerställa en enhetlig och stabil krympning.
Tips för korrekt pressning:
Vrid inte för mycket:
Medan du vrider trådtrådarna innan krympningen kan hjälpa till med krympningen, undvika övervridning, som kan skada tråden.
Säkerställ rätt trådlängd:
Se till att kabeln förs in i anslutningshylsan till rätt djup.
Inspektera krimpningen:
Efter crimpning, inspektera anslutningen visuellt för att säkerställa att den är solid och inte deformerad, som beskrivs i Hughs Hand Built-bloggen.
Krav på form och utrustning
Använd en helautomatisk pressmaskin (såsom Rijing Intelligent Equipment) för att säkerställa att presskraften är jämnt fördelad och att endast pressområdet deformeras.
Formen måste vara i linje med den terminala matningsbanan. Luxshare Precisions patenterade teknologi (CN 119419558 B) förbättrar crimpningsnoggrannheten genom att optimera forminriktningen.
Iii. Krimpkvalitetsinspektion Utseende och storleksinspektion
Det ska inte finnas några koppartrådsbrott i ledarens krympningsområde, och längden på trådkärnan ska vara ≥ tråddiametern; isoleringskrympningsområdet ska komprimera isoleringsskiktet men inte punktera.
Kontrollera klockformen och terminalhuvudets storlek. Onormalt utseende (såsom terminaloffset) kräver att problemet med mögelmatningsvägen kontrolleras.
Prestandeverifiering
Utdragskraftstest: Till exempel, utdragningskraften av #18 AWG-kabeln måste uppfylla 0,40 mm förlängningsstandarden för att verifiera bindningsstyrkan mellan terminalen och ledningen.
Krimpmotståndstest: Utvärdera elektrisk prestanda genom kompressions- och resistansförhållandekurvan för att undvika impedansökning på grund av otillräcklig kompression.
Automatiska trådpressningstjänster
4. Vanliga krympningstyper och optimeringsriktningar
Val av krymptyp
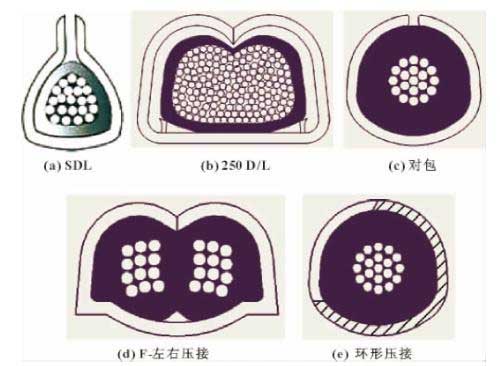
Krympning av F-typ: Gäller inhemska modeller (som GAC Toyota), isoleringskrympningsområdet tränger inte igenom trådkärnan.
WRAP-formad crimpning: Används i precisionsscenarier (som ECU-dockning), isoleringsområdet måste förbli parallellt med planet efter krympningen.
O-formad crimpning: Används för terminaler med slutna munnar i positiv kontakt (såsom Zhonghua Junjie ECM dockningsplint).
Ny teknologiapplikation
Luxshare Precisions patenterade teknologi optimerar forminriktning och pressnoggrannhet för att förbättra automationsnivån.
Excel-verktyget används för att snabbt beräkna den tillplattade storleken och kompressionsförhållandet för nitfoten för att förbättra processeffektiviteten.
Viktiga punkter att notera
Krimphöjdskalibrering: Kombinera kompressionsmängden och draghållfasthetskurvan för att undvika överdriven deformation av koppartråden och orsaka brott. Mögelunderhåll: Kontrollera regelbundet formkäftarnas planhet och matningsbanan för att förhindra krimpavvikelse.
Genom ovanstående specifikationer och praxis, det kan säkerställas att krympningsprocessen uppfyller de stränga kraven för fordonskabelstammar när det gäller mekanisk hållfasthet, elektrisk prestanda och långsiktig tillförlitlighet.
Krympning är en mycket viktig process inom tillverkning av bilkablage. Krimpningsprocessen är kärnprocessen för tillverkning av trådkablar, som kan säkerställa den elektriska anslutningen mellan ledningar och plintar. Den här artikeln introducerar huvudsakligen krympningsprocessen för bilkabelstammar. Följande är huvudtexten.
Körsäkerheten och tillförlitligheten hos bilkablage bör beaktas fullt ut under konstruktions- och tillverkningsprocessen. Samtidigt, rationaliteten i fordonsmonteringsprocessen och möjligheten och rationaliteten i tillverkningsprocessen för kablage måste också beaktas.
Krympning av strömkabel
Det finns två sätt att ansluta ledningar och terminaler: en är lödanslutning och den andra pressar. Tidig tillverkning av bilkablar utnyttjar alla använda lödningsanslutningar. Speciellt när produktionspartiet är litet och ledningsnätet är relativt enkelt, denna anslutningsprocess används ofta. Numera, de flesta tillverkare av kabelnät använder krympningsprocessen. Dess fördelar är: enkel bearbetningsteknik, lämplig för massproduktion; pålitlig kontaktprestanda för ledningsnätet, Långt livslängd, rena arbetsmiljön, och säkerställa den fysiska och mentala hälsan för produktionsarbetare.
1.1 Begreppet krympning
Krympning är en mycket viktig process inom tillverkning av bilkablage. Crimpning är en effektiv och pålitlig metod för att ansluta elektriska ledare. Krympning är en viktig process vid tillverkning av trådkabelkomponenter (kretsar) från råvaror (terminaler, trådar och tätningar).
Crimpning är en viktig process som bestämmer de elektriska och mekaniska egenskaperna hos terminaler och trådanslutningar.
1.2 Principen för crimpning
Klämning av kabelstammen hänvisar till den starka kombinationen av ledningar och terminalkontaktytor genom extern kraft. Processen uppnås genom att förlita sig på kraften hos pressmaskinen genom att pressa formens övre och nedre blad (som visas i figuren 1). Det är faktiskt processen för terminalen från fri böjning till korrigerad böjning.2 Skalning och längdbestämning av trådändar
2.1 Krav på skalning
Som visas i figur 2, skalningen av änden av den krimpade tråden måste uppfylla följande krav:
(1) Måttlig längd
(2) Trasiga koppartrådar är absolut inte tillåtna
(3) Det är inte tillåtet att skada den ursprungliga formen på tråden
Även om kablar med olika specifikationer och olika typer av terminaler kräver olika strippningslängder, strippningskvaliteten måste uppfylla ovanstående krav. Endast på detta sätt kan nästa process – krympning av ledningar och terminaler garanteras.
2.2 Längdbestämning
Bestämningen av avisoleringslängden vid änden av tråden visas i figuren 3, i mm. Skalningslängd L=(0.5-1.0)+A+B/2
3 Krympa kablarna och terminalerna
I bilkablage, krympningskvaliteten på kablar och terminaler är en mycket viktig process, vilket är direkt relaterat till tillförlitligheten hos ledningsnätet och bilens körning.
3.1 Faktorer som avgör god eller dålig krimpkvalitet
(1) Bra elektriska egenskaper: låg och stabil elektrisk impedans; korrosionsbeständighet.
(2) Goda mekaniska egenskaper: hög dragkraft.
(3) Goda fysikaliska egenskaper: rimlig kärndeformation; måttlig bell mun; små grader; lämpligt krympningsförhållande.
3.2 Utseendekrav för pressning
(1) Den del där terminalen krymps till trådkärnan ska ha en uppåtböjd bågvinkel nära änden (En) av lädertråden. Detta kan säkerställa att trådkärnan inte skadas under krimpningsprocessen, och samtidigt, övergången av den krympta trådkärnan är bra, och B-positionen är valfri, som visas i figuren 4(en).
(2) Den främre änden av den krympta trådkärnan måste uppfylla två krav:
① Krymphuvudet är synligt, vilket mer effektivt kan säkerställa terminalens dragkraft efter krympning och uppfylla dess mekaniska egenskaper;
② Krympspetsen kan inte sträcka sig in i limningsområdet och det självlåsande området på terminalen, annars kommer det att påverka monteringsprestanda för terminalen och manteln och förhindra att terminalen installeras korrekt i manteln. Samtidigt, det kommer också att påverka den ideala parningen av han- och honterminaler, och ibland leder till ofullständig montering och låsning av de passande höljena.
Krympspetsens längdvärde bestäms av egenskaperna hos själva terminalen. Terminaler med olika specifikationer har olika numeriska krav på utskjutande längd, och terminaler designade av olika tillverkare har också olika krav på utskjutande längd. Terminalspecifikationerna bör beaktas för att bestämma krimplängden på terminalen. Små terminaler har kortare utskjutande längder vid pressning av små fyrkantiga ledningar. Vid pressning av stora terminaler till stora fyrkantiga ledningar, krimphuvudets längd är relativt längre. Längden på det utskjutande huvudet är i allmänhet 0,5-1,0 mm. Men olika tillverkare har olika krav. Till exempel, DELPHI kräver en utskjutande längd på 0,5-1,0 mm; YAZAKI kräver en utskjutande längd på 0,1-1,0 mm; AMP kräver en utskjutande längd på 0,5-1,0 mm; några av de mer exakta terminalerna är 0,13-0,51 mm. MOLEX kräver att den utskjutande längden är synlig till två gånger ytterdiametern på ledarkärnan och inte kan sträcka sig in i limningsområdet; KET kräver att den utskjutande längden är 0-2,0 mm; JST kräver att den utskjutande längden ska vara synlig. Som visas i figur 4(b).
Kärnan och isoleringen av tråden ska vara synliga samtidigt mellan den bakre ändytan på den krimpade trådkärnan och den främre delen av den krimpade isoleringen. I allmänhet, det är bäst att ändytan på trådisoleringen är i mitten av öppningen, men det är absolut inte tillåtet att trådkärnan och isoleringen inte syns. Som visas i figur 4(c).
(4) Terminalen efter krympning kan extruderas och deformeras, vilket gör att den passande delen deformeras, men det måste uppfylla Figur 4(d) (övre och nedre deformation), 4(e) (vänster och höger deformation), och 4(f) (torsionsdeformation) krav.
3.3 Tvärsnittsinspektion efter terminalpressning
Forskning visar att när bladet bestäms, krimphöjden har ett samband med elektriska och mekaniska egenskaper som visas i figur 5. Det kan ses när krimphöjden ökar, de elektriska och mekaniska egenskaperna ökar inte alltid. I ett visst område, de elektriska och mekaniska egenskaperna når sitt optimala och minskar sedan gradvis.
Efter justering av pressformen för varje ledning och terminal i ledningsmattan, en tvärsnittsinspektion krävs. Syftet med tvärsnittsbesiktning är att hitta en rimlig presshöjd för att få optimala elektriska och mekaniska egenskaper.
Specifika metoder: Efter att provbiten har klarat den visuella inspektionen, provbiten skärs, jord, betade och andra relaterade operationer i sekvens på den speciella profilanalysutrustningen. Slutligen, observera tvärsnittet i mikroskop med minst 20 gånger förstoring och ta bilder.
Notera: Den skärande delen av provbiten bör väljas nära terminalens huvud. Om terminalen har förstärkningsribbor, skärläget måste undvika förstärkningsribborna, som visas i figuren 6.
(1) Figur 7(en) är den idealiska crimpsektionen. Dess egenskaper är att krimpvingarna är stängda, de krympande vingarna är symmetriska, alla kärntrådar är deformerade, de krympande vingarna träffar inte väggen eller botten, terminalmaterialet har inga sprickor, och graderna är måttliga. På det här sättet, eftersom det inte finns något mellanrum mellan trådkärnorna, luft kan inte lätt komma in, på så sätt undviker dålig kontakt orsakad av oxidation av ytan på trådkärnan eller kontakt med sura ämnen i luften.
(2) Figur 7(b) visar att trådens tvärsnittsareaspecifikation inte överensstämmer med crimpterminalen. När trådens tvärsnittsarea är stor och ändstorleken på terminalen är liten, terminalen kan inte stänga tråden helt efter krympning, och även enskilda trådkärnor är exponerade utanför terminalen, som visas till vänster i figuren 7(b); när trådens tvärsnittsarea är liten och terminalen När storleken på terminalens svans är stor, terminalsvansen kommer att kröka sig för mycket och kommer i kontakt med botten eller sidoväggen efter anslutning, som visas i den högra bilden i figuren 7(b).
(3) Figur 7(c) visar att krimpningsfelet orsakas av felaktig justering av krimphöjden. När presshöjden är för högt inställd, trådkärnan kan krympas felaktigt, vilket resulterar i dålig kontakt mellan ledningen och terminalen. Som visas i den vänstra bilden i figur 7(c). När presshöjden är för lågt justerad, krympningen blir för hård, botten av terminalen blir tunn, de skarpa hörnen på båda sidorna blir för stora, och terminalens styrka kommer att skadas.
(4) Figur 7(d) visar okvalificerad krympning orsakad av okvalificerad pressform eller felaktig justering av pressformen. När pressformen justeras asymmetriskt från vänster till höger eller formen görs asymmetriskt, det kommer att göra att toppen av ena sidan av terminalen rullas in i trådkärnan för mycket, som visas i den vänstra bilden i figuren 7(d). När pressformen är felaktigt justerad, det kommer också att göra att de nedre hörnen av terminalerna spricker och att bottnarna på båda sidor blir asymmetriska.
3.4 Spänningstest av krympningskvalitet på ledningar och terminaler
Den vanligaste och mest intuitiva kvalitetsinspektionsmetoden för att krympa kabelstammen är spänningsinspektion. Draghållfasthetsinspektionsstandarderna efter krympning av olika trådtvärsnittsareor och olika specifikationer för terminaler visas i tabell 1.
3.5 Krympning av trådisolering och kopplingsplintar
Krympningstekniken för ledningar och terminaler inkluderar även krympning av isoleringsdelen av ledningarna och terminalerna. Förutom krympningen av en enda tråd, det finns också krympning av två eller flera trådar. Specifika inspektionsmetoder använder också skärande sektioner för inspektion. Standarden för vanlig lädertrådspressning visas i figuren 8.
Den vänstra kolumnen i bilden visar tvärsnitten med bra krympning. Kraven är att pressningen är symmetrisk, plasthuden är inte skadad, och de krympande vingarna omger plasttråden för att ge tillräckligt styrka stöd.
(2) De krympta sektionerna i de två kolumnerna till höger i bilden är okvalificerade. Det kan grovt delas in i följande situationer:
① Under pressningsprocessen av terminaler och ledningar, om pressformen är för lågt justerad, isoleringen kommer att pressas genom toppen av terminalen, som visas i figuren 8(en). Detta kan lätt skada trådens kärna. Därför, kvaliteten på denna crimp är en undermålig crimp.
② Under pressningsprocessen av terminaler och ledningar, om pressformen justeras för högt, isoleringen av ledningarna kommer inte att krympas hårt, som visas i figuren 8(b). Under användningen av denna typ av krympning, roten av krympningen mellan trådkärnan och terminalen är lätt att bryta. Därför, denna typ av krympning är också en okvalificerad krympning.
Det är inte svårt att från ovanstående analys se att presskopplingarna i figur 8(c), (d), (e), (f), (g), och (h) är alla okvalificerade presskopplingar.
Det bör noteras att i den U-formade och laminerade krympning av dubbla ledningar, om tvärsnittsareorna för de två ledningarna är olika. Under pressningsprocessen, den mindre tvärsnittsarean ska vara längst ner och den större tvärsnittsarean ska vara överst.
Förutom de ovan nämnda vanliga, det finns några andra krympningsmetoder för isoleringsdelen, som visas i figuren 9, och bedömningskriterierna är desamma som ovan.
Krimpning av isolering inkluderar även krympning av isolering, tätningsringar och terminaler. De specifika kraven är: ge ett stadigt stöd för tätningsringen; det finns inga repor eller skärsår på halsen och ribborna på tätningsringen; plasttrådens pressvingar får inte tränga igenom tätningsringens hals.