 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Kabelstammen i den nya produktutvecklingsprocessen måste följa följande strukturerade process, integrera designplanering, processimplementering och kvalitetsverifiering:
1. Preliminär design och utveckling
Kravanalys och ritningsdesign
Bestäm de elektriska parametrarna, dimensioner och installationsplats för ledningsnätet baserat på produktens funktionskrav, Använd professionell programvara för att rita tvådimensionella/tredimensionella ritningar, och förtydliga trådspecifikationerna, anslutningsförhållanden och riktningar.
Gör prover och verifiera rationaliteten i designen genom elektrisk prestanda, tester för mekanisk hållfasthet och miljöanpassning.
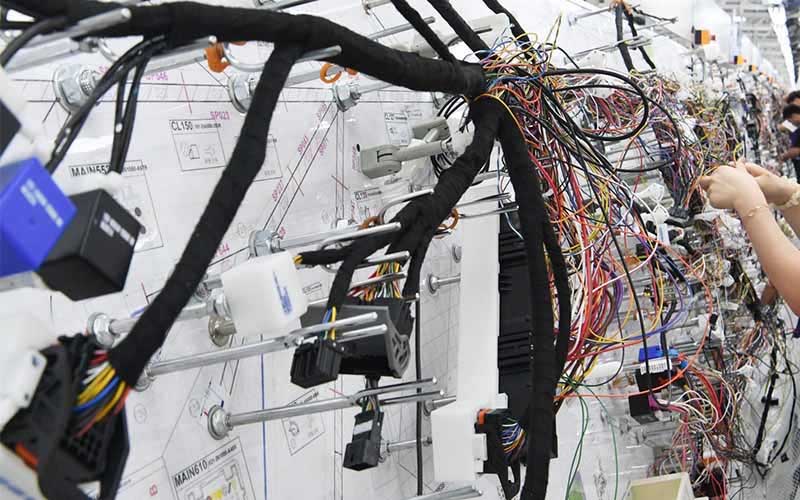
Kabelstammar till bästa pris i Kina av Electrical And Allied Products
Definiera de elektriska anslutningarna som behövs för produkten, inklusive trådtyper, anslutningskrav, och miljöförhållanden.
Skapa ett schema:
Utveckla ett kopplingsschema som visualiserar selens struktur och anslutningar.
Välj komponenter:
Välj lämpliga ledningar, anslutningar, terminaler, och skyddsmaterial.
Lägg ut selen:
Planera den fysiska layouten av ledningarna och komponenterna, med tanke på utrymmesbegränsningar och enkel montering.
Materialplanering och upphandling
Identifiera ledningsnätets material (ledningar, anslutningar, isolerande ärmar, etc.), och upprätta ett leverantörsresursbibliotek för att säkerställa tillgången på råmaterial.
Särskilda scenarier (såsom högspänningsledningar) kräver användning av högtemperatur-/högspänningsledningar och flamskyddade isoleringsmaterial.
2. Monterings- och bearbetningsprocess
Tillverkning av delmaterialnummer
Klipp av trådarna noggrant enligt positioneringsplattan för att undvika slöseri på grund av storleksavvikelse, och utföra elektriska tester och fullständig inspektion efter färdigställande.
Kabeldragning och pluggning
Luta delmaterialnumren enligt ritningsväggarna, och följ ledningssekvensen för ett område först, tvärområde tvåa, enkelt först, och komplex andra. När du anger PIN-koden, se till att terminalen matchar kontakten, och de tvärgående trådarna måste reservera en lämplig längd.
Bindning och fixering
Använd buntband eller tejp för att binda fast ledningarna. Startpunkten väljs vid dubbeltrådspositionen. Avståndet mellan trådbindningsöglorna är ca 25 mm. Änden är reserverad för 10 mm och knuten för att förhindra att den lossnar.
Märkning och märkning: Märk selen och enskilda ledningar för identifiering och spårbarhet.
Förpackning: Förbered den färdiga selen för transport och lagring.
Genom att följa dessa steg, tillverkare kan se till att kablar är designade, monterade, och testade för att möta de specifika behoven hos nya produkter, vilket resulterar i tillförlitliga och effektiva elektriska anslutningar.
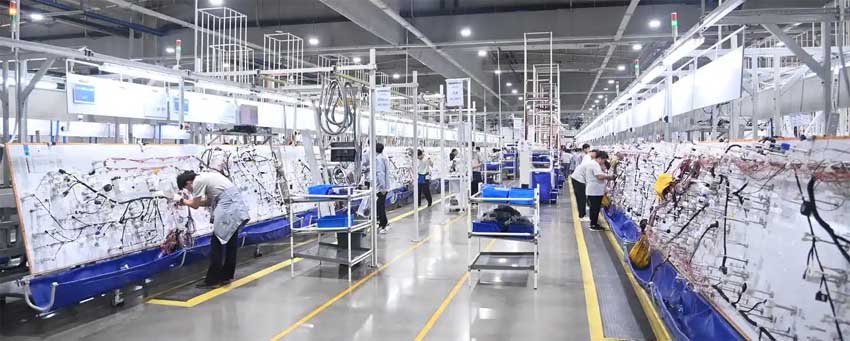
Den mest avancerade design- och monteringsverkstaden för kablage
3. Kvalitetsverifieringslänk
Elektrisk mätning och funktionstestning
Använd automatiserad utrustning för att utföra ledning, isolering och tål spänningstester, och samtidigt övervaka terminalkrympningskvaliteten (såsom provning av trycksystem).
Komplexa ledningsnät måste bekräftas av PE/QE innan testplanen utförs.
Fullständig inspektion och lagerhållning
Kontrollera terminaltoleransen, enhetlighet för trådbindning och korrekt montering av komponenter. Krympslangen får inte gulnas eller skadas.
Efter att ha klarat OQC-inspektionen, den förvaras för att säkerställa överensstämmelse med IPC-620 och RoHS-standarder.
4. Processoptimeringsriktning
Introducera intelligent tillverkningsutrustning (såsom maskinseende positionering, servokontrollsystem) för att förbättra automationshastigheten och minska manuella ingrepp. Optimera ledningsbanor och materialflödeseffektivitet genom lean management för att minska utvecklingscyklerna.
Denna process säkerställer hög tillförlitlighet och processspårbarhet för ledningsnät i ny produktutveckling genom samarbete med flera länkar och strikt verifiering.
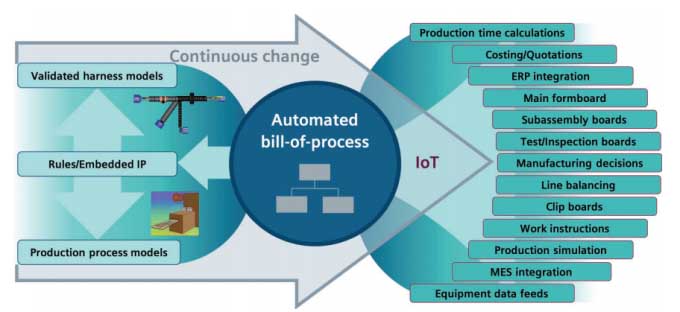
State-of-the-art i processen för montering av kablage
Vad är den nya produktutvecklingsprocessen för kablage till bilar? I den här artikeln, ledningsnätsingenjörer talar främst om projektledning inom fordonsindustrin ledningsnät ur ledningsnätsfabrikens perspektiv. Att noggrant ta tag i produktutvecklingsprocessen för kablage hjälper oss att förstå designen och utvecklingen av kablageprodukter från ett globalt perspektiv.
01. Förord: Projektledning inom fordonsindustrin ledningsnät, att noggrant förstå produktutvecklingsprocessen för kabelstammen hjälper oss att förstå designen och utvecklingen av kabelstammens produkter från ett globalt perspektiv.
Idag är en era där den globala affärs- och ekonomiska miljön förändras snabbt och konkurrensen på marknaden blir allt hårdare. Utvecklingen av nya produkter är direkt relaterad till ett företags överlevnad, särskilt i samband med bilindustrins fortsatta nedgång. Därför, hur man genomför ett utvecklingsprojekt väl så att företaget kan uppnå en hållbar utveckling är en mycket viktig fråga.
Hej alla, det här är något jag har velat dela med dig länge. Å ena sidan, författaren har en teknisk bakgrund, så större delen av hans karriär har ägnats åt hantverk, forskning och utveckling, projekt, etc. Å andra sidan, eliminering av slöseri från front-end-processen för ny produktutveckling är mer förenlig med lean-praxis. Baserat på personlig arbetslivserfarenhet (ur ledningsnätstillverkarens perspektiv), låt oss prata om projektledning inom fordonsindustrin för kablage. Att noggrant ta tag i produktutvecklingsprocessen för kablage hjälper oss att förstå designen och utvecklingen av kablageprodukter från ett globalt perspektiv.
02 RFQ-förfrågan
1. Identifiering av ny produktmaterial: Fråga leverantörens webbplats och använd "Leverantörswebbplatslänken", som visas nedan.
Trådstammens materialsammansättning: klassificering och identifiering av ledningar, höljen, terminaler, slangar, etc. Det finns också fall där sällsynta ingredienser inte kan hittas online. Just nu, du kan be om hjälp i de ledningsnätsrelaterade grupperna. Naturligtvis, du kan också skapa vissa leverantörsresurser på vardagar, och till och med skapa en databas för nödsituationer.
2. Offertförberedelse: Använd programvaran Excel för att skapa en kretstabell
Särskild uppmärksamhet: slingbord: celler måste ha innehåll, såsom: boka, dubbelförbund Vlookup, Sumif, Countif, behärska matematiska funktionsformler,
3. Etablering och förbättring av BOM-tabell
Produktionsplaneringsavdelningen bryter ner den stycklista som upprättats av processavdelningen i material som krävs för verkstadstillverkning, och lägger sedan till processkvoterna för varje standardfordonsmodell som tillhandahålls för att bilda det material som krävs för produktion.
Etablering och underhåll under produktion
Genomsnitt och balansera alla produktionsprocesser, anpassa arbetsbelastningen för varje process, göra arbetstiden för varje process så lika som möjligt, och balansera arbetstiden mellan varje process så mycket som möjligt.03 Process ruttplanering
1. Ritningsanalys
① Urvals- och förberedelsetabell, ② Förberedelsetabell för ögla tråd, ③ Riktningsschema för kabelstammen.
2. Bearbeta filutmatning
① Grundläggande datastatistik
Slinginformation: slinga-för-slinga statistik, trådtyp, trådlängd, trådmaterial, terminaler och tätningspluggar.
Steg: Numrera varje fodral på den färdiga produktritningen i sekvens från vänster till höger och uppifrån och ned, som visas i siffrorna Z1, Z2, Z3, etc.;
② Kretsbordsproduktion
En. Skillnaden mellan raka linjer och ledningar
B. Informationen som behöver uttryckas i kretstabellen, strippa huvuden i båda ändar, föranteckningar, dubbla paralleller, terminaler, etc.
Uttrycket av strippning och ledningar, uttrycket för dubbelparallellation
C. Beräkning av linjelängd
Tangentlängd = grundlängd + hjälplängd + gruvlängd
Grundlängd = summan av dimensionerna för samma krets mellan en eller två mantelrötter eller summan av dimensionerna från en mantelrot till mittutloppet.
D. Tänk på kabelstammens längdtolerans
③ Kopplingsschema produktion
En. Uttryck av ledningsrelationer, anslutning och orientering;
B. Regler för val av terminal (olika tråddiametrar motsvarar olika terminaler);
C. Hur man ritar skärmade ledningar;
D. Kontaktinställningarna är rimliga;
④ Gör bilder före installationen
En. Alla raka linjer är ordnade och förmonterade;
B. Enkelt ledningsarrangemang är förmonterat (arrangera ena änden av en separat gren) och komplicerat arrangemang krävs inte;
C. Enkelhålshylsan är anordnad att förmonteras;
D. Om terminalen är svår att sätta in och manteln är komplicerad att använda, försök att ordna så många kretsar som möjligt;
E. Observera att manteln med låsbit och låsspänne monteras med eller utan låsspänne;
F. Användningen av slutna korrugerade rör för grenar återspeglas i förmonteringsdiagrammet. Om gummidelar och fästen måste sättas på först, en påminnelse måste läggas till;
G. Beskrivningen av siktriktningen kombineras med förinstallationsschemat;
H. Beskrivningen av pullbackmetoden kan inte utelämnas;
Val av primära och sekundära höljen: Försök att välja en mantel med fler kretsar som primär mantel. Om det finns många ledningsgrenar, du kan sätta in dem direkt på verktygsbrädan utan förinstallation.
⑤ Skapande och förbättring av stycklista
1. Baserat på ritningarna, analysera kretsarna, höljen, svampar, etc., och gör en materiallista för ledningsnätsprodukten för att minska risken för utelämnanden;
2. Se "ERP Operating Procedures" och skriv in materiallistan i ERP-systemet;
3. Efter att inmatningen är klar, före granskning, den nya produkten kommer att kontrolleras för första gången enligt "BOM Check Procedure". Behåll verifieringsstödjande information och skicka in den till granskaren för granskning av BOM;
3. Revisorer med BOM-revisionsmyndigheten för ERP-systemet måste kontrollera verifieringsunderlaget före revisionen, och gå in i affärssystemet efter att ha bekräftat att de är korrekta. Genomför revisionsåtgärder för produkter som behöver granskas;
Ledningar, terminaler, höljen, tätningspluggar, pluggar, klämfötter, låsband, spännen, parentes, olika rör.
Kvalifikationsetikett, försäkringskort för gummidelar numrerat från början till slut: funktionell typ, höljestyp. Tillbehör, etc. måste säkerställa 100% noggrannhet i processen och ingående BOM.
⑥ Ritning och produktion av verktygsritningar
När du ritar verktygsritningar, principen är att börja koppla från vänster till höger. För att överväga bekvämligheten med arbete och montering på plats, grenledningar är i allmänhet fördelade i den första och fjärde kvadranten.
Ergonomiskt utformad: nära mitten av brädan på ovansidan, med mindre arrangemang på undersidan för att minimera böjningsrörelser.
Börja lägga ut huvudlinjen från vänster sida av verktygsbrädan. Baserat på principen att det inte finns något behov av att vända huvudlinjen, välj specifikationer för papper och verktygskort med lämplig längd. Grafik, bilder, och text ska hållas borta från armaturens installationsområde.
Notera: Utan att påverka verktygslayouten och fixturinstallationen, manteldiagrammet och namnet kan förstoras i skala och märkas med färg för enkel visning av operatören.
Numren är ordnade för enkel sökning.
Tekniska krav såsom ritningsramar, tekniska krav, revisionshistorik, designförändringar, driftpunkter, etc. kan inte utelämnas.
⑦ Arbetsstandardbok och inspektionsstandardbok
En specifik driftstandard för objektet formulerad för att säkerställa produktionsprocessens kvalitet och säkerhet. Läxinstruktionen ska vara från början till slutet av handlingen, och varje åtgärd i mitten bör förklaras i detalj.
Ur perspektivet av bilkabelstammens struktur, tillverkningsprocessen är starkt beroende av manuellt arbete, och produktionsformen är ett arbetsintensivt företag. Därför, en bra arbetsinstruktionsbok är lätt att förstå, med bilder och texter, som hjälper anställda att följa arbetsspecifikationer och uppnå visuella ledningssyften.
Efter den första förberedelsen av arbetsinstruktionerna, a pre-production review of the production process can be carried out to detect and correct process design defects early and promote process improvement to meet the requirements for continuous product improvement.
Inspection Standards: An inspection performed to prevent defective products from the project from flowing into the next project. Its content includes: inspection items, benchmarks, methods, measuring fixtures, frequency, etc.
04 Output of each stage
1. Comply with the requirements of the program book
“New Product Development Procedure Book”
En. New product manufacturing feasibility report
B. Formation of APQP team members
C. Design brief
D. Initial material list
E. Process flow chart
F. Product Guarantee Plan
G. List of special characteristics of product process
H. Process FMEA
Jag. PPAP data submission
2. System login and use
Varje steg måste mata ut formulärnamnet och listan. Komplett teknisk utvecklingsdata, inklusive: ritningar, kretstabeller, verktygsritningar, förmonteringsritningar, BOM, arbetsnormer, inspektionsformulär och andra processflödesdokument.
3. Produktion av tredje- och formulär på fjärde nivån
Mål: Alla formulär kan göras efter faktiska förhållanden
05 Inledande flödeshantering
Den är tillämplig från början av massproduktion av nya produkter till tre månaders massproduktion eller tills kvaliteten blir stabil efter att kvalitetsmålet når lyftvillkoren. När material, konstruktionsmetoder, och utrustning ändras under tekniska förändringar, den initiala flödesperioden kommer att bestämmas baserat på deras betydelse. Under denna period, en serie ledning genomförs för att säkerställa kvalitet och leverans.
06 Slutsats
I ny produktutveckling, om produktprocessen inte bestäms i ett tidigt skede, lämpligt material och utrustning väljs inte ut, och tillräckligt verifieringsarbete utförs inte, det kommer att orsaka enorma förluster för senare massproduktion. Analysen av ledningsnätsritningar är en grundläggande och kritisk uppgift vid bearbetning av ledningsnät.
Därför, noggrannheten och effektiviteten i ritningsanalys är mycket viktiga, och kommer att direkt påverka produktens kostnadssammansättning, till exempel vilka standardmaterial, standarddelar, och uppskattningar av arbetstimmar används. Rimlig kontroll av kostnaderna för kabelstammen gör kostnadsanalysen för kabelstammen mer transparent och rationell. Därför, under utvecklingsprocessen, rimlig kostnadsoptimering genomförs, och relevanta testdemonstrationer utförs för att utföra motsvarande utbyte och lokalisering av delar och komponenter, vilket kommer att bidra till produktkostnadsbesparingar.
R&D process, som föregångare till produktionsprocessen, måste alltid överväga hur de designade produkterna kan masstillverkas. Understryker harmonin mellan kundförslag och produktionsprocessen (målet är att uppnå lean produktion), så mer uppmärksamhet kommer att ägnas åt relevant personals deltagande i produktionsprocessen.