 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Key points of connection harness design and production development
I. Design and development
Design process
Requirement analysis: Clarify the electrical parameters (such as 400A current carrying capacity), physical size (terminal density increased by 30%) and installation location of the harness, and customize the design in combination with the vehicle architecture (such as domain controller).
மாடுலர் வடிவமைப்பு: Adopt platform solutions (such as MX large connector system), integrate power supply, signal transmission and heat dissipation functions, support hot plugging to shorten OTA upgrade time by 70%.
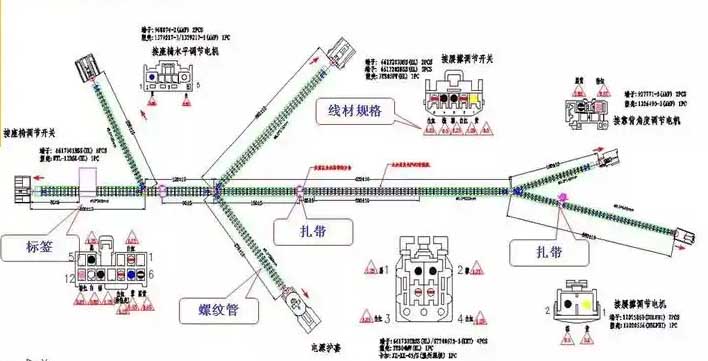
Drawing output: Draw a three-dimensional layout diagram through professional software, mark the wire specifications, connector types and protection requirements, and simultaneously generate a loop table and harness direction diagram.
தனிப்பயன் கம்பி சேணம் சட்டசபை முன்மாதிரிகள் மற்றும் உற்பத்தி
முக்கிய தொழில்நுட்பம்
மின்காந்த இணக்க வடிவமைப்பு: மின்காந்த குறுக்கீட்டை அடக்க, பின்னப்பட்ட கவச கம்பி மற்றும் கவச அடுக்கு கொண்ட இணைப்பான்களைப் பயன்படுத்தவும் (க்ரோஸ்டாக் -50dB க்கு கீழே கட்டுப்படுத்தப்படுகிறது).
குறைந்த மின்னழுத்த அமைப்பில் உயர் மின்னழுத்தத்தின் குறுக்கீட்டைக் குறைக்க உயர் மற்றும் குறைந்த மின்னழுத்த சேணங்களின் அடுக்கு அல்லது இணையான ஏற்பாடு.
உயர் மின்னழுத்த அமைப்பு தேர்வுமுறை:
இரட்டை-தட வடிவமைப்பு DC உயர் மின்னழுத்த சுற்று நிலைத்தன்மையை உறுதி செய்கிறது. இணைப்பான் உயர் மின்னழுத்த எதிர்ப்பின் தேவைகளை பூர்த்தி செய்ய வேண்டும் (48V அமைப்பு போன்றவை), உயர் பாதுகாப்பு நிலை மற்றும் லூப் இன்டர்லாக்.
டைனமிக் வோல்டேஜ் இழப்பீட்டு வழிமுறையானது கணினி நம்பகத்தன்மையை மேம்படுத்த ±0.5V க்குள் மின்சாரம் வழங்கல் ஏற்ற இறக்கத்தைக் கட்டுப்படுத்துகிறது..
திட்டவட்டமான மற்றும் வயரிங் வரைபட மேம்பாடு:
கூறு இடைவினைகள் மற்றும் உடல் இணைப்புகளை வரையறுக்க விரிவான திட்டங்கள் மற்றும் வயரிங் வரைபடங்களை உருவாக்கவும்.
கூறு தேர்வு:
பொருத்தமான கம்பிகளைத் தேர்ந்தெடுக்கவும், இணைப்பிகள், டெர்மினல்கள், மற்றும் தேவைகளின் அடிப்படையில் காப்பு பொருட்கள்.
ஹார்னஸ் லேஅவுட் வடிவமைப்பு:
கம்பிகளின் உடல் அமைப்பைத் திட்டமிடுங்கள், இணைப்பிகள், மற்றும் பிற கூறுகள், இட வரம்புகளை கருத்தில் கொண்டு, ரூட்டிங், மற்றும் திரிபு நிவாரணம்.
முன்மாதிரி:
வடிவமைப்பை சரிபார்க்க ஒரு முன்மாதிரியை உருவாக்கவும் மற்றும் முழு அளவிலான உற்பத்திக்கு முன் தேவையான மாற்றங்களைச் செய்யவும்.
2. உற்பத்தி மற்றும் மேம்பாடு
முக்கிய செயல்முறை
மூலப்பொருள் தேர்வு:
கம்பி உயர்-வெப்பநிலை எதிர்ப்பு செப்பு கோர் அல்லது அலுமினிய கோர் கம்பியைப் பயன்படுத்துகிறது (புதிய ஆற்றல் வாகனங்களுக்கான உயர் மின்னழுத்த கம்பி சேணம் போன்றவை), மற்றும் இணைப்பான் முனைய அடர்த்தி மற்றும் தற்போதைய தேவைகளுக்கு ஏற்ப மாற்றியமைக்க வேண்டும் (10A தொடர்ச்சியான மின்னோட்டத்துடன் DF53 தொடர் போன்றவை).
இன்சுலேடிங் பொருள் சுடர் தடுப்பு மற்றும் எலக்ட்ரோலைட் எதிர்ப்பைக் கொண்டிருக்க வேண்டும் (TB4 தொடர் FPC இணைப்பான் போன்றவை).
செயலாக்க செயல்முறை:
கம்பி வெட்டுதல்: வரைதல் துல்லியத்திற்கு ஏற்ப வெட்டுங்கள், மற்றும் சகிப்புத்தன்மை கம்பி நீளம் கணக்கீடு தரநிலையை சந்திக்க வேண்டும்.
Terminal griphing: தொடர்பு எதிர்ப்பை உறுதிப்படுத்த முழு தானியங்கி கிரிம்பிங் கருவிகளைப் பயன்படுத்தவும் <5mΩ.
சட்டசபை பாதுகாப்பு: நெளி குழாய் அல்லது குழாய் செருகவும், ஒரு கேபிள் டை மூலம் அதை சரிசெய்யவும், மற்றும் லேபிள் குறியைச் சேர்க்கவும்.

மாடுலர் வயரிங் சேணம் வடிவமைப்பு உற்பத்தி மற்றும் பராமரிப்பை எளிதாக்குகிறது
தர சரிபார்ப்பு
மின் சோதனை:
திறந்த சுற்று உள்ளதா என சரிபார்க்க தொடர் சோதனை, கசிவைக் கண்டறிய காப்பு எதிர்ப்பு சோதனை, மற்றும் உயர் மின்னழுத்த சூழலில் நிலைத்தன்மையை சரிபார்க்க மின்னழுத்த சோதனையை தாங்கும்.
பிட் பிழை வீத சோதனை (போன்ற IT14 தொடர் பராமரிக்கிறது 0.01% பிட் பிழை விகிதம் 85 ° C) அதிவேக சமிக்ஞை பரிமாற்றத்தின் நம்பகத்தன்மையை உறுதி செய்கிறது.
இயந்திர மற்றும் சுற்றுச்சூழல் சோதனை:
அதிர்வு, உப்பு தெளிப்பு மற்றும் அதிக மற்றும் குறைந்த வெப்பநிலை சுழற்சி சோதனைகள் தீவிர வேலை நிலைமைகளின் கீழ் வயரிங் சேனலின் நீடித்த தன்மையை உறுதி செய்ய.
தோற்ற ஆய்வு பர்ர்கள் அல்லது சேதம் இல்லை என்பதைக் காட்டுகிறது, மற்றும் பாதுகாப்பு பொருள் முழுமையாக மூடப்பட்டிருக்கும்.
Iii. தொழில் போக்குகள்
அறிவார்ந்த ஒருங்கிணைப்பு: சென்சார்களின் இணைவு மூலம் (RNC சாலை இரைச்சல் உணரிகள் போன்றவை) மற்றும் வழிமுறைகள், இரைச்சல் குறைப்பு துல்லியம் ±0.5dB அடையப்படுகிறது, மற்றும் ஆற்றல் திறன் உகந்ததாக உள்ளது.
இலகுரக மற்றும் திறமையான: மாடுலர் வடிவமைப்பு சாலிடர் மூட்டுகள் மற்றும் வயரிங் சேணம் நீளத்தை குறைக்கிறது (TB4 தொடர்கள் அசெம்பிளி மணிநேரத்தை குறைக்கிறது 70%), வாகனத்தின் எடையை 12 கிலோ குறைக்க உதவுகிறது.
மேற்கூறிய செயல்முறைகள் மற்றும் தொழில்நுட்ப கண்டுபிடிப்புகள் Molex மற்றும் Hirose Electric போன்ற நிறுவனங்களின் வெகுஜன உற்பத்தி திட்டங்களில் சரிபார்க்கப்பட்டது., புதிய ஆற்றல் வாகனங்களை உள்ளடக்கியது, தரவு மையங்கள், மற்றும் மனித உருவ ரோபோக்கள்.
இணைப்பு சேனலை உருவாக்குவது வடிவமைப்பிலிருந்து உற்பத்தி வரை பல கட்ட செயல்முறையை உள்ளடக்கியது. இது தேவைகளை வரையறுப்பதன் மூலம் தொடங்குகிறது, ஒரு திட்டத்தை உருவாக்குதல், கூறுகளைத் தேர்ந்தெடுப்பது, பின்னர் உடல் ரீதியாக சேனலை இடுங்கள். உற்பத்தியில் வெட்டுதல் அடங்கும், அகற்றுதல், கம்பிகளை இணைக்கிறது, அசெம்பிளிங், மற்றும் முடிக்கப்பட்ட தயாரிப்பை சோதித்தல்.
இணைப்பு சேனலை வடிவமைப்பதற்கான இறுதித் திட்டம் தீர்மானிக்கப்படுகிறது:
கருத்து: இணைக்கப்பட்ட கம்பி சேணங்களின் வெகுஜன உற்பத்திக்கு முன், செயல்முறை பொறியாளர்கள் பணிநிலையங்களைப் பிரித்த பிறகு செயல்முறை முறையைச் சரிபார்க்க வேண்டும் (அதாவது, SOP இன் போது பயன்படுத்தப்படும் செயல்முறை முறை). சரிபார்ப்பு செயல்பாட்டின் போது சரிசெய்தல் மற்றும் மறு சரிபார்ப்புகள் செய்யப்படுகின்றன, மற்றும் இறுதி செய்யப்பட்ட செயல்முறை முறை இறுதி திட்டமாகும்.
திட்டத்தை தீர்மானிக்க வேண்டிய நேரம்: பிபிஏபி கட்டத்தின் பிந்தைய கட்டங்களில், உத்தியோகபூர்வ ரேம்ப்-அப் முன், செயல்முறை பொறியாளர்கள் இறுதித் திட்டத்தை முடிக்க வேண்டும்.
திட்டத்தின் நோக்கத்தை தீர்மானிக்கவும்
1. உத்தியோகபூர்வ வெளியீட்டின் போது செயல்முறையின் சீரான முன்னேற்றத்தை உறுதி செய்வதற்காக. சரிபார்ப்பு செயல்பாட்டின் போது கண்டறியப்பட்ட சிக்கல்கள் முடிந்தவரை விரைவாக தீர்க்கப்படும் மற்றும் வெகுஜன உற்பத்தியின் போது விடப்படாது.
2. வெகுஜன உற்பத்தியின் ஆரம்ப கட்டங்களில் பெரிய சிக்கல்கள் அல்லது இடையூறு நிலையங்கள் இருக்காது.
3. இது குறிப்பிட்ட நேரத்திற்குள் வெகுஜன உற்பத்தியை முடிக்க குழுவை செயல்படுத்துகிறது, சுமூகமாக SOP நிலைக்கு நுழையவும், மற்றும் வாடிக்கையாளரின் SOP நிலையுடன் தடையின்றி இணைக்கவும்.
4. வெகுஜன உற்பத்தி கட்டத்தில் உற்பத்தி செய்யப்படும் கம்பி சேனலின் தரம் அப்படியே இருப்பதை உறுதி செய்யவும்.
தனிப்பயன் தொழில்துறை & மருத்துவ கட்டுப்பாட்டு சாதனங்கள்
இணைப்பு சேனலின் இறுதி வடிவமைப்பை தீர்மானிப்பதற்கான அளவுகோல்கள்
A. ஒவ்வொரு நிலையமும் செயல்முறை முறைப்படி சீராக இயங்கும். மென்மை என்று அழைக்கப்படுவது, செயல்முறை முறை சீராக இயங்குவதாகும், மற்றும் மக்கள் மற்றும் மக்கள் மற்றும் இயந்திரங்கள் ஒருவருக்கொருவர் அமைதியாக ஒத்துழைக்கின்றன, மோதல்கள் அல்லது காத்திருப்பு இல்லாமல். குறிப்பிட்ட தரநிலைகள் பின்வருமாறு:
சரியான சட்டசபை வரிசை
கம்பி சேணம் சட்டசபையின் சட்டசபைக்கு, கையேடு படிகள் சிக்கலானவை. செயல்முறை முறையை உருவாக்கும் போது, சட்டசபை வரிசையில் சிறப்பு கவனம் செலுத்தப்பட வேண்டும். செயல்பாட்டு அட்டையை ஏற்கும் போது சட்டசபை வரிசை ஆரம்பத்தில் சரிபார்க்கப்பட்டாலும், இறுதி திட்டம் தீர்மானிக்கப்படும் போது, சட்டசபையின் உள்ளடக்கம் மற்றும் வரிசை இன்னும் ஆய்வு மற்றும் பகுப்பாய்வு செய்யப்பட வேண்டும், ஏனெனில் இந்த வேலை உள்ளடக்கங்கள் சுழற்சி நேரத்திற்குள் முடிக்கப்பட வேண்டும். இந்த கட்டத்தில், பணிநிலையத்தில் ஆபரேட்டரின் செயல்பாடுகளின் விவரங்களுக்கு அதிக கவனம் செலுத்தப்படுகிறது, எடுக்கப்பட்ட பொருள் இயக்க வரிசைக்கு ஏற்ப உள்ளதா என்பது போன்றவை, பணிநிலையத்தில் பல நபர்களின் செயல்பாடுகளில் முரண்பாடுகள் உள்ளதா, போன்றவை.
பி. ஒவ்வொரு நிலையமும் வயர் சேணம் அசெம்பிளியை முடிப்பதற்கான நேரம் சுழற்சிக்குள் உள்ளது. பயனுள்ளது என்று நாங்கள் கோருகிறோம் (மதிப்பு கூட்டப்பட்டது) ஒவ்வொரு பணிநிலையத்தின் செயல்பாட்டு நேரமும் சுழற்சி நேரத்திற்குள் மட்டும் இருக்க வேண்டும், ஆனால் சுழற்சி நேரத்திற்கு எல்லையற்ற நெருக்கமாக இருக்க வேண்டும், ஆபரேட்டரின் செயல்திறன் அதிகரிக்கப்படுவதை உறுதிசெய்யும் வகையில். செயல்திறனை அதிகரிப்பது என்பது செயல்திறனை அதிகரிப்பதாகும் (மதிப்பு கூட்டப்பட்டது) குறிப்பிட்ட நேரத்திற்குள் பணியாளர்களின் செயல்பாட்டு நேரம். கருத்து பயனுள்ள உள்ளடக்கியது, மதிப்பு கூட்டப்பட்ட செயல்பாட்டு நேரம், இது குறிப்பாக பின்வருமாறு புரிந்து கொள்ளப்படுகிறது:
கம்பி சேணம் உற்பத்தி செயல்முறையின் செயல்பாடுகளுக்கு, இது பின்வரும் நான்கு வகைகளாக பிரிக்கப்பட்டுள்ளது:
1. மதிப்பு கூட்டப்பட்ட செயல்கள்: பயனுள்ள செயல்பாடுகள், கம்பி சேணம் உற்பத்திக்கு தேவையான செயல்பாடுகள், such as inserting terminals, wrapping tape, and installing positioning parts. These are necessary actions when assembling components. Without these operations, the wiring harness cannot be assembled.
2. Actions that do not add value: அதாவது, invalid operations, unnecessary operations for wire harness production. Such as straightening out the wires to prevent them from being disordered; holding the terminals in the wrong direction when inserting terminals; needing to rotate the wires to adjust the direction of the terminals, picking up dropped materials, போன்றவை. These actions are additional actions generated during assembly and will affect the assembly time. These actions are actions that IE needs to discover and eliminate.
3. Waiting: அதாவது, waiting within the specified time. There are two types of waiting: ஒன்று, பணியாளர் இந்த நிலையத்தில் அனைத்து வேலைகளையும் முடித்ததும், ஆனால் takt நேரம் இன்னும் அடையவில்லை மற்றும் எதுவும் செய்ய முடியாது, இந்த நிலையத்தில் பணிச்சுமை போதுமானதாக இல்லை என்பதைக் குறிக்கிறது. மற்றொன்று, இந்த பணிநிலையத்தின் செயல்பாட்டை முடிக்க ஊழியர்களுக்கு முந்தைய பணிநிலையத்திலிருந்து அனுப்பப்பட்ட கோடு தேவை. இருப்பினும், குறிப்பிட்ட நேரத்தில், முந்தைய பணி நிலையம் உள்வரும் வரியை கடக்கவில்லை, முந்தைய பணிநிலையத்தில் இடையூறு இருந்ததையும், குறிப்பிட்ட நேரத்திற்குள் பணியை முடித்து அடுத்த பணிநிலையத்திற்கு மாற்ற முடியவில்லை என்பதையும் சுட்டிக்காட்டுகிறது.. இந்த காத்திருப்புகளும் IE ஐ அகற்ற வேண்டும்.
முன்னும் பின்னுமாக நடக்கவும்:
ஊழியர்கள் செயல்படும் போது, அவர்கள் செயல்பாட்டிற்குள் நுழைவதற்கு முன்பு புள்ளி A இலிருந்து B க்கு செல்ல வேண்டும்; எனினும், A முதல் B வரை ஓவர்ஷூட்டின் போது எந்த அறுவை சிகிச்சையும் இல்லை, நடைபயிற்சி மட்டுமே. மிகவும் பொதுவான சூழ்நிலை என்னவென்றால், ஒரு ஊழியர் இரண்டு பணிநிலையங்களை இயக்குகிறார், மற்றும் பணியாளர் A இலிருந்து B க்கு செல்ல வேண்டும். சுற்றும் இந்த நேரங்களும் விரும்பத்தகாதவை. எனவே, பணிநிலையத்தை அமைக்கும் போது, ஒரே பணியாளர் ஒரு பணிநிலையத்தில் செயல்பட வேண்டிய உள்ளடக்கத்தை வைக்க முயற்சிக்கவும், அல்லது முன்னும் பின்னுமாக நகர்வதைத் தவிர்க்க பணிநிலைய பகுதிகளை முடிந்தவரை நெருக்கமாக வைக்கவும்.
ஒரு குறிப்பிட்ட சுழற்சி நேரத்திற்குள் ஊழியர்களின் மதிப்பு கூட்டப்பட்ட செயல்பாடுகளை முழுமையாக திட்டமிடுவோம், மேலும் தீர்வுக்கான இறுதிக்கட்டத்தின் போது அது சாத்தியமா என்பதைச் சரிபார்ப்போம்..
சி. பணிநிலையங்களுக்கிடையிலான இணைப்பு தெளிவானது மற்றும் மென்மையானது. குறிப்பாக பின்வரும் அம்சங்களில் பிரதிபலிக்கிறது:
1. பணிநிலையங்களுக்கு இடையே கம்பி சேணம் மாற்றப்படும் போது, பரிமாற்றத்திற்குப் பயன்படுத்தப்படும் கருவிகள் நியாயமான முறையில் ஊழியர்கள் கம்பி சேணங்களை வைப்பதை எளிதாக்கும் வகையில் வடிவமைக்கப்பட்டுள்ளன. கம்பி சேணம் சேதமடையாமல் தெளிவான முறையில் பரிமாற்ற கருவியில் வைக்கப்பட்டுள்ளது, மற்றும் வைக்கப்படும் அளவு தெளிவாக வரையறுக்கப்பட்டுள்ளது.
2. பரிமாற்ற செயல்முறை எளிமையானது மற்றும் பணியாளர்கள் செயல்பட எளிதானது. அதே நேரத்தில், அடுத்த பணிநிலையத்தில் வயரிங் சேனலை எடுப்பது எளிது.
3. தகவல் இழப்பு இல்லாமல் முழுமையாக அனுப்பப்படுகிறது. இந்த நிலையத்தில் கம்பி சேணம் கிடைத்த பிறகு, கையில் கம்பி சேனலின் மாதிரி அல்லது ஐடியை தெளிவாக வழிகாட்டவும். வயரிங் சேனலைச் சோதிப்பதில், தொடர்புடைய வயரிங் சேணம் நிரலை மீட்டெடுக்க வயரிங் சேணம் ஐடியைப் பயன்படுத்த வேண்டும். எனவே, விநியோக செயல்பாட்டின் போது, சேணம் ஐடியைக் காண்பிக்கும் கேரியர், சேணம் ஆர்டர் அல்லது லேபிள் போன்றவை, சேணத்துடன் ஒத்துப்போக வேண்டும், மேலும் பிரசவத்தின் போது அடையாளத்தை இழக்க முடியாது.
இணைப்பு சேணம் உற்பத்தி செயல்முறை
A. ஆயத்த வேலை: இறுதித் திட்டம் தீர்மானிக்கப்படுவதற்கு முன் சில ஆரம்ப தயாரிப்புகள் தேவை. செயல்முறை முறைகளின் சரிபார்ப்பு செயல்படுத்தப்படுவதற்கு முன், இந்த பணிகள் முன்கூட்டியே தயாரிக்கப்பட வேண்டும். குறிப்பிட்ட விவரங்கள் பின்வருமாறு:
1. கருவிகள் மற்றும் உபகரணங்களின் நிலை புதுப்பித்த நிலையில் உள்ளது மற்றும் வெளியிடப்பட்டுள்ளது. ஏனெனில் வயரிங் சேணம் பொறியியல் மாற்றங்கள் அடிக்கடி நிகழ்கின்றன, ரேம்ப்-அப் கட்டத்தில் கூட பொறியியல் மாற்றங்கள் தவிர்க்க முடியாதவை. எனவே, ஆன்-சைட் கருவிகள் மற்றும் உபகரணங்கள் பொறியியல் மாற்றங்கள் சரியாக செயல்படுத்தப்பட்டு தரமான துறையால் ஏற்றுக்கொள்ளப்பட்டு உற்பத்திக்கு பயன்படுத்தப்படுவதை உறுதி செய்ய வேண்டும்..
2. ஆன்-சைட் உற்பத்திப் பகுதியின் தளவமைப்பு முடிந்தது மற்றும் குறைபாடுகள் எதுவும் இல்லை. கருவி ரேக் சரியான நிலையில் வைக்கப்பட்டுள்ளது, கருவிகள் மற்றும் உபகரணங்கள் அப்படியே மற்றும் தவறு இல்லாதவை, மற்றும் பயன்படுத்தப்படும் கருவிகள் சரியான நிலையில் வைக்கப்படுகின்றன.
3. செயல்முறை முறை ஆரம்பத்தில் IE ஆல் சரிபார்க்கப்பட்டது, மற்றும் பொறியியல் நிலை சமீபத்தியது.
4. பல்வேறு தயாரிப்புகளுக்குத் தேவையான அளவுருக்களின் நிலை புதுப்பித்த நிலையில் உள்ளது மற்றும் சரிபார்க்கப்பட்டு வெளியிடப்பட்டது.
5. கம்பிகள் மற்றும் பிற மூலப்பொருட்களை சரியான முறையில் எடுத்துச் செல்ல வேண்டும் (நடத்துனர்கள், பொருள் பெட்டிகள், முதலியன.) மற்றும் டூலிங் ரேக்கில் சரியான நிலையில் வைக்கப்பட்டது.
6. இணைப்பு அமைப்பு முடிந்தது: பயன்படுத்தப்படும் இணைப்பு கருவிகள் நியாயமான முறையில் வடிவமைக்கப்பட்டுள்ளன, தகவல் பரிமாற்றம் தொடர்ந்து மற்றும் முழுமையானது, மற்றும் தகவல் கேரியர்கள் (கம்பி சேணம் ஆர்டர்கள், தகவல் அட்டைகள், லேபிள்கள்) தகவலின் தொடக்கத்தில் பயன்படுத்தப்படும் அனைத்தும் தயாராக உள்ளன.
7. நெட்வொர்க் இணைப்பு நன்றாக உள்ளது: சோதனை முடிவு பதிவு மற்றும் தொடர்பு, கம்பி சேணம் கண்காணிப்பு அமைப்பு, போன்றவை. சாதாரணமாக இயங்குகின்றன, லேபிள் அச்சிடுதல் இயல்பானது மற்றும் லேபிளில் காட்டப்படும் தகவல் சரியானது.
8. ஆபரேட்டர்கள் உள்ளனர். ஆபரேட்டர்கள் அனுபவம் வாய்ந்த உற்பத்தி ஊழியர்களாக இருக்க வேண்டும். இதற்கு அதிக உற்பத்தி அனுபவம் உள்ள பணியாளர்கள் தேவை, அல்லது இந்த கம்பி சேணம் தயாரிப்பில் அனுபவம் உள்ள ஊழியர்கள், இந்த கம்பி சேனலின் அசெம்பிளி செயல்முறையை நன்கு அறிந்தவர்கள் மற்றும் செயல்பாட்டில் திறமையானவர்கள். ஒரே பணிநிலையத்தில் பல ஊழியர்கள் செயல்படும் போது, இந்த பணிநிலையத்தில் உள்ள பணியாளர்களின் எண்ணிக்கை ஒரே நேரத்தில் பொருத்தப்பட்டு சரிபார்க்கப்பட வேண்டும். இல்லையெனில், பணிநிலையங்களுக்கு இடையே முரண்பாடு உள்ளதா என்பதை சரிபார்க்க முடியாது.
செயல்முறை அட்டையின் படி, ஒவ்வொரு பணிநிலையத்தின் செயல்பாட்டு உள்ளடக்கமும் பல செயல் அலகுகளாகப் பிரிக்கப்பட்டு செயல் பட்டியலில் வைக்கப்படும். பிரிக்கும் போது, நடவடிக்கை பிரிவின் சரியான அளவிற்கு நீங்கள் கவனம் செலுத்த வேண்டும். பொதுவாக, ஸ்டாப்வாட்ச் மூலம் தளத்தில் கைமுறையாக IE அளவிடப்படுகிறது, மற்றும் அளவீட்டிலேயே பிழைகள் உள்ளன. பிரிவு என்றால் மிக நன்றாக இருக்கும், அளவீட்டில் இருக்கும் பிழைகள் பெருக்கப்படும், இதன் விளைவாக, இந்தச் செயலுக்கான தவறான வேலை நேரம். பிரிவு மிகவும் கடினமானதாக இருந்தால், சில செயல்கள் மற்ற நிலையங்களுக்கு மாற்றப்பட்ட பிறகு இந்தச் செயலின் உண்மையான வேலை நேரத்தை பணிநிலையத்தை சமநிலைப்படுத்தும் போது பெற முடியாது. அனுபவத்தின் படி, இந்த பிரிவு முறை பொதுவாக பின்பற்றப்படுகிறது:
1: பொருள் ரேக்கில் இருந்து கம்பிகளை எடுத்துக் கொள்ளுங்கள், டெர்மினல்களை செருகவும், மற்றும் கம்பிகள் இடுகின்றன (இந்த மூன்று செயல்களும் பொதுவாக அளவீட்டுக்கான ஒரு செயல் அலகு ஆகும்).
2: பொருள் ரேக்கில் இருந்து பிளாஸ்டிக் பாகங்களை எடுத்து அவற்றை நிலையான சாதனத்தில் வைக்கவும்.
3: அதே பணிநிலையத்தில் உள்ள சுற்று மற்றும் அதே பிளாஸ்டிக் பகுதி சோதனைக்கு பல நடவடிக்கை அலகுகளாக பிரிக்கப்பட்டுள்ளது. ஒரு செயல் அலகு இதை விட அதிகமாக உள்ளது 2 சுழல்கள்.
4: பொருள் ரேக்கில் இருந்து டேப்பை எடுத்துக் கொள்ளுங்கள், டேப்பை கிழிக்க, மற்றும் கிளை போர்த்தி. பொதுவாக, ஒரு கிளைக்கு ஒரு நடவடிக்கை அலகு உள்ளது.
5: மெட்டீரியல் ரேக்கில் இருந்து பொசிஷனிங் துண்டை எடுக்கவும், பொருத்துதல் பகுதியை நிறுவவும், மற்றும் வாலை துண்டிக்கவும்.
இணைப்பு சேணங்களை உற்பத்தி செய்வதற்கான மனித நேரங்களை அளவிடுதல்:
ஆயத்த வேலை முடிந்த பிறகு, IE ஒவ்வொரு பணிநிலையத்தையும் ஆய்வு செய்து அதன் இயக்க நேரத்தை அளவிட வேண்டும். குறிப்பிட்ட செயலாக்க முறைகள் பின்வருமாறு:
உண்மையான வேலை நேரம்:
செயல் அலகுகளைப் பிரித்த பிறகு, fill in the working hours measurement table, and then measure the working hours according to the actions. 10 valid data need to be recorded. Judgment of valid data
in principle:
When the operation time of the unit is ≤30 seconds, the range of 10 sets of data should be: 90% * Average (10 தரவுகளின் தொகுப்புகள்) ~ 110% * Average (10 தரவுகளின் தொகுப்புகள்).
When the operation time of the unit is >30 விநாடிகள், the range of 10 sets of data should be: 95%*Average (10 தரவுகளின் தொகுப்புகள்) ~ 105%*Average (10 தரவுகளின் தொகுப்புகள்).
Time spent walking around and waiting needs to be measured as well. In addition to recording actual operating hours, it is also necessary to observe the details of employees while operating. When measuring work hours, you need to distinguish between value-added and non-value-added actions. If it is found that there are non-value-added actions in the operation, the measured working hours need to be specially marked, and the test will be retested after improvement.
இணைப்பு இணைப்புகளை உற்பத்தி செய்வதற்கான சமநிலை நிலையம்:
பணிநிலைய இருப்புச் சுவரை உருவாக்க ஒவ்வொரு பணிநிலையத்தின் வேலை நேரங்களும் சேர்க்கப்பட்டு பிரித்தெடுக்கப்படுகின்றன. பணிநிலைய இருப்புச் சுவரைப் பகுப்பாய்வு செய்து சரிசெய்யவும்:
a. இடையூறு நிலையங்களை அகற்றவும்: சுழற்சி நேரத்தை மீறும் வேலையை முழுமையடையாத நிலையத்திற்கு நகர்த்தவும். கீழே உள்ள படத்தில் காட்டப்பட்டுள்ளபடி, நிலையத்தில் வேலையின் ஒரு பகுதி 3 நிலையத்திற்கு மாற்றப்பட்டுள்ளது 2.
b. நடைபயிற்சி நேரத்தை நீக்குங்கள்: உண்மையான செயல்பாட்டைக் கவனித்து, நகர்த்த வேண்டிய பகுதிகளை முடிந்தவரை ஒன்றாக இணைக்கவும்
c. காத்திருப்பு நேரத்தை நீக்குங்கள்: மற்ற நிலையங்களில் இருந்து இந்த நிலையத்திற்கு நிரம்பி வழியும் பணியை மாற்றவும்
ஈ. மதிப்பு கூட்டப்படாத வேலையைக் கண்டறியவும், பணி நிலையங்களை மேம்படுத்துதல், மதிப்பு கூட்டப்பட்ட பணி உள்ளடக்கத்தை அதிகரிக்கவும், மற்றும் செயல்திறனை மேம்படுத்தவும்
-பணிநிலையத்தை சமநிலைப்படுத்திய பிறகு
பணி நிலையத்தின் புதிய பணி உள்ளடக்கத்தைப் பெற்ற பிறகு, சமச்சீர் தீர்வு சாத்தியமா என்பதை சரிபார்க்க பணிநிலையத்தின் வேலை நேரத்தை மீண்டும் அளவிடுவது அவசியம். சரிபார்த்த பிறகும் ஏற்றத்தாழ்வு இருந்தால், மேலே உள்ள செயல்பாடு மீண்டும் மீண்டும் செய்யப்பட வேண்டும்.
சி. புதுப்பித்தல் செயல்முறை: பணிநிலையம் சமநிலைப்படுத்தப்பட்ட பிறகு, புதுப்பிக்கப்பட வேண்டிய உள்ளடக்கம் பின்வருமாறு: உண்மையான சூழ்நிலைக்கு ஏற்ப குறிப்பிட்ட புதுப்பிப்பு உருப்படிகளைத் தீர்மானிக்கவும்.
1. செயல்முறை செயல்பாட்டு அட்டையைப் புதுப்பித்து, தர வெளியீட்டிற்கு மீண்டும் சமர்ப்பிக்கவும்.
2. பணிநிலைய இருப்புச் சுவரைப் புதுப்பிக்கவும்
3. கருவிப் பலகையின் உள்ளடக்கத்தைப் புதுப்பிக்கவும், குறிப்பாக கிட் போர்டு மற்றும் அசெம்பிளி லைன் அசெம்பிளி போர்டின் உள்ளடக்கம்; மேம்படுத்தப்பட்ட பிறகு தரமான வெளியீடு இன்னும் தேவைப்படுகிறது.
4. உபகரண செயல்பாட்டின் உள்ளடக்கத்தைப் புதுப்பிக்கவும், அளவுரு சரிசெய்தல், முதலியன., புதுப்பித்த பிறகு தரமான வெளியீட்டிற்கு சமர்ப்பிக்கவும்.
5. கணினியை இணைப்பதற்கான கருவிகளைச் சேர்க்க டூல் ரேக்கைப் புதுப்பிக்கவும். பணிச்சுமையின் சரிசெய்தல் காரணமாக, பயன்படுத்தப்படும் தொடர்புடைய பொருட்களும் சரிசெய்யப்படும். பொருட்களை வைக்க தொடர்புடைய டூலிங் ரேக்குகள் அதிகரிக்கும் மற்றும் குறையும் நிலைகளை எடுக்கும், மற்றும் பொருட்களின் லேபிள்கள் ஒரே நேரத்தில் புதுப்பிக்கப்படும்.
6. தகவல் ஓட்டத்தைப் புதுப்பிக்கவும், வயர் சேணம் ஆர்டர்கள்/லேபிள்கள் மற்றும் பிற தகவல்கள் சமீபத்திய பணிநிலையத் தகவலின் அடிப்படையில் சரிசெய்யப்பட வேண்டும்
7. தளத்தில் வேலை அமைப்பைப் புதுப்பிக்கவும், சமீபத்திய வடிவமைப்பு திட்டத்தை செயல்படுத்தவும், மற்றும் தரத்தை மீண்டும் வெளியிடவும்.
8. சமீபத்திய உற்பத்தி செயல்முறைத் திட்டத்தின்படி ஆன்-சைட் ஆபரேட்டர்களுக்குப் பயிற்சி அளிக்கவும்.