 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

கம்பி சேணம் ஓவர்மோல்டிங் செயல்முறையின் பகுப்பாய்வு
I. செயல்முறை மேலோட்டம்
வயர் ஹார்னஸ் ஓவர்மோல்டிங் என்பது ஒரு உற்பத்தி செயல்முறையாகும், இது தெர்மோபிளாஸ்டிக் எலாஸ்டோமர்களை பூசுவதற்கு ஊசி மோல்டிங் தொழில்நுட்பத்தைப் பயன்படுத்துகிறது. (TPE), கம்பி சேணம் அல்லது இணைப்பியின் மேற்பரப்பில் உள்ள சிலிகான் மற்றும் பிற பொருட்கள் ஒருங்கிணைந்த கட்டமைப்பை உருவாக்குகின்றன. அடி மூலக்கூறுடன் பூச்சுப் பொருளை இணைப்பதே மையமாகும் (உலோகம் போன்றவை, பிளாஸ்டிக் கம்பி கோர்) செயல்பாட்டு மேம்பாடு மற்றும் கட்டமைப்பு ஒருங்கிணைப்பை அடைய அச்சு மூலம். இந்த செயல்முறை ஆட்டோமொபைல் துறைகளில் பரவலாகப் பயன்படுத்தப்படுகிறது, மருத்துவ உபகரணங்கள், நுகர்வோர் மின்னணுவியல், போன்றவை. ஆயுள் மேம்படுத்த, தயாரிப்பு சீல் மற்றும் சுற்றுச்சூழல் எதிர்ப்பு.
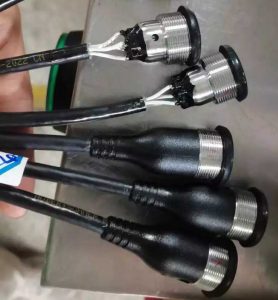
கம்பி சேணம் ஓவர்மோல்டிங் செயல்முறை
Ii. கோர் வயர் சேணம் ஓவர்மோல்டிங் செயல்முறை படிகள்
கம்பி முன் சிகிச்சை
கம்பி மையத்தை மேற்பரப்பு சுத்தம் செய்து பர்ர் செய்ய வேண்டும், மற்றும் பூச்சுப் பொருளின் வெப்பச் செயலாக்கத் தேவைகளைப் பூர்த்தி செய்வதற்காக வெப்பநிலை எதிர்ப்பு சரிபார்க்கப்படுகிறது.
நீண்ட கம்பி கம்பிகள் (>50மீ) அடுத்தடுத்த நிலைப்படுத்துதல் மற்றும் சரிசெய்வதற்கு துளையிடப்பட்டு அகற்றப்பட வேண்டும்.
அச்சு வடிவமைப்பு மற்றும் நிலைப்படுத்தல்
உட்செலுத்துதல் மோல்டிங்கின் போது கம்பி இடப்பெயர்ச்சி அல்லது சிதைவைத் தடுக்க அச்சு குழியில் கம்பி சேணத்தை துல்லியமாக நிலைநிறுத்துவதற்கு முன் புதைக்கப்பட்ட கட்டமைப்புகள் அல்லது கருவி பொருத்துதல்களைப் பயன்படுத்தவும்..
சீல் அழுத்தம் மற்றும் கம்பி பாதுகாப்பை சமநிலைப்படுத்துவதற்கு முன் அழுத்தப்பட்ட சீல் அமைப்புடன் அச்சு வடிவமைக்கப்பட வேண்டும் (நசுக்கப்படுவதைத் தவிர்க்க மென்மையான மாற்றம் சேம்பர்கள் போன்றவை).
ஊசி வடிவமைத்தல்
மோல்டிங்கைச் செருகவும்: முன் பதப்படுத்தப்பட்ட வயர் சேனலை அச்சுக்குள் வைத்து, ஒற்றை ஊசி வடிவில் பூச்சு பூசவும். இது குறைந்த செலவைக் கொண்டுள்ளது, ஆனால் குறைந்த செயல்திறன் கொண்டது மற்றும் சிறிய தொகுதி உற்பத்திக்கு ஏற்றது.
மல்டி-ஷாட் மோல்டிங்: நிலைகளில் வெவ்வேறு பொருட்களை உட்செலுத்தவும், சிக்கலான கட்டமைப்புகள் மற்றும் பெரிய அளவிலான உற்பத்திக்கு ஏற்றது, மற்றும் பொருட்களின் வெப்ப விரிவாக்க குணகத்தின் வேறுபாடு கட்டுப்படுத்தப்பட வேண்டும்.
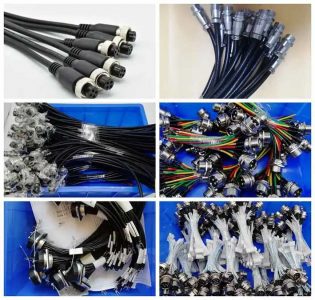
ஏவியேஷன் பிளக் வயரிங் சேணம் வெல்டிங் ஓவர்மோல்டிங் செயல்முறை
பிந்தைய செயலாக்கம் மற்றும் சோதனை
குளிரூட்டல் மற்றும் இறுதி செய்த பிறகு, பூச்சு அடுக்கின் தடிமன் சரிபார்க்கவும் (பொதுவாக ≤2மிமீ) கம்பி சேணம் எளிதில் உடைந்து அல்லது செலவுகளை அதிகரிக்கும் அதிகப்படியான தடிமன் தவிர்க்க.
சீல் செய்வதை சரிபார்க்கவும் (IP பாதுகாப்பு நிலை போன்றவை) மற்றும் இயந்திர பண்புகள் (இழுவிசை வலிமை மற்றும் உடைகள் எதிர்ப்பு போன்றவை).
Iii. தொழில்நுட்ப நன்மைகள்
செயல்பாட்டு ஒருங்கிணைப்பு
நீர்ப்புகா, தூசி நிறைந்த (ஐபி சான்றிதழ் தரநிலைகளை பூர்த்தி செய்தல்) மற்றும் மின்காந்த எதிர்ப்பு குறுக்கீடு சீல் பிசின் என்காப்சுலேஷன் மூலம் அடையப்படுகிறது, கூடுதல் பாதுகாப்பு கூறுகளை நீக்குதல்.
கம்பி சேனலின் இழுவிசை வலிமை மற்றும் தாக்க எதிர்ப்பை அதிகரிக்க 360° திரிபு நிவாரண செயல்பாட்டை வழங்கவும்.
செயல்திறன் மேம்படுத்தல்
பூச்சு பொருட்கள் (TPU மற்றும் சிலிகான் போன்றவை) உயர் மற்றும் குறைந்த வெப்பநிலை எதிர்ப்பை மேம்படுத்தவும் (-40℃~150℃), இரசாயன அரிப்பு எதிர்ப்பு மற்றும் வயரிங் சேனலின் நெகிழ்வுத்தன்மை.
சட்டசபை செயல்முறைகளை குறைக்கவும், தொழிலாளர் செலவுகளை குறைக்க, மற்றும் தானியங்கி உற்பத்திக்கு ஏற்றது.
IV. முக்கிய சவால்கள் மற்றும் தீர்வுகள்
பொருள் பொருந்தக்கூடிய தன்மை
கம்பி தோலின் வெப்பநிலை எதிர்ப்பு மற்றும் ஒட்டுதல் மற்றும் பூச்சு பொருள் பொருத்தப்பட வேண்டும். உதாரணமாக, சிலிகான் பூச்சுக்கு அதிக வெப்பநிலை எதிர்ப்பு கம்பி கோர் 8 பயன்படுத்த வேண்டும்.
தெர்மோசெட்டிங் பொருட்கள் (திரவ சிலிகான் போன்றவை) கம்பி எரிவதைத் தவிர்க்க ஊசி வெப்பநிலையைக் கட்டுப்படுத்த வேண்டும்.
செயல்முறை கட்டுப்பாட்டு சிரமங்கள்
சீல் குறைபாடுகள்: ஊசி வேகத்தை சரிசெய்வதன் மூலம் பர்ஸ் மற்றும் வழிதல் ஆகியவற்றைக் குறைக்கவும், அழுத்தம் மற்றும் அச்சு வெப்பநிலை (பொருள் வெப்பநிலையை பொருளின் குறைந்த வரம்பிற்கு குறைப்பது போன்றவை).
கம்பி சேதம்: அச்சு முன் சுருக்க வடிவமைப்பை மேம்படுத்தவும் மற்றும் உள்தள்ளல் அல்லது ஆஃப்செட் அபாயத்தைக் குறைக்க சிறப்பு கருவிகளைப் பயன்படுத்தவும்.
செலவு மற்றும் மகசூல்
வளர்ச்சியின் ஆரம்ப கட்டத்தில், கம்பி கழிவுகளை குறைக்க முன் பூச்சு அமைப்பு மூலம் ஸ்கிராப் வீதம் குறைக்கப்பட வேண்டும்.
பெரிய அளவிலான உற்பத்திக்கு, உபகரண முதலீடு மற்றும் செயல்திறனை சமநிலைப்படுத்த பல-ஷாட் மோல்டிங் விரும்பப்படுகிறது.
V. வழக்கமான பயன்பாட்டு பகுதிகள்
வாகன வயரிங் சேணம்: முத்திரைகள், சென்சார் வயரிங் சேணம் மற்றும் உட்புற பாகங்கள் எண்ணெய் மற்றும் அதிர்வு எதிர்ப்பை மேம்படுத்த பூசப்பட்டிருக்கும்.
மருத்துவ உபகரணங்கள் வயரிங் சேணம்: வடிகுழாய் இணைப்பிகள் மற்றும் துல்லியமான கேபிள்கள் உயிர் இணக்கத்தன்மை மற்றும் ஸ்டெரிலைசேஷன் தேவைகளைப் பூர்த்தி செய்ய பூசப்பட்டுள்ளன..
தொழில்துறை எலக்ட்ரானிக்ஸ் டெர்மினல் வயரிங் சேணம்: அதிக நெகிழ்வுத்தன்மை கொண்ட வயரிங் சேணம் (ரோபோ கேபிள்கள் போன்றவை) வளைக்கும் எதிர்ப்பு மற்றும் ஆயுளை மேம்படுத்த பூசப்பட்டிருக்கும்.
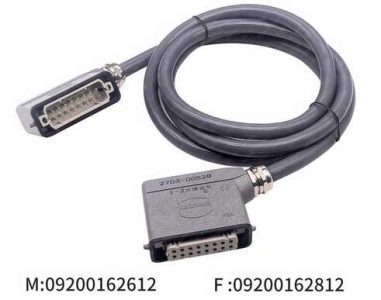
இணைப்பான் மற்றும் வயரிங் சேணம் ஓவர்மோல்டிங் செயல்முறையின் நன்மைகள் என்ன
சுருக்கம்
வயரிங் ஹார்னெஸ் ஓவர்மோல்டிங் செயல்முறையானது, மெட்டீரியல் கலவை மற்றும் துல்லியமான ஊசி மோல்டிங் தொழில்நுட்பத்தின் மூலம் செயல்பாட்டு ஒருங்கிணைப்பு மற்றும் செயல்திறன் மேம்பாட்டை அடைகிறது., ஆனால் அதன் வெற்றிகரமான செயல்படுத்தல் பொருள் பொருந்தக்கூடிய தன்மையைப் பொறுத்தது, அச்சு வடிவமைப்பு தேர்வுமுறை மற்றும் செயல்முறை அளவுரு கட்டுப்பாடு. ஆட்டோமொபைல் மற்றும் மருத்துவ பராமரிப்பு போன்ற அதிக தேவை உள்ள துறைகளில், இந்த செயல்முறை வயரிங் சேணம் நம்பகத்தன்மை மற்றும் உற்பத்தி திறனை மேம்படுத்துவதற்கான ஒரு முக்கிய தீர்வாக மாறியுள்ளது.
ஓவர்மோல்டு கனெக்ஷன் ஹார்னெஸ் என்பது மின்சாரத்தை கடத்த பயன்படும் கம்பிகள் மற்றும் கேபிள்களின் சரங்களின் தொகுப்பாகும், தகவல் அல்லது இயக்க சமிக்ஞைகள். ஓவர்மோல்டட் வயர் சேணம் பைண்டிங் பொருட்களில் கிளிப்புகள் அடங்கும், கேபிள் இணைப்புகள், சட்டைகள், மின் நாடா, அல்லது இந்த பொருட்களின் கலவை. இந்த கட்டுரையில், ஓவர்மோல்டட் கம்பி சேணம் பொறியாளர் முக்கியமாக கம்பி சேணம் அசெம்பிளி செயல்முறை மற்றும் தேவைகள் பற்றி பேசுகிறார்.
இணைப்பு சேனலின் சட்டசபை செயல்முறை
1. கம்பி சேணத்தை உருவாக்கும் போது துணைப் பொருள் எண், வெட்டுக் கோட்டின் அளவு பொருத்துதல் தட்டுக்கு ஏற்ப தீர்மானிக்கப்பட வேண்டும்.
தற்போதைய கம்பி சேணம் சட்டசபை செயல்பாட்டில், துணைப் பொருள் எண்ணின் அளவை அடிக்கடி சந்திக்க முடியும், ஆனால் பொசிஷனிங் பிளேட்டின் அளவை சந்திக்க முடியாது, இதனால் தேவையற்ற கழிவுகள் அதிகம். துணைப் பொருள் எண்களுக்கு மின் சோதனை மற்றும் முழு ஆய்வு தேவைப்படுகிறது.
2. வயரிங் சேணம் ரூட்டிங்.
① வரைபடத்தின் தேவைகளுக்கு ஏற்ப ஒவ்வொரு துணைப் பொருள் எண்ணையும் பொருத்துதல் தட்டில் அமைக்கவும்.
② வயரிங் செய்யும் போது, முதலில் பகுதி வாரியாக வைக்கவும். துணைப் பொருள் எண்களை ஒரு பகுதியில் வைத்த பிறகு, பகுதிகள் முழுவதும் துணை பொருள் எண்களை வைக்கவும்.
③ குறுக்கு மண்டல துணைப் பொருள் எண்களுக்கு, எளிமையானவை முதலில் வைக்கப்பட வேண்டும், பின்னர் சிக்கலானவை.
3. இணைப்பான் பின்னைச் செருகவும் (பின் இல்லாத சில TERகள் முதலில் தொடர்புடைய இணைப்பில் செருகப்பட வேண்டும்).
கம்பி கட்டுதல் (கட்டும் நிலை பொசிஷனிங் பிளேட்டின் படி இருக்கும், மற்றும் டையிங்கின் தொடக்கப் புள்ளி பொதுவாக நிலைப்படுத்தல் தட்டில் உள்ள இரட்டைக் கோட்டின் தொடக்கப் புள்ளியாகும்).
ஒரு குறிப்பிட்ட சாதனத்தில் கட்டுப்பாட்டு பெட்டியின் வயரிங் சேணம் வயரிங் அமைப்பு
4. மின் சோதனை.
① சட்டசபை வரிசையின் சிக்கலான தன்மை காரணமாக, சோதனை தரவு கண்டிப்பாக சரிபார்க்கப்பட வேண்டும்.
② PE ஆல் உறுதிப்படுத்தப்பட்ட பின்னரே சோதனையை மேற்கொள்ள முடியும் & QE.
ஒருங்கிணைந்த ரப்பர் பூட் உடன் என்ஜின் வயரிங் சேணம்
5. முழு ஆய்வு.
① டெர்மினல் மற்றும் CONN ஆகியவை சகிப்புத்தன்மை மண்டலத்திற்குள் உள்ளதா என்பதைச் சரிபார்க்கவும்.
② கம்பி பிணைப்பு வளையம் சமமாக உள்ளதா என சரிபார்க்கவும்.
③ பகுதிகளின் அசெம்பிளி முறை சரியாக உள்ளதா என சரிபார்க்கவும்.
6. வயரிங் சேணம் துணைப் பொருள் எண் கிடங்கு.
அடுத்தடுத்த நடவடிக்கைகள் எடுப்பதற்கு முன், துணைப் பொருள் எண் OQC ஆல் பரிசோதிக்கப்பட்டு பாஸ் செய்யப்பட வேண்டும்..
சட்டசபை செயல்முறை தேவைகள்:
1. கம்பி சேணம் செயலாக்கப்பட்டு கூடிய பிறகு, அனைத்து கம்பி சேணங்களும் இணையாக இருக்க வேண்டும் மற்றும் நகர முடியாது. இருப்பினும், கேபிள் இணைப்புகள் அல்லது ஜிப் இணைப்புகள் வயர்களைப் பறிக்கக்கூடாது.
2. பின் அல்லது வெல்டிங் செருகும் போது, முக்கிய கம்பிகளை ஒன்றாக முறுக்க முடியாது, ஆனால் அவர்கள் மிகவும் இறுக்கமாக இருக்க முடியாது.
3. வயரிங் போது, முனையங்கள், வீட்டுவசதி, D-SUB, ஐடிசி, மற்றும் ஒவ்வொரு துணைப் பொருள் எண்ணின் CONN நிலைப்படுத்தல் தட்டில் உள்ள அடையாளங்களுடன் பொருந்த வேண்டும்.
4. ஒவ்வொரு துணைப் பொருள் எண்ணின் கம்பிகளும் பொசிஷனிங் போர்டில் உள்ள வழிக்கு ஏற்ப அமைக்கப்பட வேண்டும்.
5. வரி கட்டும் போது, கயிறு கட்டும் வளையத்தின் அடிப்பகுதியில் இருந்து செங்குத்தாக நகர வேண்டும்.
6. கேபிள் டை இறுக்கப்பட வேண்டும் மற்றும் வால் 1 மிமீக்கு மேல் இருக்கக்கூடாது.
7. வரி கட்டும் போது, இரண்டு கட்டி வளையங்களுக்கு இடையே உள்ள தூரம் சுமார் 25 மிமீ இருக்க வேண்டும், மற்றும் ஒவ்வொரு கயிறும் சுமார் 10 மிமீ வால் கொண்ட முடிவில் கட்டப்பட வேண்டும்.
8. ஒவ்வொரு கயிற்றின் தொடக்கத்திலும் முடிவிலும் ஒரு இறந்த முடிச்சைக் கட்டவும்.
9. கம்பி கட்டும் போது, கயிற்றை சுழற்றவோ மடிக்கவோ வேண்டாம். லோகேட்டிங் பெக்குகளில் கனெக்டரை ஜாம் செய்யாதீர்கள் மற்றும் தண்டு கடினமாக இழுக்கவும். கயிற்றின் நூல் முனையை கண்டறியும் ஆணியில் பொருத்தப்பட்டு பின்னர் கட்டப்பட வேண்டும். இல்லையெனில், முனையம் எளிதில் மைய கம்பியை உடைக்கலாம் அல்லது முனையம் விழுந்துவிடலாம்.
சட்டசபை தர தரநிலைகள்:
கம்பி சேணம் ஒரு முடிக்கப்பட்ட தயாரிப்பாக கூடிய பிறகு, கடத்துத்திறன் விகிதத்தை உறுதிப்படுத்த கம்பி சேணம் வரியின் கடத்துத்திறன் வீதம் சோதிக்கப்பட வேண்டும் 100% மற்றும் ஷார்ட் சர்க்யூட்கள் அல்லது தவறான சர்க்யூட்கள் இல்லை. அதே நேரத்தில், வயர் சேணம் வாடிக்கையாளர்களுக்குத் தேவையான தரத் தரங்களையும் அது பூர்த்தி செய்ய வேண்டும், பேக்கேஜிங் செய்யும் போது பாதுகாப்பு மற்றும் தர உத்தரவாத சான்றிதழை வழங்கவும்.
கம்பி சேணம் அசெம்பிளி மற்றும் சோதனை செயல்முறையின் ஒவ்வொரு படியும் உன்னிப்பாக இருக்க முயற்சிக்கிறது, சிறப்பிற்காக பாடுபடுங்கள், மற்றும் ISO க்கு ஏற்ப இயக்க தேவைகளை தரப்படுத்தவும் 9001:2015 தர மேலாண்மை அமைப்பு.