 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


வயரிங் சேணம் டெர்மினல்கள் மற்றும் கம்பிகளுக்கான கிரிம்பிங் தொழில்நுட்ப விவரக்குறிப்புகள் மற்றும் பயிற்சி புள்ளிகளை சரிசெய்யவும்
I. கிரிம்பிங் முன் தயாரிப்பு
கம்பி மற்றும் முனைய பொருத்தம்
கம்பியின் குறுக்குவெட்டு பகுதி முனைய ரிவெட் பாதத்தின் தட்டையான அளவோடு பொருந்த வேண்டும். கிரிம்பிங்கிற்குப் பிறகு பகுதி கணக்கிடப்படுகிறது “கம்பி கடத்தி குறுக்கு வெட்டு பகுதி × சுருக்க விகிதம்” கடத்தி மற்றும் முனைய தொடர்பு மேற்பரப்பு முழுமையாக பொருத்தப்பட்டிருப்பதை உறுதி செய்ய.
அகற்றும் நீளம் துல்லியமாக கட்டுப்படுத்தப்பட வேண்டும் (போன்றவை #18 ≥ 0.40 மிமீ கடத்தி கிரிம்பிங் பகுதியில் இருந்து வெளியேறும் AWG கேபிள்) காப்பு எச்சம் அல்லது மைய கம்பி சேதம் தவிர்க்க (0.5mm²க்குக் குறைவான கம்பிகளுக்கு கோர் வயர் சேதம் தடைசெய்யப்பட்டுள்ளது).
வயரிங் ஹார்னஸ் கிரிம்ப் இணைப்பிகள், கம்பியை அகற்றி வெப்ப சுருக்கத்தைப் பயன்படுத்தவும்
அளவுத்திருத்த அளவுரு சரிபார்ப்பு
The calibration parameters of the crimping die need to be determined through actual verification, and the flattened size and compression ratio of the rivet foot are quickly calculated in combination with Excel tools to optimize the area of the vacant part of the crimping.
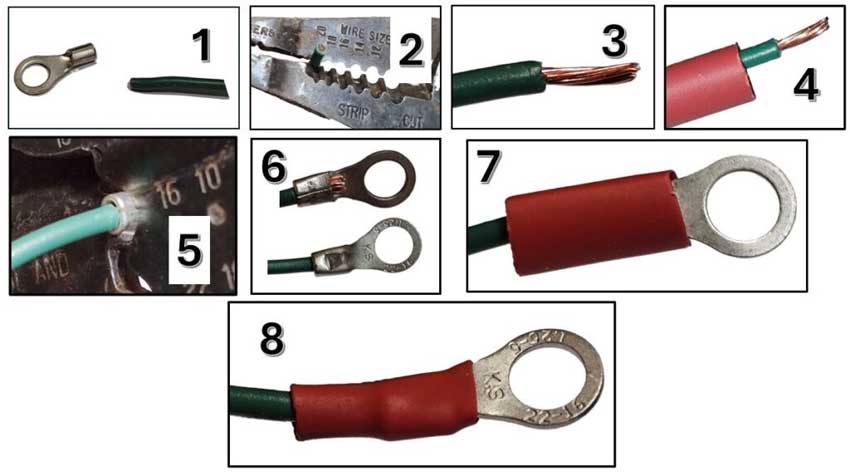
Choose the right terminal: Select a terminal appropriate for the wire size, தட்டச்சு, and application.
Strip the wire: Carefully remove the insulation, exposing the desired length of bare wire. Avoid damaging the wire conductor or tearing the insulation.
Insert the wire:
Push the bare wire end into the terminal barrel until it’s fully seated.
Position the terminal:
Place the terminal with the wire into the crimping tool, ensuring it’s correctly aligned in the crimping die.
Crimp the connection:
கிரிம்பிங் டூல் ஹேண்டில்களுக்கு அழுத்தம் கொடுத்து, டையை சுருக்கவும் மற்றும் பாதுகாப்பான கிரிம்பை உருவாக்கவும்.
கிரிம்பை ஆய்வு செய்யுங்கள்:
அழுத்தத்தை வெளியிட்ட பிறகு, சேதம் அல்லது முறையற்ற கிரிம்பிங்கின் ஏதேனும் அறிகுறிகளுக்கு இணைப்பைச் சரிபார்க்கவும்.
வயரிங் ஹார்னஸ் டெர்மினல்கள் மற்றும் வயர்களின் முறையான கிரிம்பிங்
Ii. கிரிம்பிங் செயல்முறை கட்டுப்பாடு
கிரிம்பிங் உயர சரிசெய்தல்
கிரிம்பிங் உயரம் நேரடியாக இயந்திர வலிமை மற்றும் மின் பண்புகளை பாதிக்கிறது: மிகக் குறைந்த உயரம் இழுவிசை வலிமை குறைவதற்கு வழிவகுக்கிறது, மற்றும் அதிக உயரம் எதிர்ப்பின் அபாயத்தை அதிகரிக்கிறது. டை சரிசெய்தல் மூலம் சிறந்த சமநிலையை அடைய வேண்டும் (எக்காளம் வடிவ கடத்தியின் crimping பகுதி போன்றவை, மாற்றம் பகுதி அப்படியே உள்ளது)..
crimping பிறகு, கடத்தி பகுதியில் செப்பு கம்பி உடைப்பு இருக்கக்கூடாது, காப்பு அடுக்கில் பஞ்சர் இல்லை, மற்றும் டெர்மினல் ஹெட் அளவு நிலையான புராணத்துடன் இணங்க வேண்டும் (படம் B இல் காட்டப்பட்டுள்ளபடி).
வெப்ப சுருக்கத்தை கருத்தில் கொள்ளுங்கள்: சில பயன்பாடுகளுக்கு, சுற்றுச்சூழலில் இருந்து கிரிம்பைப் பாதுகாக்க வெப்ப சுருக்கக் குழாய்களைப் பயன்படுத்தவும்.
இணைப்பைச் சோதிக்கவும்: நிறுவலுக்கு முன், முடங்கிய கம்பி இணைப்பை எப்போதும் சோதிக்கவும்.
ஒற்றுமைக்கான ராட்செட்: கையேடு கிரிம்பரைப் பயன்படுத்தினால், சீரான மற்றும் நிலையான கிரிம்பை உறுதிசெய்ய, ராட்செட்டிங் பொறிமுறையுடன் ஒன்றைத் தேர்ந்தெடுக்கவும்.
சரியான கிரிம்பிங்கிற்கான உதவிக்குறிப்புகள்:
அதிகமாக திருப்ப வேண்டாம்:
முறுக்குவதற்கு முன் கம்பி இழைகளை முறுக்குவது கிரிம்ப்பிற்கு உதவும், அதிகமாக முறுக்குவதை தவிர்க்கவும், கம்பியை சேதப்படுத்தும்.
சரியான கம்பி நீளத்தை உறுதி செய்யவும்:
கம்பி முனைய பீப்பாயில் சரியான ஆழத்தில் செருகப்பட்டிருப்பதை உறுதிசெய்யவும்.
கிரிம்பை ஆய்வு செய்யுங்கள்:
crimping பிறகு, இணைப்பு திடமாக இருப்பதையும் சிதைக்காமல் இருப்பதையும் உறுதிசெய்ய அதை பார்வைக்கு சரிபார்க்கவும், ஹக்ஸ் ஹேண்ட் பில்ட் வலைப்பதிவில் விவரிக்கப்பட்டுள்ளது.
அச்சு மற்றும் உபகரணங்கள் தேவைகள்
முழு தானியங்கி கிரிம்பிங் இயந்திரத்தைப் பயன்படுத்தவும் (ரிஜிங் நுண்ணறிவு உபகரணங்கள் போன்றவை) கிரிம்பிங் சக்தி சமமாக விநியோகிக்கப்படுவதையும், கிரிம்பிங் பகுதி மட்டுமே சிதைக்கப்படுவதையும் உறுதி செய்ய.
அச்சு டெர்மினல் ஃபீடிங் பாதையுடன் சீரமைக்கப்பட வேண்டும். Luxshare Precision இன் காப்புரிமை பெற்ற தொழில்நுட்பம் (சிஎன் 119419558 பி) அச்சு சீரமைப்பை மேம்படுத்துவதன் மூலம் crimping துல்லியத்தை மேம்படுத்துகிறது.
Iii. கிரிம்பிங் தர ஆய்வு 'தோற்றம் மற்றும் அளவு ஆய்வு'
கண்டக்டர் கிரிம்பிங் பகுதியில் செப்பு கம்பி உடைப்பு இருக்கக்கூடாது, மற்றும் வயர் கோர் நீட்டிப்பு நீளம் கம்பி விட்டம் ≥ இருக்க வேண்டும்; இன்சுலேஷன் கிரிம்பிங் பகுதி, இன்சுலேஷன் லேயரை அழுத்த வேண்டும், ஆனால் பஞ்சர் அல்ல.
மணி வாய் வடிவம் மற்றும் முனைய தலை அளவை சரிபார்க்கவும். அசாதாரண தோற்றம் (டெர்மினல் ஆஃப்செட் போன்றவை) அச்சு உணவுப் பாதை சிக்கலைச் சரிபார்க்க வேண்டும்.
செயல்திறன் சரிபார்ப்பு
வெளியே இழுக்கும் சக்தி சோதனை: உதாரணமாக, வெளியே இழுக்கும் சக்தி #18 AWG கேபிள் முனையத்திற்கும் கம்பிக்கும் இடையே உள்ள பிணைப்பு வலிமையை சரிபார்க்க 0.40mm நீட்டிப்பு தரநிலையை சந்திக்க வேண்டும்.
கிரிம்ப் எதிர்ப்பு சோதனை: போதுமான சுருக்கத்தின் காரணமாக மின்மறுப்பு அதிகரிப்பைத் தவிர்க்க சுருக்க மற்றும் எதிர்ப்பு உறவு வளைவு மூலம் மின் செயல்திறனை மதிப்பிடவும்.
தானியங்கி வயர் கிரிம்பிங் சேவைகள்
4. பொதுவான கிரிம்பிங் வகைகள் மற்றும் தேர்வுமுறை திசைகள்
கிரிம்ப் வகை தேர்வு
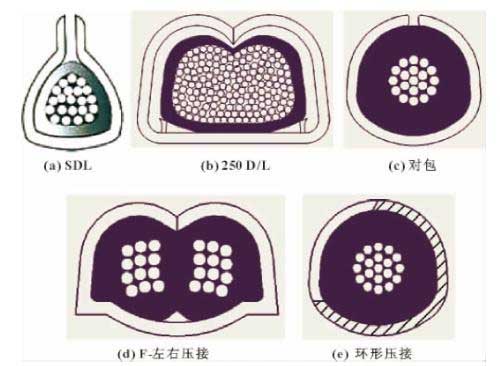
F-வகை கிரிம்பிங்: உள்நாட்டு மாதிரிகளுக்கு பொருந்தும் (GAC டொயோட்டா போன்றவை), இன்சுலேஷன் கிரிம்பிங் பகுதி கம்பி மையத்தைத் துளைக்காது.
மடக்கு வடிவ கிரிம்பிங்: துல்லியமான காட்சிகளில் பயன்படுத்தப்படுகிறது (ECU நறுக்குதல் போன்றவை), crimping பிறகு காப்பு பகுதி விமானத்திற்கு இணையாக இருக்க வேண்டும்.
ஓ-வடிவ கிரிம்பிங்: நேர்மறை தொடர்பில் மூடிய வாய்களுடன் டெர்மினல்களுக்குப் பயன்படுத்தப்படுகிறது (Zhonghua Junjie ECM டாக்கிங் டெர்மினல் பிளாக் போன்றவை)..
புதிய தொழில்நுட்ப பயன்பாடு
லக்ஸ்ஷேர் துல்லியத்தின் காப்புரிமை பெற்ற தொழில்நுட்பமானது, ஆட்டோமேஷன் நிலையை மேம்படுத்த அச்சு சீரமைப்பு மற்றும் கிரிம்பிங் துல்லியத்தை மேம்படுத்துகிறது..
எக்செல் கருவியானது செயல்முறை செயல்திறனை மேம்படுத்த, ரிவெட் பாதத்தின் தட்டையான அளவு மற்றும் சுருக்க விகிதத்தை விரைவாக கணக்கிட பயன்படுகிறது..
கவனிக்க வேண்டிய முக்கிய புள்ளிகள்
கிரிம்ப் உயர அளவுத்திருத்தம்: செப்பு கம்பியின் அதிகப்படியான சிதைவைத் தவிர்க்க மற்றும் உடைப்பு ஏற்படுவதைத் தவிர்க்க சுருக்க அளவு மற்றும் இழுவிசை வலிமை வளைவை இணைக்கவும். அச்சு பராமரிப்பு: கிரிம்பிங் விலகலைத் தடுக்க, அச்சு தாடைகளின் தட்டையான தன்மையையும், உணவுப் பாதையையும் தவறாமல் சரிபார்க்கவும்..
மேலே உள்ள விவரக்குறிப்புகள் மற்றும் நடைமுறைகள் மூலம், கிரிம்பிங் செயல்முறை இயந்திர வலிமையின் அடிப்படையில் வாகன வயரிங் சேணங்களின் கடுமையான தேவைகளை பூர்த்தி செய்கிறது என்பதை உறுதிப்படுத்த முடியும், மின் செயல்திறன் மற்றும் நீண்ட கால நம்பகத்தன்மை.
ஆட்டோமொபைல் வயரிங் சேணம் உற்பத்தி பொறியியலில் கிரிம்பிங் ஒரு மிக முக்கியமான செயல்முறையாகும். கிரிம்பிங் செயல்முறை என்பது கம்பி சேணம் உற்பத்தியின் முக்கிய செயல்முறையாகும், கம்பிகள் மற்றும் டெர்மினல்களுக்கு இடையேயான மின் இணைப்பை உறுதி செய்ய முடியும். இந்தக் கட்டுரை முக்கியமாக ஆட்டோமொபைல் வயரிங் ஹார்னஸ் டெர்மினல்களின் கிரிம்பிங் செயல்முறையை அறிமுகப்படுத்துகிறது. பின்வரும் முக்கிய உரை.
கட்டமைப்பு வடிவமைப்பு மற்றும் உற்பத்தி செயல்பாட்டின் போது வாகன வயரிங் சேணங்களின் ஓட்டுநர் பாதுகாப்பு மற்றும் நம்பகத்தன்மையை முழுமையாகக் கருத்தில் கொள்ள வேண்டும்.. அதே நேரத்தில், வாகன அசெம்பிளி செயல்முறையின் பகுத்தறிவு மற்றும் வயரிங் சேணம் உற்பத்தி செயல்முறையின் சாத்தியம் மற்றும் பகுத்தறிவு ஆகியவையும் கருத்தில் கொள்ளப்பட வேண்டும்..
தற்போதைய சேணம் கிரிம்பிங்
கம்பிகள் மற்றும் டெர்மினல்களை இணைக்க இரண்டு வழிகள் உள்ளன: ஒன்று சாலிடரிங் இணைப்பு மற்றும் மற்றொன்று crimping. ஆரம்பகால உற்பத்தி ஆட்டோமொபைல் வயரிங் அனைத்து பயன்படுத்தப்பட்ட சாலிடரிங் இணைப்புகளையும் இணைக்கிறது. குறிப்பாக உற்பத்தித் தொகுதி சிறியதாகவும், வயரிங் சேணம் ஒப்பீட்டளவில் எளிமையானதாகவும் இருக்கும் போது, இந்த இணைப்பு செயல்முறை அடிக்கடி பயன்படுத்தப்படுகிறது. இப்போதெல்லாம், பெரும்பாலான கம்பி சேணம் உற்பத்தியாளர்கள் crimping செயல்முறையைப் பயன்படுத்துகின்றனர். அதன் நன்மைகள்: எளிய செயலாக்க தொழில்நுட்பம், வெகுஜன உற்பத்திக்கு ஏற்றது; கம்பி சேனலின் நம்பகமான தொடர்பு செயல்திறன், நீண்ட சேவை வாழ்க்கை, பணிச்சூழலை சுத்தப்படுத்துதல், உற்பத்தித் தொழிலாளர்களின் உடல் மற்றும் மன ஆரோக்கியத்தை உறுதி செய்தல்.
1.1 கிரிம்பிங் கருத்து
ஆட்டோமொபைல் வயரிங் சேணம் உற்பத்தி பொறியியலில் கிரிம்பிங் ஒரு மிக முக்கியமான செயல்முறையாகும். கிரிம்பிங் என்பது மின் கடத்திகளை இணைக்கும் ஒரு பயனுள்ள மற்றும் நம்பகமான முறையாகும். கம்பி சேணம் கூறுகளை தயாரிப்பதில் கிரிம்பிங் ஒரு முக்கியமான செயல்முறையாகும் (சுற்றுகள்) மூலப்பொருட்களிலிருந்து (டெர்மினல்கள், கம்பிகள் மற்றும் முத்திரைகள்).
கிரிம்பிங் என்பது டெர்மினல்கள் மற்றும் கம்பி இணைப்புகளின் மின் மற்றும் இயந்திர பண்புகளை தீர்மானிக்கும் ஒரு முக்கியமான செயல்முறையாகும்.
1.2 கிரிம்பிங் கொள்கை
வயர் ஹார்னெஸ் டெர்மினல் கிரிம்பிங் என்பது வெளிப்புற விசை மூலம் கம்பிகள் மற்றும் முனைய தொடர்பு மேற்பரப்புகளின் வலுவான கலவையைக் குறிக்கிறது.. அச்சின் மேல் மற்றும் கீழ் கத்திகளை முடக்குவதன் மூலம் கிரிம்பிங் இயந்திரத்தின் சக்தியை நம்பியதன் மூலம் செயல்முறை அடையப்படுகிறது. (படத்தில் காட்டப்பட்டுள்ளபடி 1). இது உண்மையில் இலவச வளைவு முதல் சரி செய்யப்பட்ட வளைவு வரையிலான முனையத்தின் செயல்முறையாகும்.
2.1 உரித்தல் தேவைகள்
படத்தில் காட்டப்பட்டுள்ளபடி 2, சுருக்கப்பட்ட கம்பியின் முடிவை அகற்றுவது பின்வரும் தேவைகளைப் பூர்த்தி செய்ய வேண்டும்:
(1) மிதமான நீளம்
(2) உடைந்த செப்பு கம்பிகள் முற்றிலும் அனுமதிக்கப்படாது
(3) கம்பியின் அசல் வடிவத்தை சேதப்படுத்த இது அனுமதிக்கப்படவில்லை
வெவ்வேறு விவரக்குறிப்புகள் மற்றும் வெவ்வேறு வகையான டெர்மினல்களின் கம்பிகளுக்கு வெவ்வேறு அகற்றும் நீளம் தேவைப்பட்டாலும், அகற்றும் தரம் மேலே உள்ள தேவைகளை பூர்த்தி செய்ய வேண்டும். இந்த வழியில் மட்டுமே அடுத்த செயல்முறை - கம்பிகள் மற்றும் டெர்மினல்களின் crimping உத்தரவாதம்.
2.2 நீளம் தீர்மானித்தல்
கம்பியின் முடிவில் அகற்றும் நீளத்தின் நிர்ணயம் படத்தில் காட்டப்பட்டுள்ளது 3, மிமீ இல். ஸ்டிரிப்பிங் நீளம் L=(0.5-1.0)+A+B/2
3 கம்பிகள் மற்றும் டெர்மினல்களை சுருக்கவும்
ஆட்டோமொபைல் வயரிங் சேணங்களில், கம்பிகள் மற்றும் டெர்மினல்களின் crimping தரம் மிகவும் முக்கியமான செயல்முறையாகும், which is directly related to the reliability of the wiring harness assembly and the driving of the car.
3.1 Factors that determine good or bad crimping quality
(1) Good electrical properties: low and stable electrical impedance; அரிப்பு எதிர்ப்பு.
(2) Good mechanical properties: அதிக இழுக்கும் சக்தி.
(3) Good physical properties: reasonable core deformation; moderate bell mouth; small burrs; suitable crimping aspect ratio.
3.2 Appearance requirements for crimping
(1) The part where the terminal is crimped to the wire core should have an upwardly curved arc angle near the end (A) of the leather wire. This can ensure that the wire core is not damaged during the crimping process, and at the same time, the transition of the crimped wire core is good, and the B position is optional, படத்தில் காட்டப்பட்டுள்ளபடி 4(a).
(2) The front end of the crimped wire core must meet two requirements:
① The crimping head is visible, கிரிம்பிங்கிற்குப் பிறகு முனையத்தின் இழுக்கும் சக்தியை மிகவும் திறம்பட உறுதிசெய்து அதன் இயந்திர பண்புகளை சந்திக்க முடியும்;
② கிரிம்பிங் முனையானது முனையத்தின் பிணைப்பு பகுதி மற்றும் சுய-பூட்டுதல் பகுதிக்கு நீட்டிக்க முடியாது, இல்லையெனில் அது முனையம் மற்றும் உறையின் அசெம்பிளி செயல்திறனைப் பாதிக்கும் மற்றும் முனையமானது உறைக்குள் சரியாக நிறுவப்படுவதைத் தடுக்கும்.. அதே நேரத்தில், இது ஆண் மற்றும் பெண் டெர்மினல்களின் சிறந்த இனச்சேர்க்கையையும் பாதிக்கும், மற்றும் சில நேரங்களில் முழுமையடையாத அசெம்பிளி மற்றும் இனச்சேர்க்கை உறைகளை பூட்டுவதற்கு வழிவகுக்கும்.
கிரிம்பிங் முனை நீள மதிப்பு முனையத்தின் பண்புகளால் தீர்மானிக்கப்படுகிறது. வெவ்வேறு விவரக்குறிப்புகளின் டெர்மினல்கள் நீளமான நீளத்திற்கு வெவ்வேறு எண் தேவைகளைக் கொண்டுள்ளன, மற்றும் வெவ்வேறு உற்பத்தியாளர்களால் வடிவமைக்கப்பட்ட டெர்மினல்கள் நீளமான நீளத்திற்கு வெவ்வேறு தேவைகளைக் கொண்டுள்ளன. முனையத்தின் கிரிம்பிங் நீளத்தை தீர்மானிக்க முனைய விவரக்குறிப்புகள் கருத்தில் கொள்ளப்பட வேண்டும். சிறிய அளவிலான டெர்மினல்கள் சிறிய-சதுர கம்பிகளை கிரிம்பிங் செய்யும் போது குறுகிய நீளமான நீளங்களைக் கொண்டிருக்கும்.. பெரிய அளவிலான டெர்மினல்களை பெரிய சதுர கம்பிகளுக்கு கிரிம்பிங் செய்யும் போது, கிரிம்பிங் தலையின் நீளம் ஒப்பீட்டளவில் நீளமானது. நீண்டுகொண்டிருக்கும் தலையின் நீளம் பொதுவாக 0.5-1.0மிமீ ஆகும். ஆனால் வெவ்வேறு உற்பத்தியாளர்கள் வெவ்வேறு தேவைகளைக் கொண்டுள்ளனர். உதாரணமாக, DELPHI க்கு 0.5-1.0mm நீளமான நீளம் தேவைப்படுகிறது; YAZAKI க்கு 0.1-1.0mm நீளமான நீளம் தேவைப்படுகிறது; AMPக்கு 0.5-1.0mm நீளமான நீளம் தேவை; சில துல்லியமான முனையங்கள் 0.13-0.51 மிமீ ஆகும். MOLEX க்கு நீட்டிய நீளம் கடத்தி மையத்தின் வெளிப்புற விட்டத்தை விட இரு மடங்கு தெரியும் மற்றும் பிணைப்பு பகுதிக்கு நீட்டிக்க முடியாது; KET க்கு நீளமான நீளம் 0-2.0mm இருக்க வேண்டும்; JST க்கு நீட்டிய நீளம் தெரியும்படி இருக்க வேண்டும். படத்தில் காட்டப்பட்டுள்ளபடி 4(b).
கம்பியின் கோர் மற்றும் இன்சுலேஷன் ஆகியவை ஒரே நேரத்தில் முடங்கிய கம்பி மையத்தின் பின்புற முனை மேற்பரப்புக்கும் முடங்கிய காப்புப் பகுதியின் முன் பகுதிக்கும் இடையில் தெரியும்.. பொதுவாக, கம்பி இன்சுலேஷனின் இறுதி முகம் திறப்பின் நடுவில் இருப்பது சிறந்தது, ஆனால் கம்பி கோர் மற்றும் இன்சுலேஷன் தெரியவில்லை என்பது முற்றிலும் அனுமதிக்கப்படவில்லை. படத்தில் காட்டப்பட்டுள்ளபடி 4(c).
(4) கிரிம்பிங்கிற்குப் பிறகு முனையம் வெளியேற்றப்பட்டு சிதைக்கப்படலாம், இனச்சேர்க்கை பகுதியை சிதைக்க காரணமாகிறது, ஆனால் அது படத்தை சந்திக்க வேண்டும் 4(ஈ) (மேல் மற்றும் கீழ் சிதைவு), 4(இ) (இடது மற்றும் வலது சிதைவு), மற்றும் 4(f) (முறுக்கு சிதைவு) தேவைகள்.
3.3 டெர்மினல் கிரிம்பிங்கிற்குப் பிறகு குறுக்கு வெட்டு ஆய்வு
கத்தி எப்போது தீர்மானிக்கப்படுகிறது என்பதை ஆராய்ச்சி காட்டுகிறது, படத்தில் காட்டப்பட்டுள்ளபடி crimping உயரம் மின் மற்றும் இயந்திர பண்புகளுடன் ஒரு உறவைக் கொண்டுள்ளது 5. கிரிம்பிங் உயரம் அதிகரிப்பதைக் காணலாம், மின் மற்றும் இயந்திர பண்புகள் எப்போதும் அதிகரிக்காது. ஒரு குறிப்பிட்ட பகுதியில், மின் மற்றும் இயந்திர பண்புகள் அவற்றின் உகந்த நிலையை அடைந்து பின்னர் படிப்படியாக குறையும்.
கம்பி சேனலில் உள்ள ஒவ்வொரு கம்பி மற்றும் முனையத்திற்கும் கிரிம்பிங் அச்சு சரிசெய்த பிறகு, குறுக்கு வெட்டு ஆய்வு தேவை. குறுக்கு வெட்டு ஆய்வின் நோக்கம், உகந்த மின் மற்றும் இயந்திர பண்புகளைப் பெற நியாயமான கிரிம்பிங் உயரத்தைக் கண்டறிவதாகும்..
குறிப்பிட்ட முறைகள்: சோதனை துண்டு காட்சி ஆய்வு கடந்து பிறகு, சோதனை துண்டு வெட்டப்பட்டது, தரை, சிறப்பு சுயவிவர பகுப்பாய்வு உபகரணங்களின் வரிசையில் ஊறுகாய் மற்றும் பிற தொடர்புடைய செயல்பாடுகள். இறுதியாக, குறைந்தபட்சம் நுண்ணோக்கியின் கீழ் குறுக்குவெட்டைக் கவனிக்கவும் 20 முறை பெரிதாக்கி புகைப்படம் எடுக்கவும்.
குறிப்பு: The cutting part of the test piece should be selected close to the head of the terminal. If the terminal has reinforcing ribs, the cutting position must avoid the reinforcing ribs, படத்தில் காட்டப்பட்டுள்ளபடி 6.
(1) படம் 7(a) is the ideal crimping section. Its characteristics are that the crimping wings are closed, the crimping wings are symmetrical, all core wires are deformed, the crimping wings do not hit the wall or bottom, the terminal material has no cracks, and the burrs are moderate. இந்த வழியில், since there is no gap between the wire cores, air cannot easily enter, thus avoiding poor contact caused by oxidation of the surface of the wire core or contact with acidic substances in the air.
(2) படம் 7(b) shows that the cross-sectional area specification of the wire does not match the crimp terminal. கம்பியின் குறுக்கு வெட்டுப் பகுதி பெரியதாகவும், முனையத்தின் வால் அளவு சிறியதாகவும் இருக்கும் போது, கிரிம்பிங் செய்த பிறகு முனையத்தால் கம்பியை முழுமையாக மூட முடியாது, மற்றும் தனிப்பட்ட கம்பி கோர்கள் கூட முனையத்திற்கு வெளியே வெளிப்படும், படத்தில் இடதுபுறத்தில் காட்டப்பட்டுள்ளது 7(b); கம்பியின் குறுக்கு வெட்டுப் பகுதி சிறியதாகவும், முனையம் முனையின் வால் அளவு பெரிதாகவும் இருக்கும்போது, டெர்மினல் வால் அதிகமாக சுருண்டு, இணைப்புக்குப் பிறகு கீழே அல்லது பக்கச் சுவரைத் தொடர்புகொள்ளும், படத்தின் வலது படத்தில் காட்டப்பட்டுள்ளபடி 7(b).
(3) படம் 7(c) crimping தோல்வி crimping உயரம் தவறான சரிசெய்தல் ஏற்படுகிறது என்று காட்டுகிறது. கிரிம்பிங் உயரம் மிக அதிகமாக சரிசெய்யப்படும் போது, கம்பி மையமானது தவறாக முறுக்கப்பட்டிருக்கலாம், இதன் விளைவாக கம்பிக்கும் முனையத்திற்கும் இடையே மோசமான தொடர்பு ஏற்படுகிறது. படத்தில் இடது படத்தில் காட்டப்பட்டுள்ளபடி 7(c). கிரிம்பிங் உயரம் மிகவும் குறைவாக சரிசெய்யப்படும் போது, கிரிம்பிங் மிகவும் கடினமாக இருக்கும், முனையத்தின் அடிப்பகுதி மெல்லியதாகிவிடும், இருபுறமும் உள்ள கூர்மையான மூலைகள் மிகவும் பெரியதாக இருக்கும், மற்றும் முனையத்தின் வலிமை சேதமடையும்.
(4) படம் 7(ஈ) தகுதியற்ற கிரிம்பிங் அச்சு அல்லது கிரிம்பிங் அச்சின் முறையற்ற சரிசெய்தல் ஆகியவற்றால் ஏற்படும் தகுதியற்ற கிரிம்பிங் காட்டுகிறது. கிரிம்பிங் அச்சு இடமிருந்து வலமாக சமச்சீரற்ற முறையில் சரிசெய்யப்படும் போது அல்லது அச்சு சமச்சீரற்ற முறையில் செய்யப்படும் போது, இது முனையத்தின் ஒரு பக்கத்தின் மேற்பகுதியை கம்பி மையத்தில் அதிகமாக உருட்டச் செய்யும், படத்தில் இடது படத்தில் காட்டப்பட்டுள்ளது 7(ஈ). கிரிம்பிங் டை தவறாக சரிசெய்யப்படும் போது, இது டெர்மினல்களின் கீழ் மூலைகளில் விரிசல் ஏற்படவும், இருபுறமும் உள்ள அடிப்பகுதி சமச்சீரற்றதாகவும் இருக்கும்..
3.4 கம்பிகள் மற்றும் டெர்மினல்களின் crimping தரத்தின் பதற்றம் சோதனை
கம்பி சேணம் டெர்மினல் கிரிம்பிங்கிற்கான மிகவும் பொதுவான மற்றும் உள்ளுணர்வு தர ஆய்வு முறை பதற்றம் ஆய்வு ஆகும்.. வெவ்வேறு கம்பி குறுக்குவெட்டு பகுதிகள் மற்றும் டெர்மினல்களின் வெவ்வேறு விவரக்குறிப்புகளை சுருக்கிய பின் இழுவிசை வலிமை ஆய்வு தரநிலைகள் அட்டவணையில் காட்டப்பட்டுள்ளன 1.
3.5 கம்பி காப்பு மற்றும் முனைய தொகுதிகள் crimping
கம்பிகள் மற்றும் டெர்மினல்களின் கிரிம்பிங் தொழில்நுட்பம் கம்பிகள் மற்றும் டெர்மினல்களின் காப்புப் பகுதியை முடக்குவதையும் உள்ளடக்கியது.. ஒரு ஒற்றை கம்பி crimping கூடுதலாக, இரண்டு அல்லது அதற்கு மேற்பட்ட கம்பிகளின் crimping உள்ளது. குறிப்பிட்ட ஆய்வு முறைகள் ஆய்வுக்கு வெட்டுப் பிரிவுகளையும் பின்பற்றுகின்றன. பொதுவான தோல் கம்பி கிரிம்பிங்கிற்கான தரநிலை படத்தில் காட்டப்பட்டுள்ளது 8.
படத்தில் உள்ள இடது நெடுவரிசை நல்ல கிரிம்பிங் கொண்ட குறுக்குவெட்டுகளைக் காட்டுகிறது. தேவைகள் crimping சமச்சீர் உள்ளது, பிளாஸ்டிக் தோல் சேதமடையாது, மற்றும் crimping இறக்கைகள் போதுமான வலிமை ஆதரவு வழங்க பிளாஸ்டிக் கம்பி சுற்றி.
(2) படத்தின் வலது பக்கத்தில் உள்ள இரண்டு நெடுவரிசைகளில் உள்ள சுருக்கப்பட்ட பகுதிகள் தகுதியற்றவை. அதை தோராயமாக பின்வரும் சூழ்நிலைகளாக பிரிக்கலாம்:
① டெர்மினல்கள் மற்றும் கம்பிகளின் crimping செயல்முறையின் போது, கிரிம்பிங் அச்சு மிகவும் குறைவாக சரிசெய்யப்பட்டால், காப்பு முனையின் மேல் வழியாக அழுத்தப்படும், படத்தில் காட்டப்பட்டுள்ளபடி 8(a). இது கம்பியின் மையத்தை எளிதில் சேதப்படுத்தும். எனவே, இந்த கிரிம்பின் தரம் தரமற்ற கிரிம்ப் ஆகும்.
② டெர்மினல்கள் மற்றும் கம்பிகளின் கிரிம்பிங் செயல்பாட்டின் போது, கிரிம்பிங் அச்சு மிக அதிகமாக சரிசெய்யப்பட்டால், கம்பிகளின் காப்பு இறுக்கமாக இறுக்கப்படாது, படத்தில் காட்டப்பட்டுள்ளபடி 8(b). இந்த வகையான crimping பயன்பாட்டின் போது, வயர் கோர் மற்றும் டெர்மினலுக்கு இடையில் உள்ள கிரிம்பிங்கின் வேர் உடைக்க எளிதானது. எனவே, இந்த வகையான crimping ஒரு தகுதியற்ற crimping உள்ளது.
மேலே உள்ள பகுப்பாய்விலிருந்து படத்தில் உள்ள கிரிம்பிங் இணைப்புகளைப் பார்ப்பது கடினம் அல்ல 8(c), (ஈ), (இ), (f), (g), மற்றும் (ம) அனைத்து தகுதியற்ற crimping இணைப்புகள் உள்ளன.
இரட்டை கம்பிகளின் U- வடிவ மற்றும் லேமினேட் கிரிம்பிங்கில் என்பதை கவனத்தில் கொள்ள வேண்டும், இரண்டு கம்பிகளின் குறுக்கு வெட்டு பகுதிகள் வேறுபட்டால். கிரிம்பிங் செயல்பாட்டின் போது, சிறிய குறுக்கு வெட்டு பகுதி கீழே இருக்க வேண்டும் மற்றும் பெரிய குறுக்கு வெட்டு பகுதி மேல் இருக்க வேண்டும்.
மேலே குறிப்பிட்டுள்ள பொதுவானவற்றைத் தவிர, காப்புப் பகுதிக்கு வேறு சில கிரிம்பிங் முறைகள் உள்ளன, படத்தில் காட்டப்பட்டுள்ளபடி 9, மற்றும் தீர்ப்பு அளவுகோல்கள் மேலே உள்ளது.
இன்சுலேஷனின் crimping இன்சுலேஷனின் crimping அடங்கும், சீல் மோதிரங்கள் மற்றும் முனையங்கள். குறிப்பிட்ட தேவைகள்: சீல் வளையத்திற்கு உறுதியான ஆதரவை வழங்கவும்; சீல் வளையத்தின் கழுத்து மற்றும் விலா எலும்புகளில் கீறல்கள் அல்லது வெட்டுக்கள் இல்லை; பிளாஸ்டிக் கம்பி கிரிம்பிங் இறக்கைகள் சீல் வளையத்தின் கழுத்தில் ஊடுருவ அனுமதிக்கப்படாது.