 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Comprehensive comparison of ultrasonic welding and U-type crimping wiring harness
ja. Princip rada
Ultrazvučno zavarivanje
Kroz visokofrekventne mehaničke vibracije (obično 20kHz ili 40kHz), the metal contact surface is rubbed to generate heat, and molecular fusion is achieved in the solid state. Spada u tehnologiju zavarivanja čvrste faze. No current or high-temperature heat source is required to avoid oxidation and spatter problems.
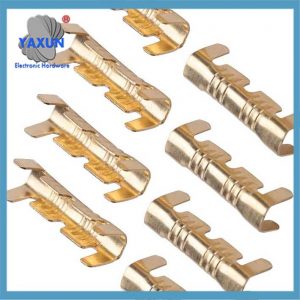 U Shape Copper Terminals Open Barrel Crimp Wire Cable Quick Wiring Butt Docking Connector Assortment Kit |
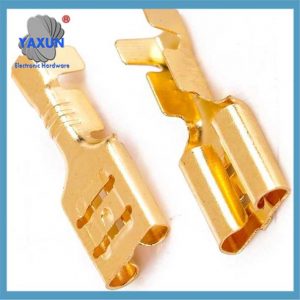 High Quality U-Shape U Type Car Wiring Harness Connectors Copper Brass Crimp Joint Terminals for 6-10mm2 Cable |
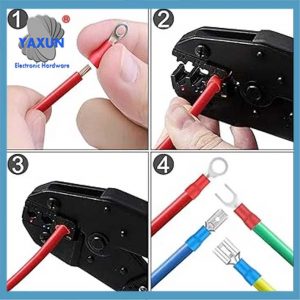 Wire Electrical Connectors Assortment Kit with Ring, Pik, stražnjica, Brzo odspajanje, Žice za presovanje |
U-tip krimpovanja
Cold stamping of multiple wires using U-shaped terminals, mehanička veza kroz trenje generirano fizičkom deformacijom. Proces je jednostavan, ali unutra mogu biti sitne šupljine zbog nedovoljne deformacije.
III. Proces i trošak
Ulaganje u opremu
Početna cijena ultrazvučnog stroja za zavarivanje je visoka (potrebna je posebna glava za zavarivanje i visoko precizno podešavanje parametara), ali dugoročni troškovi održavanja su niski; Oprema za presovanje tipa U ima nisku cijenu, ali terminale i kalupe potrebno je često mijenjati.
Učinkovitost proizvodnje
Ultrazvučno zavarivanje ima veliku brzinu (<1 druga/točka), koji je pogodan za masovnu proizvodnju; U-tip stiskanja zahtijeva ručnu pomoć za podešavanje položaja žice, a učinkovitost je nešto manja.
Materijalni zahtjevi
Glave za ultrazvučno zavarivanje zahtijevaju posebne legure visoke otpornosti na trošenje (kao što su legure titana), a proces proizvodnje je složen; Stezaljke u obliku slova U uglavnom su od bakrenih ili aluminijskih legura, s visokim stupnjem standardizacije.
IV. Zaštita okoliša i sigurnost
Ultrazvučno zavarivanje nema iskrenja, ne zahtijeva lem ili fluks, i u skladu je s trendom zelene proizvodnje;
Savijanje u obliku slova U oslanja se na fizičku deformaciju, i iako nema emisija, zahtijeva obradu metalnog otpada.
V. Tipični scenariji primjene
Prioritet ultrazvučnog zavarivanja:
Visokonaponski kabelski snopovi za nova energetska vozila, komunikacijske linije na brodu (kao što je CAN sabirnica), kabelski snopovi preciznih senzora, i druga polja koja imaju stroge zahtjeve za niskim otporom i visokom pouzdanošću. Prioritetno savijanje u obliku slova U:
Obični niskonaponski kabelski snopovi, jeftini kabelski snopovi za vozila, i privremeni scenariji popravka.
Sažetak
Ultrazvučno zavarivanje ima više prednosti u izvedbi, izdržljivost, i zaštite okoliša, ali trošak je veći; Krimpanje u obliku slova U poznato je po ekonomičnosti i fleksibilnosti, i prikladan je za konvencionalne scenarije. Stvarni odabir treba sveobuhvatno ocijeniti u kombinaciji sa specifičnim zahtjevima procesa, proračuni troškova, i pozicioniranje proizvoda.
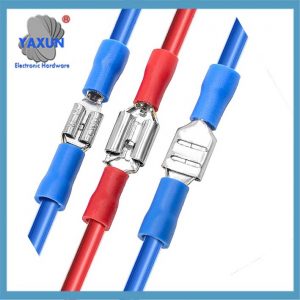 Izolirana vilica U-tipa, crveno-plavi set stezaljki Električna žica Kabel za presovanje lopatastih prstenastih konektora Asortiman |
 Ultrazvučno zavarivanje metala stezaljki s izolacijom – erminal aparat za zavarivanje, Stroj za skidanje izolacije i prešanje |
 Neto vrijednost ultrazvučnog procesa zavarivanja metala |
Ultrazvučno zavarivanje i presovanje u obliku slova U naširoko se koriste u tvrtki kao dvije glavne metode povezivanja žica kabelskog svežnja automobila. Inženjer za ožičenje u ovom članku uglavnom predstavlja dvije metode povezivanja između žica, ultrazvučno zavarivanje i presovanje u obliku slova U, u proizvodnji i proizvodnji kabelskih snopova za automobile. Provedena je usporedna analiza prednosti i nedostataka ove dvije metode, koji može pružiti referencu za odabir metoda povezivanja između žica u procesu proizvodnje automobilskih kabelskih snopova.
Kako funkcije automobilskih električnih uređaja postaju sve složenije, a ima ih sve više i više, kabelski svežanj služi kao medij za prijenos signala između raznih električnih uređaja u automobilu. Odnosi petlji između žica kabelskog svežnja postaju sve složeniji, a između žica sve je više check-in točaka. Na primjer, postoje stotine zaglavljenih točaka u kabelskom snopu kabine teških kamiona.
Stoga, the punching process is a very important part of the wire harness crimping process. Pitanja poput odabira metoda probijanja i odabira opreme za probijanje moraju razmotriti dizajneri procesa kabelskog snopa, pa čak i proizvodnja tvrtke.
1 – Glavne metode i uvođenje provjere ožičenja automobila
U industriji automobilskih kabelskih snopova, probijanje se odnosi na spajanje izloženih bakrenih žica nakon skidanja izolacije sa svake žice zavarivanjem ili stezanjem kako bi se formirala petlja. Zaglavljena točka odnosi se na položaj na kojem je svaki kabelski svežanj zaglavljen. Prema položaju zaglavljene točke između žica, metoda probijanja može se podijeliti na probijanje otvaranja i probijanje pristajanja.
Otvoreno probijanje znači da je glavni vod cijeli vodič i da je točka stezanja na glavnom vodu, ali ne na oba kraja glavnog voda. Preostale žice su zavarene na mjestu gdje je skinuta izolacija glavne žice, pa se naziva i mid-stripping punch.
Probijanje sučelja znači da je točka stezanja na kraju žice, a jedan kraj žice povezan je s jednim krajem drugih žica koje treba probušiti presovanjem ili zavarivanjem. Može biti jedan vodič i više vodiča, ili dva ili više vodiča i više vodiča. Žice kod kojih su oba kraja uključena u probijanje nazivaju se prijelazne žice. Jednostrano bušenje je poseban način bušenja kundaka, to jest, sve su žice zavarene ili presovane na istoj strani. Otvaranje i ubijanje prikazani su na slici 1.
Lik 1, Shematski dijagram skidanja i spajanja žice.
Ovisno o opremi i principima, probijanje se može podijeliti u dvije vrste: ultrazvučno zavarivanje i presovanje dijelova u obliku slova U.
Ultrazvučno zavarivanje je metoda zavarivanja koja koristi visokofrekventne mehaničke vibracije za rekombinaciju površine materijala za zavarivanje. It is a process between cold pressure welding and friction welding. It converts low-frequency electricity into high-frequency electricity, zatim pretvara visokofrekventnu električnu energiju u visokofrekventnu energiju mehaničkih vibracija, a zatim prenosi visokofrekventnu energiju mehaničkih vibracija na površine dvaju metala koje je potrebno zavariti. I primijenite okomiti pritisak na površinu za zavarivanje, uzrokujući trljanje dviju metalnih površina jedna o drugu kako bi se stvorila toplinska energija za topljenje metala, i pod kratkim pritiskom, talina će stvoriti fuziju između molekularnih slojeva kada se vezna površina skrutne.
Princip ultrazvučnog zavarivanja prikazan je na slici 2. Za presovanje dijelova u obliku slova U, dijelovi u obliku slova U i stroj za presovanje odabiru se na temelju ukupnog promjera žice kontakata. Posebna matrica za presovanje i čeljusti razvijeni su za svaku vrstu komada u obliku slova U, a zatim se dvije ili više žica hladno utiskuju uz pomoć opreme za presovanje komada u obliku slova U. Savijanje komada u obliku slova U jednostavno je fizičko stiskanje bakrene žice žice kroz dio metalnog komada u obliku slova U, a površinsko trenje između susjednih bakrenih žica koristi se kako bi se osigurala veza između žice i dijela u obliku slova U.
Lik 2 Shematski dijagram principa ultrazvučnog zavarivanja
2 – Usporedna analiza ultrazvučnog zavarivanja i presovanja dijelova u obliku slova U
2.1 Usporedna analiza vodljivih svojstava
Pad napona je važan pokazatelj vodljivosti žice. Takozvani pad napona odnosi se na potencijalnu razliku koja se stvara preko otpornika kada teče struja. Prema Ohmovom zakonu U=RI, kada je struja kola konstantna, napon je proporcionalan otporu, to jest, što je veći otpor, veći je pad napona, a što je otpor manji, manji je pad napona. Pad napona U izoliranog vodiča izračunava se kao:
U=IPL/A
(1) U formuli, U—pad napona; P—otpornost; L—duljina žice; A—wire cross-sectional area.
Savijanje u obliku slova U jednostavno je istiskivanje bakrene žice vodiča kako bi se uzrokovala fizička deformacija bakrene žice kako bi se stvorila veza trenjem. Susjedne bakrene žice u žici još uvijek su neovisne metalne cjeline i ne mogu biti u potpunom kontaktu kako bi stvorile rupe. The existence of these voids is inevitable, which will cause the resistivity P of the crimping part to increase, pad napona U povećati, and the conductivity to decrease, thereby reducing the transmission quality of electrical signals. Affect the normal operation of electrical and electronic equipment. Nakon ultrazvučnog zavarivanja, the adjacent metals are fused into a whole, which results in a better density than the welding part of U-shaped parts. Neće biti praznina, the resistivity is low and close to zero, the voltage drop of ultrasonic welding is lower under the same conditions, and the conductivity and signal transmission quality are better. Uz to, the ultrasonic welding part has a lower resistance than the U-shaped part crimping, which reduces the heat accumulation caused by contact resistance. U određenoj mjeri, izbjegava se opasnost od spaljivanja kabelskog svežnja uzrokovana lokalnim povećanjem temperature kabelskog svežnja.
2.2 Usporedna analiza opsega uporabe
Ultrazvučno zavarivanje vrlo je učinkovito u poboljšanju kvalitete prijenosa signala i kapaciteta prijenosa struje žica, a također može poboljšati stabilnost električnih sustava automobila. Na primjer, žice s površinom poprečnog presjeka od 10 mm2 ili više i mrežu kontrolera (Limenki) žice općenito zahtijevaju ultrazvučno zavarivanje. Međutim, ultrazvučne vibracije će uništiti premaz. Bakreni površinski premazi kao što je posrebrenje, pocinčavanje, pokositrenje, itd. može spriječiti oksidaciju i poboljšati vodljivost. Pokositrenje bakrene žice ima veliki utjecaj na ultrazvučno zavarivanje. Tališta kositra i bakra vrlo su različita. Tijekom zavarivanja, the tin layer is quickly in a molten state, thus blocking the combination of copper atoms and affecting the welding quality. Za obložene žice, U-shaped crimping is generally required.
2.3 Comparative analysis of welding quality
Materijali za ultrazvučno zavarivanje imaju metalna svojstva koja se ne tale i nisu lomljiva, and are minimally affected by external moisture, prah, nafte i plina. It is not easy to cause corrosion, oxidation and other undesirable conditions in the copper wire, thereby avoiding the degradation of wire harness conductivity and signal transmission performance, and the reliability of stuck connection is high. There are residual stresses in the wire core at the crimping part of the U-shaped parts, and there is a risk of metal stamping rebound, i postoji opasnost od oksidacije i hrđe u teškim radnim uvjetima. Nije tako pouzdan kao ultrazvučno zavarivanje. Ultrazvučno zavarivanje ima pravokutni oblik na mjestu zavarivanja, bez labavih žica jezgre, slomljeni krajevi ili napukle žice jezgre, a žice nisu savijene i vode ravno iz točke spajanja. Ultrazvučno zavarivanje može uzrokovati prekomjerno bljeskanje zavarivanja i probušiti zaštitnu termoskupljajuću cijev; kraj jezgre žice pruža se tako da preklapa izolacijski sloj žice; žica ne izlazi u ravnoj liniji iz točke spajanja; jezgra žice izleti i probije zaštitnu termoskupljajuću cijev. Neispravan proizvod uzrokovan jednom ili više slomljenih žica jezgre uslijed postupka zavarivanja (općenito, potrebno je da broj žica jezgre koje nedostaju za svaku žicu ne premašuje 10%). When U-shaped parts are crimped, jezgra žice može izletjeti i probiti zaštitnu termoskupljajuću cijev; kraj jezgre žice rasteže se kako bi se preklapao sloj izolacije žice; the wire sheath is pressed by the punching piece; ukupni promjer žice za probijanje ne odgovara komadu za probijanje, itd.
2.4 Comparative analysis of costs
Ultrazvučno zavarivanje zahtijeva metalne materijale dobre žilavosti (mali mehanički gubitak tijekom prijenosa zvučnog vala). Stoga, najčešće korišteni materijali su legura aluminija i legura titana. Međutim, ultrazvučno zavarivanje metala zahtijeva da glava za zavarivanje bude otporna na habanje (higher hardness is required), što otežava izbor materijala, jer su tvrdoća i žilavost inherentno suprotstavljene, što zahtijeva izbor vrlo kvalitetnih čeličnih materijala. Za maksimiziranje učinkovitog vijeka trajanja glave za zavarivanje, trošak je vrlo visok. Cijena ultrazvučnih strojeva za zavarivanje općenito je viša od cijena strojeva za presovanje, a početni ulog je veći. Kada koristite presovanje u obliku slova U, komad u obliku slova U potreban je za svaku steznu točku u pojasu. Proizvodi žičanog snopa s mnogo zaglavljenih točaka i velikim serijama koriste velik broj dijelova u obliku slova U, što rezultira visokim kumulativnim troškovima. Na primjer, cijena dijelova u obliku slova U je 0.05 RMB/komad, a broj steznih točaka kabelskog svežnja kabine je 100 komada/viseći, zatim ukupni troškovi proizvodnje 1,000 dijelovi kabelskog svežnja kabine u obliku slova U je 5,000 RMB.
2.5 Usporedna analiza operativnosti
Prije ultrazvučnog zavarivanja i presovanja dijelova u obliku slova U, potrebno je razvrstati ogoljene bakrene žice zavarenih žica kako bi se izbjegli problemi kao što su iskrivljene bakrene žice, neravnine, razbacane bakrene žice, i kontaminacija stranim tvarima.
Tijekom procesa ultrazvučnog zavarivanja, žice trebaju biti postavljene okomito preklapajući se, a žice velikog poprečnog presjeka trebaju biti blizu glave alata za zavarivanje ispod kako bi se osiguralo dovoljno zavarivanja. Vodiče treba postaviti na površinu nakovnja, tijesno jedno uz drugo, kako bi se nakon zavarivanja osigurala dovoljna čvrstoća. Duljina preklapanja vodiča općenito bi trebala biti između 5 mm i 7 mm. Ako je duljina preklapanja prekratka, teško je osigurati čvrstoću zavarivanja. Ako je duljina preklapanja preduga, kraj za zavarivanje lako će se iskriviti, što ga čini nezgodnim za sljedeći proces. Oksidacija, prekinute žice, na površini zavarenog spoja općenito nisu dopušteni defekti i taljenje izolacijskog sloja. Shematski dijagram rada ultrazvučnog zavarivanja prikazan je na slici 3.
Lik 3, Shematski dijagram rada ultrazvučnog zavarivanja
Proizvodnja prešanih dijelova u obliku slova U je brza, a oprema jednostavna. U principu, broj spojenih žica za dijelove u obliku slova U ne smije premašiti 5. Preporučeni redoslijed slaganja žica je od debljih prema tankim i od vrha prema dolje. Provodnik treba biti potpuno utisnut u naborani dio probijača. Krajevi žice trebaju biti vidljivi na obje strane komada u obliku slova U i po duljini (C) od izolacije do probijača ne smije biti veća od 3 mm, a duljina žičane jezgre koja izlazi iz komada za probijanje treba biti 0≤B≤1 mm. Shematski dijagram operacije savijanja komponenti u obliku slova U prikazan je na slici 4.
Lik 4, Shematski dijagram operacije savijanja dijelova u obliku slova U
3 – Sažetak
Ultrazvučno zavarivanje ima manji otpor, manji pad napona, bolja električna vodljivost i veća pouzdanost od presovanja dijelova u obliku slova U, ali zahtijeva velika ulaganja u opremu, glava za zavarivanje je skuplja, i ne može zavarivati pozlaćene metale. Prešanje dijelova u obliku slova U ima širi raspon primjena od ultrazvučnog zavarivanja, a oprema je jednostavna i laka za rukovanje. Međutim, Dijelovi u obliku slova U koriste mnogo potrošnog materijala. U usporedbi s ultrazvučnim zavarivanjem, Dijelovi u obliku slova U imaju veći otpor, veći pad napona, slabiju vodljivost, i slabiju pouzdanost. . Proizvođači kabelskih snopova za automobile trebali bi provesti sveobuhvatnu procjenu ove dvije metode spajanja žica i napraviti razumne konfiguracije. Međutim, ultrazvučno zavarivanje, kao nova napredna tehnologija zavarivanja, ima očite prednosti kao što su vrhunska vodljivost i zaštita okoliša, i razvojni je smjer proizvodnje automobilskih kabelskih snopova.