 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Confronto completo tra saldatura a ultrasuoni e cablaggio di crimpatura di tipo U
IO. Principio di funzionamento
Saldatura ad ultrasuoni
Attraverso vibrazioni meccaniche ad alta frequenza (solitamente 20kHz o 40kHz), la superficie di contatto metallica viene strofinata per generare calore, e la fusione molecolare viene ottenuta allo stato solido. Appartiene alla tecnologia di saldatura in fase solida. Non è necessaria alcuna fonte di calore attuale o ad alta temperatura per evitare problemi di ossidazione e spruzzi.
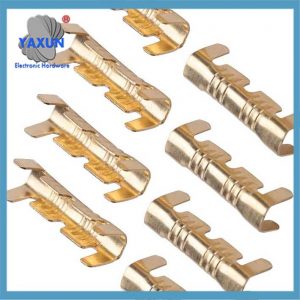 Terminali in rame a forma di U Cavo a crimpare a cilindro aperto Kit assortimento di connettori di ancoraggio per cablaggio rapido |
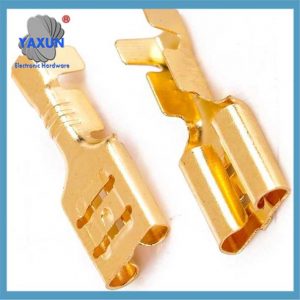 Connettori per cablaggio auto a forma di U di alta qualità Terminali con giunto a crimpare in ottone rame per cavo 6-10mm2 |
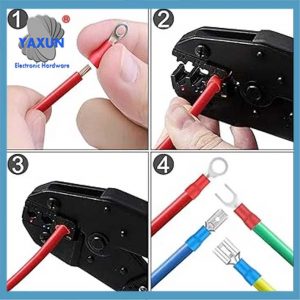 Kit assortimento connettori elettrici filo con anello, Vanga, Culo, Disconnessione rapida, Cablaggi a crimpare |
Crimpatura di tipo U
Stampaggio a freddo di più fili utilizzando terminali a U, collegamento meccanico attraverso l'attrito generato dalla deformazione fisica. Il processo è semplice, ma potrebbero esserci minuscole cavità all'interno a causa di una deformazione insufficiente.
Iii. Processo e costi
Investimenti in attrezzature
Il costo iniziale della saldatrice ad ultrasuoni è elevato (sono necessarie una testa di saldatura speciale e una regolazione dei parametri di alta precisione), ma il costo di manutenzione a lungo termine è basso; L'attrezzatura di crimpatura di tipo U ha un costo contenuto, ma terminali e stampi devono essere sostituiti frequentemente.
Efficienza produttiva
La saldatura ad ultrasuoni ha una velocità elevata (<1 secondo/punto), che è adatto per la produzione di massa; La crimpatura di tipo U richiede assistenza manuale per regolare la posizione del filo, e l'efficienza è leggermente inferiore.
Requisiti materiali
Le teste di saldatura ad ultrasuoni richiedono leghe speciali con elevata resistenza all'usura (come le leghe di titanio), e il processo di produzione è complesso; I terminali a forma di U sono principalmente leghe di rame o alluminio, con un elevato grado di standardizzazione.
IV. Tutela e sicurezza ambientale
La saldatura ad ultrasuoni non produce scintille, non richiede saldatura o flusso, ed è in linea con la tendenza della produzione verde;
La crimpatura a forma di U si basa sulla deformazione fisica, e sebbene non abbia emissioni, richiede il trattamento dei rifiuti metallici.
V. Scenari applicativi tipici
Saldatura a ultrasuoni prioritaria:
Cablaggi ad alta tensione per veicoli a nuova energia, linee di comunicazione di bordo (come il bus CAN), cablaggi di sensori di precisione, e altri campi che hanno requisiti rigorosi di bassa resistenza e alta affidabilità. Crimpatura prioritaria a forma di U:
Cablaggi ordinari a bassa tensione, cablaggi per veicoli a basso costo, e scenari di riparazione temporanea.
Riepilogo
La saldatura ad ultrasuoni ha maggiori vantaggi nelle prestazioni, durabilità, e protezione ambientale, Ma il costo è più alto; La crimping a forma di U è nota per la sua economia e flessibilità, ed è adatto per scenari convenzionali. La selezione effettiva deve essere valutata in modo completo in combinazione con requisiti di processo specifici, budget di costo, e posizionamento del prodotto.
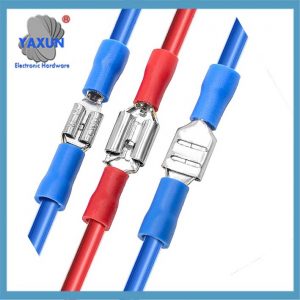 FORCHIO USOLO INSUMATO SET TERMINALE ROSSO ROSSO SET CRIMO ELETTRICO CRIGP ASTORIZZO ANTERIO |
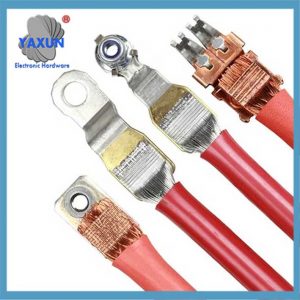 Terminali per saldatura di metalli ad ultrasuoni con crimpatura di isolamento – Saldatrice erminale, Macchina spelafili e crimpatrici |
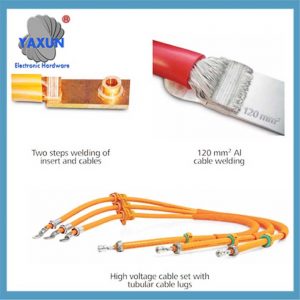 Il valore netto del processo di saldatura dei metalli ad ultrasuoni |
La saldatura a ultrasuoni e la crimpatura a U sono ampiamente utilizzate nell'azienda come i due metodi principali per collegare i cavi del cablaggio automobilistico. L'ingegnere del cablaggio di questo articolo introduce principalmente i due metodi di connessione tra i fili, saldatura ad ultrasuoni e crimpatura a U, nella produzione e produzione di cablaggi automobilistici. È stata condotta un’analisi comparativa dei vantaggi e degli svantaggi di questi due metodi, che può fornire un riferimento per la scelta delle modalità di connessione tra i fili nel processo produttivo dei cablaggi automobilistici.
Poiché le funzioni degli elettrodomestici automobilistici diventano sempre più complesse, e ci sono sempre più varietà, il cablaggio funge da mezzo per la trasmissione del segnale tra vari apparecchi elettrici nell'automobile. Le relazioni di circuito tra i fili del cablaggio stanno diventando sempre più complesse, e ci sono sempre più punti di check-in tra i cavi. Per esempio, ci sono centinaia di punti bloccati nel cablaggio della cabina dei camion pesanti.
Perciò, il processo di punzonatura è una parte molto importante del processo di crimpatura del cablaggio. Questioni come la scelta dei metodi di punzonatura e la scelta delle attrezzature di punzonatura devono essere prese in considerazione dai progettisti dei processi di cablaggio e anche dalla produzione aziendale..
1 – Le principali modalità e introduzione al check-in del cablaggio vettura
Nel settore dei cablaggi automobilistici, la punzonatura si riferisce al collegamento dei fili di rame esposti dopo aver rimosso l'isolamento di ciascun filo mediante saldatura o crimpatura per formare un anello. Il punto bloccato si riferisce alla posizione in cui ciascun cablaggio è bloccato. Secondo la posizione del punto bloccato tra i fili, il metodo di punzonatura può essere suddiviso in punzonatura di apertura e punzonatura di aggancio.
Perforazione aperta significa che la linea principale è un conduttore intero e il punto di serraggio è sulla linea principale ma non su entrambe le estremità della linea principale. I fili rimanenti vengono saldati nella posizione in cui l'isolamento del filo principale viene rimosso, quindi è anche chiamato punch di mid-stripping.
La punzonatura di testa significa che il punto di serraggio si trova all'estremità del filo, e un'estremità del filo è collegata a un'estremità di altri fili che devono essere perforati tramite crimpatura o saldatura. Può essere un conduttore e più conduttori, o due o più conduttori e più conduttori. I fili in cui entrambe le estremità sono coinvolte nella punzonatura sono chiamati fili di transizione. La punzonatura su un solo lato è un modo speciale di punzonatura di testa, questo è, tutti i fili sono saldati o crimpati sullo stesso lato. Il punch-in di apertura e quello di docking sono mostrati in Figura 1.
Figura 1, Diagramma schematico della spelatura e dell'aggancio dei cavi.
A seconda dell'attrezzatura e dei principi, la punzonatura può essere divisa in due tipologie: saldatura ad ultrasuoni e aggraffatura di pezzi a forma di U.
La saldatura ad ultrasuoni è un metodo di saldatura che utilizza vibrazioni meccaniche ad alta frequenza per ricombinare la superficie del materiale di saldatura. È un processo tra la saldatura a pressione fredda e la saldatura ad attrito. Converte l'elettricità a bassa frequenza in elettricità ad alta frequenza, quindi converte l'energia elettrica ad alta frequenza in energia di vibrazione meccanica ad alta frequenza, e trasmette quindi l'energia di vibrazione meccanica ad alta frequenza alle superfici dei due metalli da saldare. Ed applicare una pressione verticale sulla superficie di saldatura, facendo sfregare le due superfici metalliche l'una contro l'altra per generare energia termica necessaria a fondere il metallo, e sotto la breve pressione, la massa fusa formerà una fusione tra gli strati molecolari quando la superficie di legame si solidificherà.
Il principio della saldatura ad ultrasuoni è mostrato in Figura 2. Per la crimpatura di pezzi a forma di U, le parti a forma di U e la macchina di crimpatura vengono selezionate in base al diametro totale del filo dei contatti. Per ogni tipo di pezzo a U vengono sviluppate una matrice e ganasce di crimpatura speciali, e poi due o più fili vengono stampati a freddo insieme con l'ausilio di apparecchiature di crimpatura di pezzi a forma di U. La crimpatura del pezzo a forma di U è una semplice compressione fisica del filo di rame del filo attraverso la parte a forma di U del pezzo di metallo, e l'attrito superficiale tra fili di rame adiacenti viene utilizzato per garantire la connessione tra il filo e il pezzo a forma di U.
Figura 2 Diagramma schematico del principio di saldatura ad ultrasuoni
2 – Analisi comparativa della saldatura ad ultrasuoni e della aggraffatura di pezzi a U
2.1 Analisi comparativa delle proprietà conduttive
La caduta di tensione è un indicatore importante delle prestazioni conduttive di un filo. La cosiddetta caduta di tensione si riferisce alla differenza di potenziale che si forma ai capi del resistore quando scorre corrente. Secondo la legge di Ohm U=RI, quando la corrente del circuito è costante, la tensione è proporzionale alla resistenza, questo è, maggiore è la resistenza, maggiore è la caduta di tensione, e minore è la resistenza, minore è la caduta di tensione. La caduta di tensione U di un conduttore isolato viene calcolata come:
U=IPL/A
(1) Nella formula, U: caduta di tensione; P—resistività; L: lunghezza del filo; A: area della sezione trasversale del filo.
La crimpatura a forma di U è una semplice estrusione del filo di rame del conduttore per provocare la deformazione fisica del filo di rame per creare una connessione tramite attrito. I fili di rame adiacenti nel filo sono ancora entità metalliche indipendenti e non possono essere in completo contatto per formare fori. L'esistenza di questi vuoti è inevitabile, che farà aumentare la resistività P della parte da crimpare, la caduta di tensione U aumenta, e la conduttività diminuisce, riducendo così la qualità di trasmissione dei segnali elettrici. Influiscono sul normale funzionamento delle apparecchiature elettriche ed elettroniche. Dopo la saldatura ad ultrasuoni, i metalli adiacenti sono fusi in un tutto, che si traduce in una densità migliore rispetto alla parte saldata delle parti a forma di U. Non ci saranno vuoti, la resistività è bassa e prossima allo zero, la caduta di tensione della saldatura a ultrasuoni è inferiore alle stesse condizioni, e la conduttività e la qualità della trasmissione del segnale sono migliori. Inoltre, la parte saldata ad ultrasuoni ha una resistenza inferiore rispetto alla crimpatura della parte a forma di U, che riduce l'accumulo di calore causato dalla resistenza di contatto. In una certa misura, si evita il rischio di bruciatura del cablaggio causato dall'aumento della temperatura locale del cablaggio.
2.2 Analisi comparativa dell'ambito di utilizzo
La saldatura ad ultrasuoni è molto efficace nel migliorare la qualità della trasmissione del segnale e la capacità di trasmissione della corrente dei cavi, e può anche migliorare la stabilità dei sistemi elettrici delle automobili. Per esempio, fili con sezione trasversale pari a 10 mm2 o più e Controller Area Network (POTERE) i fili generalmente richiedono la saldatura ad ultrasuoni. Tuttavia, le vibrazioni ultrasoniche distruggeranno il rivestimento. Rivestimenti superficiali in rame come la placcatura in argento, zincatura, stagnatura, ecc. può prevenire l'ossidazione e migliorare la conduttività. La stagnatura del filo di rame ha un grande impatto sulla saldatura a ultrasuoni. I punti di fusione dello stagno e del rame sono molto diversi. Durante la saldatura, lo strato di stagno si trova rapidamente allo stato fuso, bloccando così la combinazione degli atomi di rame e pregiudicando la qualità della saldatura. Per fili rivestiti, Generalmente è necessaria la crimpatura a U.
2.3 Analisi comparativa della qualità della saldatura
I materiali per saldatura a ultrasuoni hanno proprietà metalliche che non si fondono e non sono fragili, e sono minimamente influenzati dall'umidità esterna, polvere, petrolio e gas. Non è facile causare corrosione, ossidazione e altre condizioni indesiderabili nel filo di rame, evitando così il degrado della conduttività del cablaggio e delle prestazioni di trasmissione del segnale, e l'affidabilità della connessione bloccata è elevata. Sono presenti tensioni residue nell'anima del filo nella parte di crimpatura delle parti a forma di U, e c'è il rischio di rimbalzo del metallo stampato, e c'è il rischio di ossidazione e ruggine in condizioni di lavoro difficili. Non affidabile come la saldatura ad ultrasuoni. La saldatura ad ultrasuoni ha una forma rettangolare nel punto di saldatura, senza fili allentati, estremità rotte o fili con nucleo spezzato, e i fili non sono piegati e escono direttamente dal punto di fusione. La saldatura a ultrasuoni può causare bave di saldatura eccessive e perforare il tubo termoretraibile protettivo; l'estremità del nucleo del filo si estende fino a sovrapporsi allo strato isolante del filo; il filo non esce in linea retta dal punto di fusione; l'anima del filo fuoriesce e perfora il tubo protettivo termoretraibile. Un prodotto difettoso causato dalla rottura di uno o più fili centrali a causa del processo di saldatura (generalmente, è necessario che il numero di fili con anima mancante per ciascun filo non venga superato 10%). Quando le parti a forma di U vengono crimpate, l'anima del filo potrebbe fuoriuscire e perforare il tubo termorestringente protettivo; l'estremità del nucleo del filo si allunga fino a sovrapporsi allo strato isolante del filo; la guaina del filo viene pressata dal punzone; il diametro totale del filo da punzonatura non corrisponde al pezzo da punzonare, ecc.
2.4 Analisi comparativa dei costi
La saldatura ad ultrasuoni richiede materiali metallici con buona tenacità (piccola perdita meccanica durante la trasmissione dell'onda sonora). Perciò, i materiali più comunemente utilizzati sono la lega di alluminio e la lega di titanio. Tuttavia, la saldatura ad ultrasuoni dei metalli richiede che la testa di saldatura sia resistente all'usura (è necessaria una durezza maggiore), il che rende più difficile la scelta dei materiali, perché durezza e tenacità sono intrinsecamente opposte, che richiede la selezione di materiali di acciaio di altissima qualità. Per massimizzare la vita effettiva della testa di saldatura, il costo è molto alto. Il prezzo delle saldatrici ad ultrasuoni è generalmente superiore a quello delle macchine crimpatrici, e l'investimento iniziale è più alto. Quando si utilizza la crimpatura a U, è necessario un pezzo a forma di U per ciascun punto di fissaggio dell'imbracatura. I prodotti di cablaggio con molti punti bloccati e lotti di grandi dimensioni utilizzano un gran numero di parti a forma di U, con conseguenti costi cumulativi elevati. Per esempio, il prezzo delle parti a forma di U è 0.05 RMB/pezzo, e il numero di punti di fissaggio del cablaggio della cabina è 100 pezzi/appesi, quindi il costo totale di produzione 1,000 le parti a forma di U del cablaggio della cabina sono 5,000 RMB.
2.5 Analisi comparativa dell'operabilità
Prima della saldatura a ultrasuoni e della crimpatura di parti a forma di U, è necessario sistemare i fili di rame spelati dei fili saldati per evitare problemi come fili di rame deformati, sbavature, fili di rame sparsi, e contaminazione con corpi estranei.
Durante il processo di saldatura ad ultrasuoni, i fili dovranno essere disposti verticalmente sovrapposti, e i fili con ampia sezione trasversale devono essere vicini alla testa dello strumento di saldatura sottostante per garantire una saldatura sufficiente. I conduttori devono essere posizionati contro la superficie dell'incudine, comodamente l'uno contro l'altro, per fornire sufficiente solidità dopo la saldatura. La lunghezza della sovrapposizione dei conduttori dovrebbe generalmente essere compresa tra 5 mm e 7 mm. Se la lunghezza sovrapposta è troppo corta, è difficile garantire la resistenza della saldatura. Se la lunghezza sovrapposta è troppo lunga, l'estremità della saldatura si deformerà facilmente, rendendolo scomodo per il processo successivo. Ossidazione, fili spezzati, in genere non sono ammessi difetti e fusioni dello strato isolante sulla superficie del giunto di saldatura. Il diagramma schematico dell'operazione di saldatura ad ultrasuoni è mostrato in Figura 3.
Figura 3, Diagramma schematico dell'operazione di saldatura ad ultrasuoni
La produzione di crimpatura di parti a forma di U è rapida e l'attrezzatura è semplice. In linea di principio, il numero di fili crimpati per le parti a forma di U non deve essere superiore 5. L'ordine di impilamento consigliato dei cavi è da spesso a sottile e dall'alto verso il basso. Il conduttore deve essere completamente pressato nella parte crimpata del punzone. Le estremità del filo dovrebbero essere visibili su entrambi i lati del pezzo a forma di U e sulla lunghezza (C) dall'isolamento al pezzo da punzonare non deve essere maggiore di 3 mm, e la lunghezza dell'anima del filo che si estende dal pezzo da punzonare deve essere 0 ≤ B ≤ 1 mm. Il diagramma schematico dell'operazione di crimpatura del componente a forma di U è mostrato in Figura 4.
Figura 4, Diagramma schematico dell'operazione di crimpatura delle parti a forma di U
3 - Riepilogo
La saldatura ad ultrasuoni ha una resistività inferiore, caduta di tensione minore, migliore conduttività elettrica e maggiore affidabilità rispetto alla crimpatura di parti a forma di U, ma richiede un grande investimento in attrezzature, la testa di saldatura è più costosa, e non può saldare metalli placcati. La crimpatura di parti a forma di U ha una gamma di applicazioni più ampia rispetto alla saldatura a ultrasuoni, e l'attrezzatura è semplice e facile da usare. Tuttavia, Le parti a forma di U utilizzano molti materiali di consumo. Rispetto alla saldatura ad ultrasuoni, Le parti a forma di U hanno una resistività maggiore, caduta di tensione maggiore, conduttività peggiore, e minore affidabilità. . I produttori di cablaggi automobilistici dovrebbero condurre una valutazione completa di questi metodi di collegamento a due cavi e realizzare configurazioni ragionevoli. Tuttavia, saldatura ad ultrasuoni, come una nuova tecnologia di saldatura avanzata, presenta evidenti vantaggi come conduttività superiore e protezione ambientale, ed è la direzione di sviluppo della produzione di cablaggi automobilistici.