 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Belangrijkste punten van het ontwerp van het assemblagestation voor kabelbomen
Gebaseerd op de huidige technische specificaties en industriële praktijken, Bij het ontwerp van assemblagestations voor terminalharnassen moeten factoren zoals structureel aanpassingsvermogen worden geïntegreerd, operationele efficiëntie, veiligheid en kwaliteitscontrole. Hierna volgen de belangrijkste ontwerprichtingen en implementatiesuggesties:
1. Ontwerp van de stationsstructuur
Modulaire montage-eenheid
Het station moet worden verdeeld in onafhankelijke modules, zoals terminal-crimping, harnas binding, sensoraansluiting, enz., ondersteuning van parallelle operaties om de efficiëntie te verbeteren.
Uitgerust met verstelbare klemmen en positioneringsapparaten om zich aan te passen aan terminals met verschillende verpakkingsvormen (zoals epoxyhars, metalen schaal, enz.).
Tekening en parameterintegratie
Integreer CAD-tekeningen en parameterannotatiesystemen om assemblagestappen en belangrijke afmetingen in realtime weer te geven om operationele fouten te verminderen.
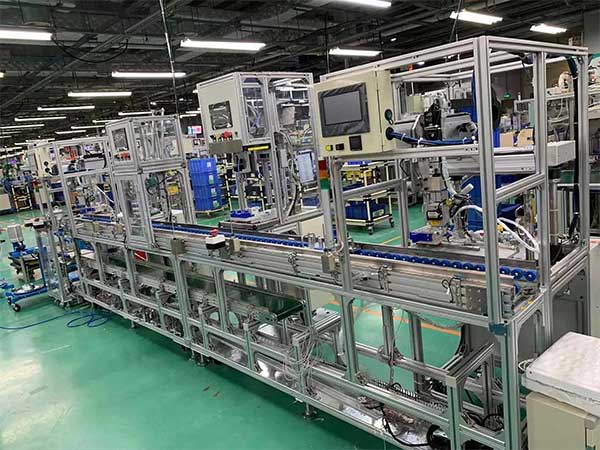
Volledig geautomatiseerd ontwerp van het assemblagestation voor kabelbomen
2. Configuratie van gereedschap en apparatuur
Speciale gereedschapsselectie
Het krimpgereedschap moet overeenkomen met het terminaltype (zoals ringterminals, bullet-terminals) om een uniforme krimpkracht en geen schade te garanderen.
Uitgerust met zeer nauwkeurige draadstrippers en verwarmingsapparatuur voor krimpkousen om de kwaliteit van de verwerking van kabelisolatielagen te garanderen.
Assistentie bij automatiseringsapparatuur
Introduceer automatische draadaanvoermachines of robots om te helpen bij het draadsnijden, om de handmatige bedieningsintensiteit te verminderen en de consistentie te verbeteren.
3. Optimalisatie van bedrijfsprocessen
Foutpreventie- en detectiemechanisme
Via kleurcodering, polariteitsidentificatie en foto-elektrische sensoren, Foutpreventie wordt bereikt om omgekeerde bedrading of gemiste aansluitingen te voorkomen.
Integreer een continuïteitstester of multimeter om kabelboomweerstand en connectiviteit in realtime te detecteren.
Ontwerp voor aanpassing aan het milieu
Het werkstation moet over stof- en antistatische functies beschikken, en uitgerust zijn met corrosiebestendige materialen (zoals fluorkunststof werkbladen) om zich aan te passen aan medische of industriële omgevingen.
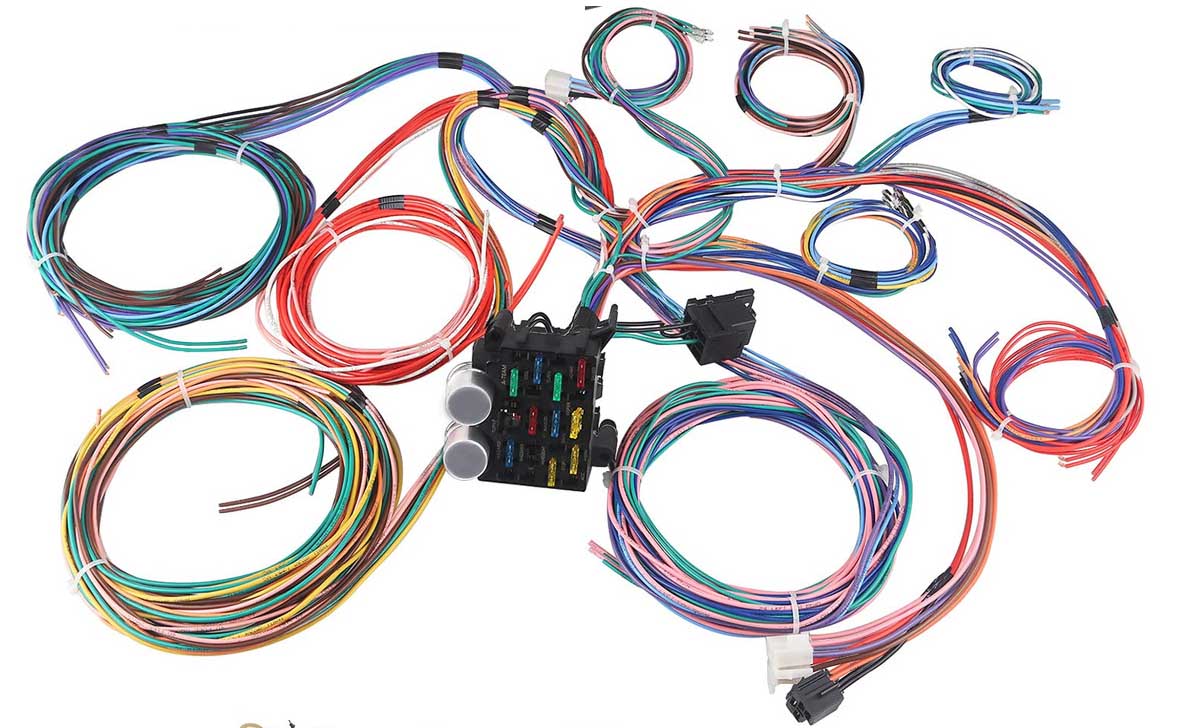
Rebellendraad 16 Circuit 12V universele kabelboom, gemaakt in China
4. Kwaliteitscontrole en traceerbaarheid
Kalibratie- en verificatielinks
Na montage, de sensorprestaties moeten worden geverifieerd door een standaard temperatuurbron of een gesimuleerde omgeving (zoals NTC-weerstandsdrift ≤0,1%).
Registreer de testgegevens van elke partij harnassen (zoals temperatuurresponstijd, nauwkeurigheidsafwijking) om de traceerbaarheid van kwaliteit te ondersteunen.
Ergonomische optimalisatie
De werkbank is in hoogte verstelbaar en voorzien van een vergrootglas of verlichtingsapparatuur om de visuele vermoeidheid te verminderen en het bedieningscomfort te verbeteren.
5. Aanpassing van typische toepassingsscenario's
Draadboomassemblage van medische apparatuur
Het moet voldoen aan het IP67-waterdichtheidsniveau, en gebruik biocompatibele materialen om de aansluitingen in te kapselen om het risico van menselijk contact te voorkomen.
Integratie van energieopslagsystemen
Als reactie op de temperatuurbewakingsbehoeften van het batterijpakket, een meerkanaals kabelboomindeling is ontworpen om de snelle thermische beheerreactie van het GBS-systeem te ondersteunen.
Via de bovenstaande ontwerpstrategieën, het terminalkabelboom-assemblagestation kan een efficiënte en nauwkeurige grootschalige productie realiseren. Tegelijkertijd, het voldoet aan de strenge medische eisen, industriële en nieuwe energievelden voor betrouwbaarheid en aanpassingsvermogen aan het milieu.
In het productieproces van kabelbomen, de grootte en output van de kabelboom zijn de sleutel tot het bepalen van verschillende soorten assemblageprocessen.
Ongeacht het type kabelboom, een voormontagestation is vereist, en sommige kabelbomen bevatten ook blinde plugstations. Voor eenvoudige voormontage van de schakeling, het is niet nodig om een voormontagebord te maken, houd hem gewoon in uw hand voor uw werk. Er kunnen voorgemonteerde complexe platen worden geproduceerd om de bediening en zelfinspectie te vergemakkelijken. Hiervoor is een gedetailleerde vooraf geïnstalleerde werkinstructie vereist, zodat medewerkers de werkinhoud duidelijk kunnen begrijpen. Gewoonlijk moet een pre-montage-instructieboek de volgende inhoud weerspiegelen:
① Positie van het instructieboek
② Draadnummer, kleur, draad diameter, gat positie
③ Shell-nummer, gatlocatie en eenvoudig schematisch diagram
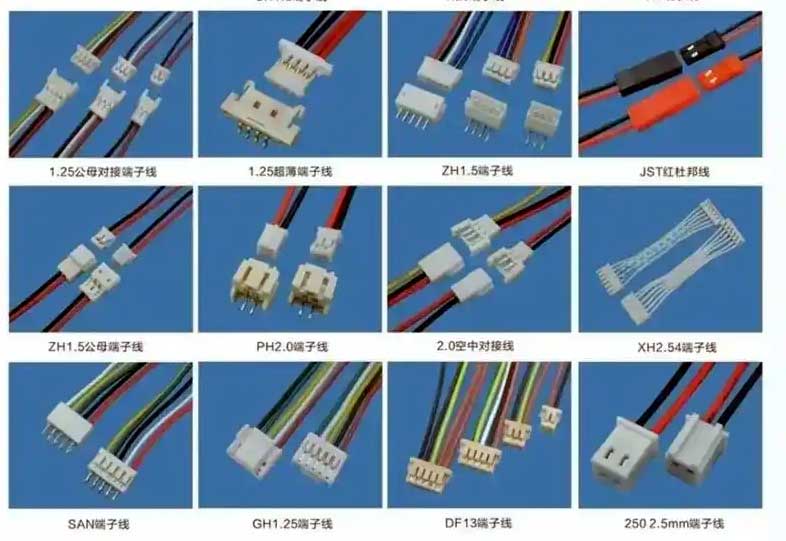
Het verschil tussen een kabelsamenstel en een kabelboom
Procescontrolepunten, dat is, belangrijke punten of voorzorgsmaatregelen (inclusief rubberen onderdelen, sensoren, diodes, vergrendelen, enz.)
⑤ Als inkapseling vereist is, het type en de lengte van de tape moeten worden weerspiegeld
⑥ Nummer van de blinde plug en locatie van het gat
⑦ Hulpgereedschapsnummer
Het instructieboek gebruikt de eenvoudigste en gemakkelijkst te begrijpen uitdrukking (zoals visualisatie) zodat medewerkers snel kunnen werken en minder snel fouten maken. Voordat u de terminal plaatst, werknemers moeten het terminalblad en het uiterlijk controleren, en volg het principe van “one push, twee luisterbeurten, en drie trekken”. Wanneer u een “klik” hoort, het betekent dat de terminal op zijn plaats is geplaatst. Als het voorgemonteerde deel van de behuizing volledig is ingestoken, sloten, Er moeten afdekkingen of kabelbinders worden geïnstalleerd. De gemonteerde behuizing trekt de draden naar achteren en de draden mogen er niet uitgetrokken worden. Elke werkplek moet na voltooiing een zelfinspectie uitvoeren.
Er zijn veel vooraf geïnstalleerde draden en materialen, en de typen zijn relatief complex. Hun plaatsing moet een bepaalde logische organisatie volgen en de operator niet hinderen. De plaatsing van onderdelen moet consistent zijn met de volgorde van handelingen in de werkinstructies, van links naar rechts en van boven naar beneden. Geleiders met dezelfde kleur en diameter op hetzelfde station moeten voorkomen dat ze naast elkaar liggen en moeten zo ver mogelijk uit elkaar worden geplaatst. Elk onderdeel moet worden geëtiketteerd, foto's tonen, onderdeelnummers, beperkte hoeveelheden en andere informatie. Dat moet er tenminste zijn 2 materiaaldozen om ervoor te zorgen dat de normale werking niet wordt beïnvloed bij het opnieuw bevoorraden, en er moet een locatie zijn waar lege materiaalboxen kunnen worden geëvacueerd. Voor speciale draden moeten speciale markeringen worden aangebracht (zoals verguld of airbags) medewerkers te waarschuwen. Eindelijk, nadat de voorgemonteerde aftakking is voltooid, het moet in een cirkel op de ophangpaal of transferwagen worden geplaatst om de volgende stap van het volgende station of de eindmontage te vergemakkelijken.
Vanuit een breed perspectief, het eindmontageproces kan grofweg in drie typen worden verdeeld: vaste plaat, klassieke assemblagelijn en “H”-vormige assemblagelijn, en de speciale is de flipplate.
Voor kabelbomen met weinig circuits en eenvoudige bediening (zoals autolichtdraden, stamdraden, enz.), Er kan een bevestigingsplaat worden gebruikt. Afhankelijk van het bestelvolume kan het aantal planken worden verhoogd of verlaagd, wat flexibeler en handiger is. Naarmate het aantal circuits toeneemt, wanneer afzonderlijke borden niet kunnen voldoen aan de output- en productie-efficiëntie (zoals motoren, lijnen op het instrumentenpaneel, enz.), klassieke productiemethoden zoals dynamische assemblagelijnen, 4-stations, en 8 stations zijn geselecteerd. Maar dit is beperkt tot de hoogte van het bord, en twee operators mogen niet tegelijkertijd parallelle bewerkingen uitvoeren op één werkstation. Om dit probleem op te lossen, de “H”-vormige assemblagelijn werd gecreëerd. Dit is vooral geschikt voor kabelbomen met complexe circuits en vele soorten automodellen (zoals lichaamslijnen, interieur hutten, enz.). Het grootste nadeel is dat de rotatiesnelheid niet te hoog mag zijn, omdat werknemers last krijgen van reisziekte en moe worden als ze langdurig met gebogen hoofd werken.
De voor- en eindmontage lopen door de gehele kabelboomconstructie. De productiemethoden en divisiedefinities zijn ook bijzonder belangrijk, en tevens het niveau van een procesingenieur aantonen. Dit is een eindeloze weg die voortdurende verkenning en voortdurende verbetering vereist. Ik hoop dat iedereen steeds verder kan gaan.