 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt


Komplexné porovnanie káblových zväzkov pre ultrazvukové zváranie a krimpovanie typu U
I. Pracovný princíp
Ultrazvukové zváranie
Prostredníctvom vysokofrekvenčných mechanických vibrácií (zvyčajne 20 kHz alebo 40 kHz), kovový kontaktný povrch sa trení, aby sa vytvorilo teplo, a molekulárna fúzia sa dosiahne v pevnom stave. Patrí do technológie zvárania v pevnej fáze. Nie je potrebný žiadny prúdový alebo vysokoteplotný zdroj tepla, aby sa predišlo problémom s oxidáciou a rozstrekom.
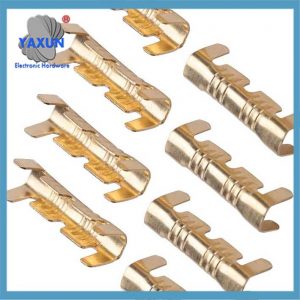 Medené koncovky v tvare U Krimpovací drôtený kábel Sortimentná súprava rýchleho zapojenia na tupo |
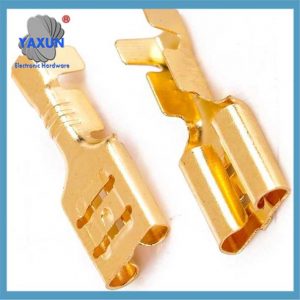 Vysokokvalitné konektory káblového zväzku automobilového typu v tvare U v tvare U Medené mosadzné lisovacie spojky pre kábel 6-10 mm2 |
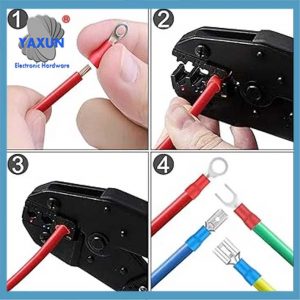 Súprava elektrických konektorov vodičov s krúžkom, Rýľ, Zadok, Rýchle odpojenie, Krimpovacie káblové zväzky |
Krimpovanie typu U
Lisovanie viacerých vodičov za studena pomocou svoriek v tvare U, mechanické spojenie prostredníctvom trenia generovaného fyzickou deformáciou. Postup je jednoduchý, ale vo vnútri môžu byť drobné dutiny v dôsledku nedostatočnej deformácie.
Iii. Proces a náklady
Investície do vybavenia
Počiatočné náklady na ultrazvukový zvárací stroj sú vysoké (je potrebná špeciálna zváracia hlava a vysoko presné nastavenie parametrov), ale náklady na dlhodobú údržbu sú nízke; Krimpovacie zariadenie typu U má nízke náklady, ale koncovky a formy je potrebné často vymieňať.
Efektívnosť výroby
Ultrazvukové zváranie má vysokú rýchlosť (<1 druhý/bod), ktorý je vhodný pre sériovú výrobu; Krimpovanie typu U vyžaduje manuálnu pomoc na nastavenie polohy drôtu, a účinnosť je o niečo nižšia.
Požiadavky na materiál
Ultrazvukové zváracie hlavy vyžadujú špeciálne zliatiny s vysokou odolnosťou proti opotrebovaniu (ako sú zliatiny titánu), a výrobný proces je zložitý; Svorky v tvare U sú väčšinou z medi alebo zliatin hliníka, s vysokým stupňom štandardizácie.
IV. Ochrana životného prostredia a bezpečnosť
Ultrazvukové zváranie nemá žiadne iskry, nevyžaduje spájku ani tavidlo, a je v súlade s trendom ekologickej výroby;
Krimpovanie v tvare U sa spolieha na fyzickú deformáciu, a hoci nemá žiadne emisie, vyžaduje spracovanie kovového odpadu.
Vložka. Typické scenáre aplikácie
Prioritné ultrazvukové zváranie:
Vysokonapäťové káblové zväzky pre nové energetické vozidlá, palubné komunikačné linky (ako je zbernica CAN), káblové zväzky presných snímačov, a ďalšie oblasti, ktoré majú prísne požiadavky na nízku odolnosť a vysokú spoľahlivosť. Prioritné krimpovanie v tvare U:
Bežné nízkonapäťové káblové zväzky, lacné káblové zväzky vozidiel, a scenáre dočasných opráv.
Zhrnutie
Ultrazvukové zváranie má viac výhod vo výkone, trvanlivosť, a ochrany životného prostredia, ale náklady sú vyššie; Krimpovanie v tvare U je známe svojou hospodárnosťou a flexibilitou, a je vhodný pre konvenčné scenáre. Samotný výber je potrebné komplexne vyhodnotiť v kombinácii so špecifickými procesnými požiadavkami, nákladové rozpočty, a umiestnenie produktu.
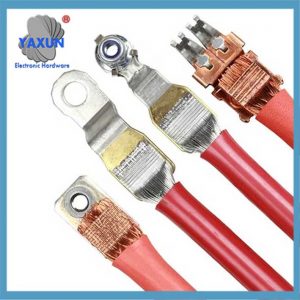
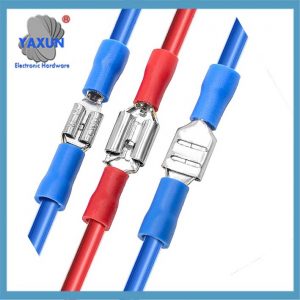 Izolovaná vidlica typu U červeno-modrá sada svoriek elektrický drôt kábel krimpovací špajdľový krúžok sortiment konektorov |
 Ultrazvukové zváranie kovov koncoviek s izolačným krimpovaním – koncový zvárací stroj, Odizolovací a krimpovací stroj |
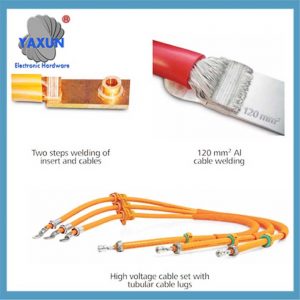 Čistá hodnota procesu ultrazvukového zvárania kovov |
Ultrazvukové zváranie a krimpovanie v tvare U sú v spoločnosti široko používané ako dva hlavné spôsoby pripojenia vodičov automobilových káblových zväzkov. Inžinier káblových zväzkov v tomto článku predstavuje hlavne dva spôsoby pripojenia medzi vodičmi, ultrazvukové zváranie a krimpovanie v tvare U, vo výrobe a výrobe automobilových káblových zväzkov. Bola vykonaná porovnávacia analýza výhod a nevýhod týchto dvoch metód, ktorý môže poskytnúť referenciu pre výber spôsobov spojenia medzi vodičmi vo výrobnom procese automobilových káblových zväzkov.
Ako sa funkcie automobilových elektrických spotrebičov stávajú čoraz zložitejšími, a existuje stále viac a viac odrôd, káblový zväzok slúži ako médium na prenos signálu medzi rôznymi elektrickými spotrebičmi v automobile. Slučkové vzťahy medzi drôtmi káblových zväzkov sú čoraz zložitejšie, a medzi drôtmi je čoraz viac odbavovacích miest. Napríklad, v káblovom zväzku kabíny ťažkých nákladných vozidiel sú stovky zaseknutých bodov.
Preto, proces dierovania je veľmi dôležitou súčasťou procesu krimpovania káblového zväzku. Otázky, ako je výber metód dierovania a výber dierovacieho zariadenia, musia zvážiť dizajnéri procesu káblových zväzkov a dokonca aj výroba spoločnosti.
1 – Hlavné spôsoby a zavedenie previerky káblových zväzkov automobilov
V priemysle automobilových káblových zväzkov, dierovanie sa vzťahuje na pripojenie odkrytých medených drôtov po odstránení izolácie každého drôtu zváraním alebo krimpovaním, aby sa vytvorila slučka. Zaseknutý bod sa vzťahuje na polohu, v ktorej je každý zväzok káblov zaseknutý. Podľa polohy uviaznutého bodu medzi drôtmi, spôsob dierovania možno rozdeliť na otváracie dierovanie a dokovacie dierovanie.
Otvorené dierovanie znamená, že hlavné vedenie je celý vodič a upínací bod je na hlavnom vedení, ale nie na oboch koncoch hlavného vedenia. Zvyšné vodiče sú zvárané v mieste, kde je odizolovaná izolácia hlavného vodiča, preto sa nazýva aj dierovač so stredným pásom.
Dierovanie na tupo znamená, že upínací bod je na konci drôtu, a jeden koniec drôtu je spojený s jedným koncom iných drôtov, ktoré je potrebné preraziť krimpovaním alebo zváraním. Môže to byť jeden vodič a viac vodičov, alebo dva alebo viac vodičov a viac vodičov. Drôty, v ktorých sú oba konce zapojené do dierovania, sa nazývajú prechodové drôty. Jednostranné dierovanie je špeciálny spôsob dierovania na tupo, to jest, všetky drôty sú zvárané alebo krimpované na rovnakej strane. Otvárací dierovač a dokovací dierovač sú znázornené na obrázku 1.
Značka 1, Schematický diagram odizolovania a dokovania drôtu.
V závislosti od vybavenia a princípov, dierovanie možno rozdeliť na dva typy: ultrazvukové zváranie a krimpovanie dielov v tvare U.
Ultrazvukové zváranie je metóda zvárania, ktorá využíva vysokofrekvenčné mechanické vibrácie na opätovné spojenie povrchu zváracieho materiálu. Ide o proces medzi zváraním tlakom za studena a zváraním trením. Premieňa nízkofrekvenčnú elektrinu na vysokofrekvenčnú elektrinu, potom premieňa vysokofrekvenčnú elektrickú energiu na vysokofrekvenčnú mechanickú vibračnú energiu, a potom prenáša vysokofrekvenčnú mechanickú vibračnú energiu na povrchy dvoch kovov, ktoré je potrebné zvárať. A aplikujte vertikálny tlak na zvárací povrch, spôsobuje, že dva kovové povrchy sa o seba trú, aby sa vytvorila tepelná energia na roztavenie kovu, a pod krátkym tlakom, tavenina vytvorí fúziu medzi molekulárnymi vrstvami, keď spojovací povrch stuhne.
Princíp ultrazvukového zvárania je znázornený na obrázku 2. Na krimpovanie dielov v tvare U, časti v tvare U a krimpovací stroj sa vyberajú na základe celkového priemeru drôtu kontaktov. Pre každý typ kusu v tvare U je vyvinutá špeciálna lisovacia matrica a čeľuste, a potom sú dva alebo viac drôtov lisované za studena dohromady pomocou zariadenia na krimpovanie kusov v tvare U. Krimpovanie kusu v tvare U je jednoduché fyzické stlačenie medeného drôtu drôtu cez časť kovového kusu v tvare U, a povrchové trenie medzi susednými medenými drôtmi sa používa na zabezpečenie spojenia medzi drôtom a kusom tvaru U.
Značka 2 Schéma princípu ultrazvukového zvárania
2 – Porovnávacia analýza ultrazvukového zvárania a krimpovania dielov v tvare U
2.1 Porovnávacia analýza vodivých vlastností
Pokles napätia je dôležitým ukazovateľom vodivého výkonu drôtu. Takzvaný úbytok napätia sa vzťahuje na potenciálny rozdiel vytvorený na rezistore, keď preteká prúd. Podľa Ohmovho zákona U=RI, keď je prúd obvodu konštantný, napätie je úmerné odporu, to jest, tým väčší odpor, tým väčší je pokles napätia, a čím menší je odpor, tým menší je pokles napätia. Pokles napätia U izolovaného vodiča sa vypočíta ako:
U=IPL/A
(1) Vo vzorci, U - pokles napätia; P-odpor; L - dĺžka drôtu; A – plocha prierezu drôtu.
Krimpovanie v tvare U je jednoduché vytláčanie medeného drôtu vodiča, aby sa spôsobila fyzická deformácia medeného drôtu, aby sa vytvorilo spojenie trením.. Priľahlé medené drôty v drôte sú stále nezávislé kovové entity a nemôžu byť v úplnom kontakte, aby vytvorili otvory. Existencia týchto dutín je nevyhnutná, čo spôsobí zvýšenie odporu P krimpovacej časti, pokles napätia U sa zvýši, a vodivosť sa zníži, čím sa znižuje kvalita prenosu elektrických signálov. Ovplyvňujú normálnu prevádzku elektrických a elektronických zariadení. Po zváraní ultrazvukom, susedné kovy sú zlúčené do celku, čo má za následok lepšiu hustotu ako zváraná časť dielov v tvare U. Nebudú žiadne prázdnoty, merný odpor je nízky a blízky nule, úbytok napätia pri ultrazvukovom zváraní je za rovnakých podmienok nižší, a vodivosť a kvalita prenosu signálu sú lepšie. Navyše, časť na zváranie ultrazvukom má nižší odpor ako krimpovanie časti v tvare U, čo znižuje akumuláciu tepla spôsobenú prechodovým odporom. Do určitej miery, je zamedzené kvalitatívnemu riziku popálenia káblového zväzku spôsobeného lokálnym zvýšením teploty káblového zväzku.
2.2 Porovnávacia analýza rozsahu použitia
Ultrazvukové zváranie je veľmi účinné pri zlepšovaní kvality prenosu signálu a prúdovej prenosovej kapacity drôtov, a môže tiež zlepšiť stabilitu elektrických systémov automobilov. Napríklad, drôty s plochou prierezu 10 mm2 alebo viac a Controller Area Network (CAN) drôty vo všeobecnosti vyžadujú zváranie ultrazvukom. Však, ultrazvukové vibrácie zničia povlak. Medené povrchové nátery, ako je postriebrenie, zinkovanie, cínovanie, tam. môže zabrániť oxidácii a zlepšiť vodivosť. Pocínovanie medeného drôtu má veľký vplyv na ultrazvukové zváranie. Teploty topenia cínu a medi sú veľmi odlišné. Počas zvárania, vrstva cínu je rýchlo v roztavenom stave, tým blokuje kombináciu atómov medi a ovplyvňuje kvalitu zvárania. Pre potiahnuté drôty, Vo všeobecnosti sa vyžaduje krimpovanie v tvare U.
2.3 Porovnávacia analýza kvality zvárania
Ultrazvukové zváracie materiály majú vlastnosti kovu, ktoré sa netavia a nie sú krehké, a sú minimálne ovplyvnené vonkajšou vlhkosťou, prach, ropy a zemného plynu. Nie je ľahké spôsobiť koróziu, oxidácia a iné nežiaduce podmienky v medenom drôte, čím sa zabráni zhoršeniu vodivosti káblového zväzku a výkonu prenosu signálu, a spoľahlivosť zaseknutého spojenia je vysoká. V jadre drôtu na krimpovacej časti dielov v tvare U sú zvyškové napätia, a existuje riziko odrazu razenia kovov, a v náročných pracovných podmienkach existuje riziko oxidácie a hrdze. Nie je také spoľahlivé ako ultrazvukové zváranie. Ultrazvukové zváranie má v mieste zvárania obdĺžnikový tvar, bez uvoľnených jadrových drôtov, zlomené konce alebo prasknuté drôty jadra, a drôty nie sú ohnuté a vedú von priamo z bodu zvárania. Ultrazvukové zváranie môže spôsobiť nadmerný záblesk zvárania a prepichnutie ochrannej teplom zmrštiteľnej trubice; koniec drôteného jadra sa rozprestiera tak, aby prekrýval izolačnú vrstvu drôtu; drôt nevychádza v priamej línii z bodu tavenia; drôtené jadro vyletí a prerazí ochrannú teplom zmrštiteľnú trubicu. Chybný výrobok spôsobený jedným alebo viacerými zlomenými jadrovými drôtmi v dôsledku procesu zvárania (všeobecne, je potrebné, aby počet chýbajúcich žilových vodičov pre každý vodič neprekročil 10%). Keď sú diely v tvare U zlisované, drôtené jadro môže vyletieť a prepichnúť ochrannú teplom zmršťovaciu trubicu; koniec drôteného jadra sa natiahne tak, aby prekrýval izolačnú vrstvu drôtu; drôtený plášť je stlačený dierovacím kusom; celkový priemer dierovacieho drôtu sa nezhoduje s dierovacím kusom, tam.
2.4 Porovnávacia analýza nákladov
Ultrazvukové zváranie vyžaduje kovové materiály s dobrou húževnatosťou (malá mechanická strata pri prenose zvukových vĺn). Preto, najčastejšie používané materiály sú zliatina hliníka a zliatina titánu. Však, ultrazvukové zváranie kovov vyžaduje, aby zváracia hlava bola odolná voči opotrebovaniu (je potrebná vyššia tvrdosť), čo sťažuje výber materiálov, pretože tvrdosť a húževnatosť sú vo svojej podstate protikladné, čo si vyžaduje výber veľmi kvalitných oceľových materiálov. Pre maximalizáciu efektívnej životnosti zváracej hlavy, náklady sú veľmi vysoké. Cena ultrazvukových zváracích strojov je vo všeobecnosti vyššia ako cena krimpovacích strojov, a počiatočná investícia je vyššia. Pri použití krimpovania v tvare U, kus v tvare U je potrebný pre každý upínací bod v postroji. Výrobky z káblových zväzkov s mnohými uviaznutými bodmi a veľké série používajú veľké množstvo dielov v tvare U, výsledkom sú vysoké kumulatívne náklady. Napríklad, cena dielov v tvare U je 0.05 RMB/kus, a počet upínacích bodov káblového zväzku v kabíne je 100 kusy/záves, potom celkové náklady na výrobu 1,000 káblový zväzok kabíny časti v tvare U je 5,000 RMB.
2.5 Porovnávacia analýza prevádzkyschopnosti
Pred zváraním ultrazvukom a krimpovaním dielov v tvare U, je potrebné vytriediť odizolované medené drôty zo zváraných drôtov, aby sa predišlo problémom, ako sú pokrivené medené drôty, otrepy, rozptýlené medené drôty, a kontaminácii cudzími látkami.
Počas procesu ultrazvukového zvárania, drôty by mali byť usporiadané vertikálne tak, aby sa prekrývali, a drôty s veľkým prierezom by mali byť blízko hlavy zváracieho nástroja nižšie, aby sa zabezpečilo dostatočné zváranie. Vodiče by mali byť umiestnené proti povrchu kovadliny, tesne proti sebe, zabezpečiť dostatočnú pevnosť po zváraní. Dĺžka prekrytia vodičov by mala byť vo všeobecnosti medzi 5 mm a 7 mm. Ak je prekrývajúca sa dĺžka príliš krátka, je ťažké zabezpečiť pevnosť zvárania. Ak je prekrývajúca sa dĺžka príliš dlhá, zvárací koniec sa ľahko zdeformuje, čo je pre ďalší proces nepohodlné. Oxidácia, zlomené drôty, defekty a natavenie izolačnej vrstvy sa na povrchu zvarového spoja spravidla nepovoľujú. Schematický diagram operácie ultrazvukového zvárania je znázornený na obrázku 3.
Značka 3, Schematický diagram operácie ultrazvukového zvárania
Výroba krimpovacích dielov v tvare U je rýchla a zariadenie je jednoduché. V princípe, počet zvlnených drôtov pre časti v tvare U by nemal prekročiť 5. Odporúčané poradie stohovania drôtov je od hrubého po tenké a zhora nadol. Vodič by mal byť úplne zatlačený do zlisovanej časti dierovacieho kusu. Konce drôtov by mali byť viditeľné na oboch stranách kusu v tvare U a na dĺžke (C) od izolácie po dierovací kus by nemal byť väčší ako 3 mm, a dĺžka drôteného jadra vyčnievajúceho z dierovacieho kusu by mala byť 0≤B≤1 mm. Schematický diagram operácie krimpovania komponentov v tvare U je znázornený na obrázku 4.
Značka 4, Schematický diagram operácie krimpovania dielov v tvare U
3 – Zhrnutie
Ultrazvukové zváranie má nižší odpor, menší pokles napätia, lepšia elektrická vodivosť a vyššia spoľahlivosť ako pri krimpovaní dielov v tvare U, vyžaduje si to však veľké investície do vybavenia, zváracia hlava je drahšia, a nemôže zvárať pokovované kovy. Krimpovanie dielov v tvare U má širší rozsah aplikácií ako ultrazvukové zváranie, a zariadenie je jednoduché a ľahko ovládateľné. Však, Časti v tvare U používajú veľa spotrebného materiálu. V porovnaní s ultrazvukovým zváraním, Časti v tvare U majú vyšší odpor, väčší pokles napätia, horšia vodivosť, a horšia spoľahlivosť. . Výrobcovia automobilových káblových zväzkov by mali vykonať komplexné vyhodnotenie týchto dvoch spôsobov pripojenia vodičov a vykonať primerané konfigurácie. Však, ultrazvukové zváranie, ako nová pokročilá technológia zvárania, má zjavné výhody, ako je vynikajúca vodivosť a ochrana životného prostredia, a je vývojovým smerom výroby automobilových káblových zväzkov.