 English
 العربية
 bosanski jezik
 Български
 Català
 粤语
 中文(漢字)
 Hrvatski
 Čeština
 Dansk
 Nederlands
 Eesti keel
 Suomi
 Français
 Deutsch
 Ελληνικά
 עברית
 Magyar
 Italiano
 日本語
 한국어
 Latviešu valoda
 Bahasa Melayu
 Norsk
 پارسی
 Polski
 Português
 Română
 Русский
 Cрпски језик
 Slovenčina
 Slovenščina
 Español
 Svenska
 தமிழ்
 ภาษาไทย
 Tiếng Việt

Traadijuhtmete ühendamiseks mõeldud pressimispunktide kavandamine hõlmab sobivate pressklemmide valimist ja õigete pressimistehnikate tagamist, et luua usaldusväärsed ja turvalised ühendused. See protsess hõlmab konkreetse juhtme gabariidi ja rakenduse jaoks sobiva klemmitüübi valimist, kasutades sobivat pressimistööriista, ja pressi kvaliteedi kontrollimine, et vältida probleeme, nagu lühised või nõrgad ühendused.
Kujundage krimmipunktid traadi rakmete ühendamiseks
1. Terminali valik:
Traadi mõõtur:
Traadi suurus (American Wire Gauge või AWG) määrab pressterminali suuruse ja tüübi.
Terminali tüüp:
Levinud terminalitüüpide hulka kuuluvad ringklemmid, labidaklemmid, ja tagumikuühendused. Rõngasklemmid kinnituvad kruvide või naastude külge, labidaklemmid on kahvli kujuga, ja põkkpistikud ühendavad kaks juhet.
Materjal ja viimistlus:
Korrosioonikindluse ja madala vastupidavuse tagamiseks kaaluge selliseid materjale nagu vask või messing ja viimistlusmaterjalid nagu tina.
Isolatsioon:
Klemmidel võib olla isolatsioon, pakkudes kaitset ja ühendamise lihtsust.
2. Pressimisprotsess:
Valmistage traat ette:
Eemaldage isolatsioon traadi otsast õige pikkuseni, tagades, et kiud ei puruneks.
Valige pressimistööriist:
Valige terminali tüübile ja traadimõõturile sobiv tööriist.
Asetage krimp:
Sisestage juhe ja klemm pressimistööriistasse, õige paigutuse tagamine.
Krimpsutamine:
Kindla kokkupressimise loomiseks rakendage piisavalt jõudu, järgides tööriista juhiseid.
Kontrollimine:
Kontrollige pressimiskvaliteeti, mõõtes pressimiskõrgust, isolatsiooni õige läbitungimise kontrollimine, ja ühenduse vastupidavuse kontrollimine.
3. Kvaliteedikontroll:
Survekõrgus: Isolatsiooni nõuetekohaseks läbitungimiseks ja traadi haardumiseks on vajalik konkreetne kõrgus.
Traadi läbitungimine: Veenduge, et klemmi silinder tungiks täielikult traadikeermetest läbi.
Vibratsiooni testimine: Allutage pressitud ühendused vibratsioonile, et kontrollida nende lõdvenemist või purunemist.
Tõmbetugevus: Kontrollige pressitud ühenduse vastupidavust tõmbejõududele.
4. Disaini kaalutlused:
Ühenduse tüüp: Valige pistikud, mis sobivad traadi gabariidi ja klemmi tüübiga.
Vooluahela tihedus ja suurus: Võtke arvesse juhtmete arvu ja pistiku üldist suurust.
Keskkonnategurid: Võtke arvesse selliseid tegureid nagu temperatuur, niiskus, ja vibratsioon.
Standardid ja sertifikaadid: Tagada vastavus asjakohastele tööstusstandarditele.
5. Automatiseeritud pressimine:
Automatiseeritud masinad:
Järjepidevuse ja tõhususe tagamiseks kasutage korduvate pressimistoimingute jaoks masinaid.
Automatiseerimise eelised:
Vähendage käsitsi vigu, suurendada tootmiskiirust, ja säilitada ühtlast pressimise kvaliteeti.
Ühendus Rakmete pressimispunkt, nimetatakse ka augustamispunktiks, kontaktpunkt, liitmispunkt. Pressimispunkti konstruktsioonil on suur mõju sõiduki elektriliste funktsioonide stabiilsusele ja juhtmestiku maksumusele. Selles artiklis käsitletakse pressimispunktide kujundust.
Survepunkti määratlus:
Juhtmestiku pressimispunkt viitab ühenduspunktile, kus on rohkem kui 2 juhtmestiku juhtmed on hingedega.
Nagu on näidatud alloleval joonisel, see krimpsupunkt (SP) koosneb traadist 1, Juhtme 2, ja traat 3. The 3 juhtmed on rakmete sees omavahel ühendatud. Rakmete sees oleva kolme juhtme hingedega ühenduspunkt on pressimiskoht, mida nimetatakse ka liitmispunktiks, ja rakmete augustamispunkt.
Survepunkti tüüp
Autode juhtmestiku ühenduspunktid, tavaliselt kasutatavad meetodid hõlmavad ultraheli keevitamist, U-kujuline klemmi pressimine, jne.
Ultraheli keevitamine
Ultraheli metallikeevituse põhimõte on kasutada vibratsioonienergiat ultraheli sagedusel (20-40kHz) vibratsioonilainete edastamiseks kahe keevitamist vajava metalleseme pinnale. Staatilise rõhu all, kaks metallpinda hõõrutakse üksteise vastu, moodustades seeläbi molekulaarsete kihtide vahel liitumise.
Nagu on näidatud ülaltoodud joonisel, selle 50/60 Hz vool teisendatakse 15, 20, 30 või 40 KHz elektrienergia ultraheligeneraatori abil. Muundatud kõrgsageduslik elektrienergia muundatakse anduri kaudu uuesti sama sagedusega mehaaniliseks liikumiseks, ja seejärel edastatakse mehaaniline liikumine keevituspeale läbi sarveseadmete komplekti, mis võivad amplituudi muuta. Keevituspea edastab vastuvõetud vibratsioonienergia keevitatava tooriku ühenduskohta. Selles piirkonnas, vibratsioonienergia muudetakse hõõrdumise teel soojusenergiaks, metalli sulatamine.
Ultraheli keevitamist saab kasutada nii identsete kui ka erinevate materjalide ühendamiseks, nagu vask ja alumiinium. Kuna metallid keevitatakse otse kokku, ei mingeid täiendavaid materjale, nagu ümbrised, jootma, või räbusti on vaja. Lisaks, ultrahelikeevitus tekitab osadele madala termilise pinge (keevitustemperatuur on palju madalam osade sulamistemperatuurist), seega ei muutu keevitatud materjali enda ja ümbritsevate materjalide omadused. Kui isolatsioonihülss jääb terveks.
Kuidas jootma & Pressitavad autojuhtmed
Ultraheli keevitamise standardid
Kõige autoriteetsem keevitusstandard SAE/USCAR-38, mille on ühiselt välja andnud Ameerika Autoinseneride Selts ja Ameerika Ühendriikide autouuringute komitee. Autokaablite ja klemmide vahelise ultraheli keevitusprotsessi põhjalik määratlus on oluline viide tööstuslikele spetsifikatsioonidele.
Ultraheli keevitamise eelised ja puudused:
Selle meetodi eelised on kiire kiirus, energiasääst, kõrge sulamistugevus, hea juhtivus, sädemeid pole, külmtöötluse lähedal, kõrge efektiivsusega, hea juhtivus, keskkonnakaitse ja ohutus. See on juhtmestiku kontaktide arengusuund.
Puuduseks on see, et keevitatavad metallosad ei saa olla liiga paksud (tavaliselt väiksem või võrdne 5 mm), jootekohad ei tohi olla liiga suured, ja surve on vajalik. Keevitusseadmete hinnad ja hoolduskulud on suhteliselt kõrged.
U-kujuline klemmi pressimine
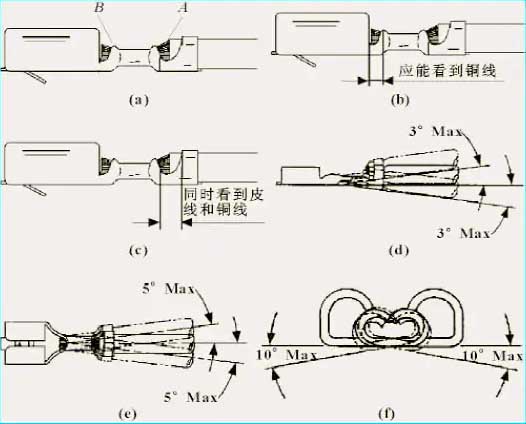
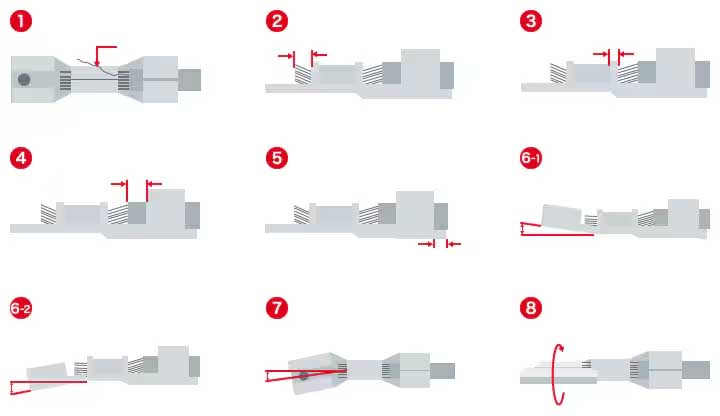
Pressimine on protsess, mis avaldab survet juhtmete ja klemmide vahelisele kontaktpinnale, et moodustada tihe ühendus. Pressimisprotsessi ajal, juht pigistab hülsi ja deformeerub nii pikkus- kui ka laiuskraadides, külma keevisõmbluse moodustamine. Algne oksiidkile juhi ja hülsi pinnal on deformeerunud ja purunenud, juht ja klemmihülsi puhas metallpind on täielikus ja tihedas kontaktis, ning ekstrusiooni- ja deformatsiooniprotsessi käigus tekivad mikroliikumised.
Juhtmete vaskjuhtmete füüsiline ja ühtlane kokkupressimine läbi U-kujuliste klemmide on praegu levinud kontaktmeetod. U-kujuline klemmi pressimisskeem on näidatud alloleval joonisel.
Joonis U-kujulise klemmi pressimisskeem
U-kujuline klemmi pressimisstandard
USCAR standard on spetsiaalne pistikustandard, ja USCAR 21 on terminali pressimisjõudluse spetsifikatsioon. Esitatakse autotööstuse juhtmestiku klemmide pressimisprotsessi põhjalik määratlus, pakkudes olulist viidet tööstuse spetsifikatsioonidele.
U-kujulise klemmpressimise eelised ja puudused:
Selle meetodi eelisteks on lihtne töö, kõrge efektiivsusega, hea juhtivus, ja odavamad pressimisseadmed ja U-kujulised klemmid;
Puuduseks on see, et võrreldes ultrahelikeevitusega, see nõuab pressimismaterjalide kasutamist ja suurendab kaalu.
Pressimispunkti asukoha valik:
Pressimispunkti asukoht ei ole seotud ainult juhtmestiku maksumusega, vaid ka juhtmestiku kvaliteedile. Ebamõistlik liitekujundus ei suurenda mitte ainult juhtmestiku maksumust, vaid ka suurendada juhtmestiku kaalu, ning võib põhjustada ka kokkupanemisraskusi ja muid probleeme.
Valige koht, kus juhtmestik on suhteliselt stabiilne. Ärge valige liikuvaid osi ega suuremate häiretega asukohti.
Paigutage pressimispunkt iga signaaliliini ja pagasiruumi ristumiskoha lähedale, mis võib tõhusalt vähendada juhtmeid ja säästa kulusid.
3. Kontaktide asukohtade valik, et vältida tagasilülitusrakmeid. Eriti märjal alal, on tagastusrakmed, mis ei soodusta ühenduspunktide tihendamist.
Vältige tavalist survet rohkem kui 10 juhtmed samas pressimispunktis. Üks kord rohkem kui 10 juhtmed surutakse kokku, tuleb määrata täiendavad pressimispunktid.
Sama krimpsupunkti jaoks, traadi minimaalse läbimõõdu läbimõõt ei tohi olla väiksem kui 10% kõigi juhtmete läbimõõtude summast pressimispunktis.
6. Traadi läbimõõtude summa pressimispunkti vasakul ja paremal küljel peaks olema võimalikult võrdne, ja väikseim ei tohiks olla väiksem kui 50% teiselt poolt.
7. Traadi minimaalse läbimõõduga traadi läbimõõt pressimispunktis peaks olema sama suur kui 16% traadi maksimaalsest läbimõõdust pressimispunktis.
8. Kui üks traat ühendab kaks pressimispunkti, kahe pressimispunkti vaheline kaugus ei tohi olla väiksem kui 150 mm. Alloleval pildil, SP1 ja SP2 vaheline kaugus on suurem kui 150 mm.
Pressimispunkti ja hargnemispunkti vaheline kaugus, pannal/lips peab olema suurem kui 50 mm, ja kontaktide vaheline kaugus peaks samuti olema suurem kui 50 mm (välja arvatud purgijoon), kontaktidevahelise kontakti tõhusaks vältimiseks.
Survepunkti kaitse
Kui juhtmestiku kontaktide kaitse on ebamõistlik, juhtmestiku kontaktide isolatsioon võib olla läbi torgatud, või vesi võib sattuda kontaktidesse, põhjustades lühise rikke.
Üldiselt öeldes, autokontaktide jaotus jaguneb kahte kategooriasse: kuiv ala ja märg ala. Kuivas kohas olevaid kontakte tuleb kaitsta spetsiaalse teibiga; märja ala kontakte tuleb kaitsta liimi sisaldava termokahaneva toruga või butüülliimiga, et saavutada veekindel tihendus.
Nagu on näidatud ülaltoodud joonisel, kahlamisjoonest allapoole jäävat ala nimetatakse märjaks, ja ülejäänud väljaspool niiskuse eemaldamise ala on kuiv ala.
Tehke kokkuvõte:
See artikkel tutvustab süstemaatiliselt määratlust, klassifikatsioon, pressimispunktide asukoha valik ja kaitse. Küljenduse ja põhimõttelise disaini tegemisel, peate tähelepanu pöörama pressimispunktidele. Kui soovite kiiresti parandada oma auto juhtmestiku projekteerimisvõimalusi, pöörake tähelepanu YAXUNi juhtmestiku inseneride juhtmestiku kursustele.